Macchina rotativa per saldatura di profili alare autoallineanti 20T
La macchina rotativa per saldatura autoallineante con profilo alare 20T è ampiamente utilizzata in settori quali recipienti a pressione, apparecchi...
See Details
Saldatura robotizzata I processi utilizzano bracci robotici programmabili dotati di strumenti di saldatura per unire automaticamente i componenti metallici, offrendo tempi di ciclo più rapidi, qualità di saldatura più uniforme e costi di manodopera inferiori a lungo termine rispetto alla saldatura manuale. Dalle catene di montaggio automobilistiche alla fabbricazione aerospaziale, la saldatura robotizzata è diventata la spina dorsale della produzione moderna. Questa guida spiega come funziona ogni processo principale, quali settori ne traggono maggiori vantaggi e come scegliere il sistema giusto per la tua attività.
Un sistema di saldatura robotizzata è costituito da un braccio robotico, una fonte di alimentazione per saldatura, un trainafilo o un sistema di erogazione degli elettrodi e un controller che esegue percorsi di saldatura preprogrammati con precisione millimetrica. Il robot segue una traiettoria definita attraverso il pezzo, applicando calore e materiale di apporto in base a parametri esatti (tensione dell'arco, velocità di avanzamento del filo, velocità di spostamento e flusso di gas di protezione) impostati durante la fase di programmazione.
I moderni sistemi di saldatura robotizzata integrano diversi componenti chiave:
I sei processi di saldatura robotizzata più utilizzati sono MIG/GMAW, TIG/GTAW, saldatura a punti, saldatura laser, saldatura al plasma e saldatura ad attrito, ciascuno adatto a diversi materiali, tipi di giunti e volumi di produzione.
La saldatura robotizzata MIG è il processo di saldatura robotizzata più adottato a livello globale e rappresenta circa il 50-60% di tutte le applicazioni di saldatura robotizzata industriale. Nella saldatura ad arco gas-metallo (GMAW), un elettrodo a filo alimentato in modo continuo si scioglie nel bagno di saldatura mentre un gas di protezione, in genere una miscela di argon e CO₂, protegge il metallo fuso dalla contaminazione atmosferica.
La saldatura TIG robotizzata produce la massima qualità di saldatura e finitura estetica di qualsiasi processo ad arco, rendendola essenziale per applicazioni di precisione nella produzione di dispositivi medici e aerospaziali. La saldatura ad arco di tungsteno a gas (GTAW) utilizza un elettrodo di tungsteno non consumabile per generare l'arco, con filo di apporto aggiunto separatamente se necessario.
La saldatura a punti robotizzata è il processo dominante nella produzione di scocche in bianco nel settore automobilistico, poiché una singola carrozzeria di veicolo richiede tra 3.000 e 5.000 saldature a punti individuali. La saldatura a punti a resistenza (RSW) blocca due lamiere sovrapposte tra elettrodi di rame e fa passare una corrente elettrica ad alto amperaggio attraverso il materiale, generando calore localizzato che fonde le lamiere in punti discreti.
La saldatura laser robotizzata offre le velocità di spostamento più elevate e le zone più piccole interessate dal calore rispetto a qualsiasi processo di saldatura per fusione, con velocità di spostamento fino a 10 metri al minuto in applicazioni con lamiere sottili. Un raggio laser focalizzato, in genere proveniente da una sorgente laser a fibra da 1 a 20 kW, fonde il metallo di base con estrema precisione, senza richiedere alcun contatto con il pezzo in lavorazione.
La saldatura robotizzata al plasma colma il divario tra la saldatura TIG e quella laser, offrendo una penetrazione più profonda rispetto alla saldatura TIG a velocità più elevate pur rimanendo più conveniente rispetto ai sistemi laser. Un arco plasma ristretto raggiunge temperature superiori a 20.000°C, consentendo la saldatura a buco della serratura attraverso sezioni più spesse in un unico passaggio.
La saldatura robotizzata per attrito è un processo allo stato solido che unisce i metalli al di sotto del loro punto di fusione, rendendolo il metodo preferito per saldare le leghe di alluminio difficili da fondere con i processi ad arco convenzionali. Un perno rotante viene immerso nella linea di giunzione e fatto passare lungo la cucitura, generando calore per attrito che plastifica, ma non scioglie, il materiale di base.
La scelta del giusto processo di saldatura robotizzata richiede che le caratteristiche del processo corrispondano al tipo di materiale, alla configurazione del giunto, ai requisiti di qualità e al volume di produzione.
| Processo | Materiali | Velocità | Qualità della saldatura | Costo di installazione | Migliore applicazione |
| MIG/GMAW | Acciaio, Al, SS | Alto | Bene | Basso-medio | Fabbricazione generale |
| TIG/GTAW | Tutti i metalli | Basso-medio | Eccellente | Medio | Aerospaziale, medico |
| Saldatura a punti | Lamiera | Molto alto | Bene | Medio | Carrozzerie automobilistiche |
| Laser | Tutti i metalli | Molto alto | Eccellente | Alto | Batterie per veicoli elettrici, elettronica |
| Plasma | Acciaio, Ti, SS | Medio–High | Molto buono | Medio–High | Tubi, recipienti a pressione |
| Agitazione per attrito | Alluminio, Cu | Medio | Eccellente | Alto | Aerospaziale, vassoi per veicoli elettrici |
Tabella 1: Confronto dei principali processi di saldatura robotizzata in base alla compatibilità dei materiali, alla velocità, alla qualità e ai costi.
La saldatura robotizzata supera costantemente la saldatura manuale in termini di produttività, ripetibilità e costo totale di proprietà, in particolare in ambienti di produzione ad alto volume in cui la coerenza è fondamentale.
Un saldatore MIG robotizzato funziona tipicamente con un tempo di attivazione dell'arco del 50–80% rispetto al 20–30% di un saldatore manuale esperto, triplicando di fatto la produzione netta di saldatura per turno. I robot non fanno pause, non si affaticano né rallentano verso la fine di un turno. In uno stabilimento automobilistico a tre turni, una singola cella robotizzata può produrre ciò che richiederebbe 6-9 saldatori manuali per eguagliarlo.
I sistemi di saldatura robotizzata mantengono le tolleranze dei parametri di saldatura entro ±1–2% su migliaia di saldature consecutive, un livello di coerenza che nessun saldatore umano può sostenere durante un intero turno di produzione. Ciò si traduce direttamente in meno difetti, tassi di scarto più bassi e costi di rilavorazione ridotti. Molti produttori segnalano riduzioni del tasso di difetti del 30-50% dopo il passaggio dalla saldatura manuale a quella robotizzata.
L'allontanamento dei lavoratori dall'esposizione diretta all'arco riduce l'incidenza dell'inalazione di fumi di saldatura, delle lesioni oculari dovute all'arco UV e delle ustioni, alcuni degli infortuni sul lavoro più comuni nel settore manifatturiero. L’Organizzazione Internazionale del Lavoro stima che le malattie professionali legate alla saldatura colpiscano ogni anno centinaia di migliaia di lavoratori in tutto il mondo. Celle di saldatura robotizzate, dotate di aspirazione fumi e recinzioni di sicurezza, riducono drasticamente questi rischi.
Sebbene le celle di saldatura robotizzate richiedano un investimento iniziale significativo – in genere 80.000-250.000 dollari per cella a seconda del processo e delle periferiche – periodi di ammortamento di 12-36 mesi sono comuni nelle applicazioni ad alto volume. Se si tiene conto della manodopera, dei materiali di consumo, degli scarti e delle rilavorazioni, la saldatura robotizzata riduce in genere i costi di saldatura per pezzo del 25-45% su un orizzonte di 5 anni.
| Fattore | Saldatura robotizzata | Saldatura manuale |
| Tempo di accensione dell'arco | 50–80% | 20–30% |
| Ripetibilità della saldatura | ±0,1–0,5 mm | ±1–3 mm |
| Tasso di difetti | Molto basso (0,1–1%) | Basso-medio (2–8%) |
| Impostazione/Cambio | Ore (riprogrammazione) | Minuti |
| Investimento iniziale | $ 80.000– $ 250.000 | $ 5.000– $ 30.000 |
| Costo a lungo termine | Più in basso | Altoer (labor-intensive) |
| Flessibilità | Medio (programmable) | Alto (adaptive) |
| Sicurezza dei lavoratori Risk | Basso | Medio–High |
| Miglior volume | Alto (1,000 parts/run) | Basso-medio (1–500 parts) |
Tabella 2: Saldatura robotizzata e saldatura manuale in base ai parametri chiave di prestazioni, costi e flessibilità.
Praticamente tutti i principali settori manifatturieri ora utilizzano processi di saldatura robotizzata, ma i settori automobilistico, aerospaziale, delle macchine edili e dell’elettronica di consumo rappresentano le più alte concentrazioni di utilizzo della saldatura robotizzata.
L’industria automobilistica è il principale utilizzatore di saldatura robotizzata, con circa il 30-40% di tutti i robot industriali utilizzati a livello globale che svolgono attività di saldatura nella produzione di veicoli. Le linee body-in-white utilizzano centinaia di celle robotizzate di saldatura a punti per assemblare pannelli di porte, pianali, mancorrenti sul tetto e montanti. I sistemi di scarico, i serbatoi del carburante e i componenti del telaio vengono generalmente uniti mediante saldatura MIG robotizzata o laser.
Le applicazioni aerospaziali richiedono i più elevati standard di qualità di saldatura, rendendo la saldatura robotizzata TIG, al plasma e per attrito i processi dominanti per i componenti strutturali della cellula. Il FSW robotico viene utilizzato per unire i pannelli della fusoliera in alluminio e i rivestimenti delle ali, mentre il TIG robotico gestisce i componenti del motore in titanio e i gruppi di linee idrauliche.
Bracci di escavatori, benne caricatrici, bracci di gru e telai strutturali in acciaio sono comunemente fabbricati utilizzando la saldatura MIG robotizzata a causa dei materiali spessi delle piastre coinvolti e degli elevati volumi richiesti. La saldatura robotizzata in questo settore riduce lo sforzo fisico dei saldatori che lavorano con componenti pesanti e migliora la consistenza delle saldature strutturali lunghe che sono difficili da eseguire manualmente.
La rapida crescita dei veicoli elettrici ha reso la saldatura laser robotizzata indispensabile per la saldatura delle linguette delle celle delle batterie, l’assemblaggio dei moduli e la fabbricazione dei vassoi delle batterie. I pacchi batteria dei veicoli elettrici possono contenere migliaia di singole saldature laser, che devono tutte soddisfare rigorosi standard di tenuta e conduttività: un obiettivo impossibile per i processi manuali su larga scala.
La scelta del corretto processo di saldatura robotizzata richiede la valutazione di cinque fattori chiave: tipo e spessore del materiale di base, progettazione del giunto, standard di qualità della saldatura richiesto, volume di produzione annuale e budget di capitale disponibile.
La prossima generazione di processi di saldatura robotizzata viene modellata dall’intelligenza artificiale, dalla robotica collaborativa e dai sistemi di controllo adattivo in tempo reale che rendono l’automazione accessibile ai produttori più piccoli.
La saldatura robotizzata MIG (GMAW) è il processo di saldatura robotizzata più comunemente utilizzato e rappresenta la maggior parte delle saldature robotizzate industriali a livello globale. La sua combinazione di velocità, versatilità dei materiali, basso costo dei materiali di consumo e facilità di programmazione lo rende la scelta predefinita per la maggior parte dei nuovi impianti di saldatura robotizzata nella fabbricazione generale e nella produzione automobilistica.
Il tempo di programmazione per una cella di saldatura robotizzata varia da poche ore per parti semplici con percorsi di saldatura brevi a diverse settimane per assemblaggi complessi a più passaggi con decine di giunti di saldatura. Il software di programmazione offline può ridurre i tempi di programmazione sul robot del 50-70% consentendo agli ingegneri di simulare e perfezionare i percorsi di saldatura su un modello digitale prima dell'implementazione.
I limiti principali della saldatura robotizzata sono l’elevato costo di capitale iniziale, la ridotta flessibilità per la produzione di pezzi a basso volume o altamente diversificata e la necessità di una qualità costante di adattamento delle parti. I robot eccellono in compiti ripetitivi su parti coerenti, ma hanno difficoltà con il processo decisionale adattivo che i saldatori umani esperti applicano quando hanno a che fare con spazi irregolari, dispositivi distorti o configurazioni di giunti insolite. Il tracciamento delle giunzioni e i sistemi di intelligenza artificiale stanno progressivamente colmando questa lacuna.
Sì, i sistemi di saldatura robotizzata collaborativa e il software di programmazione offline hanno reso la saldatura robotizzata economicamente fattibile per lotti di dimensioni fino a 25-50 parti. I sistemi di saldatura Cobot con Teach-Pendant o interfacce di programmazione tablet consentono agli operatori senza competenze tradizionali di programmazione dei robot di impostare nuovi lavori in meno di un'ora, rendendoli pratici per officine e produttori personalizzati.
I sistemi di saldatura robotizzata devono comunque produrre saldature che soddisfino gli stessi standard AWS, ASME, ISO o specifici del cliente richiesti per la saldatura manuale: il robot non certifica automaticamente la saldatura. Tuttavia, la coerenza e le capacità di registrazione dei dati dei sistemi robotici rendono molto più semplice dimostrare il controllo del processo durante gli audit di qualità e i test di qualificazione delle procedure di saldatura.
I sistemi di saldatura robotizzata richiedono una manutenzione regolare dei materiali di consumo della torcia di saldatura (punte di contatto, ugelli, rivestimenti), lubrificazione e ispezione periodiche dei giunti del braccio del robot e calibrazione del TCP (Tool Center Point) per mantenere la precisione del posizionamento. La maggior parte dei sistemi prevede intervalli di manutenzione pianificati di 500–1.000 ore di funzionamento. Programmi adeguati di manutenzione preventiva possono prolungare la durata utile del braccio robotico fino a 10-15 anni.
La saldatura robotizzata sta cambiando, anziché eliminare, il ruolo del saldatore umano, spostando la domanda verso posizioni più qualificate come programmatori di robot, ingegneri di saldatura e tecnici di automazione. Molti produttori riferiscono che la saldatura robotizzata ha consentito loro di reimpiegare saldatori esperti in lavori complessi, personalizzati o di riparazione che i robot non sono ancora in grado di gestire in modo efficace. Nei mercati che si trovano ad affrontare una carenza di saldatori qualificati, la saldatura robotizzata è sempre più una necessità piuttosto che una preferenza.
I processi di saldatura robotizzata hanno trasformato radicalmente la qualità, la velocità e l’economia della produzione praticamente in tutti i settori ad alta intensità di metalli. Che tu stia valutando la saldatura MIG per un produttore di acciaio strutturale, la saldatura laser per un produttore di batterie per veicoli elettrici o la saldatura TIG per un fornitore aerospaziale, il principio fondamentale rimane lo stesso: adattare il processo all'applicazione offre la migliore qualità di saldatura al costo per pezzo più basso.
Poiché il tracciamento delle giunture basato sull’intelligenza artificiale, i robot collaborativi e gli strumenti di programmazione offline riducono le barriere all’ingresso, la saldatura robotizzata non è più dominio esclusivo dei grandi produttori automobilistici. Per qualsiasi operazione che produce più di qualche centinaio di parti all'anno su geometrie ripetibili, investire nel giusto processo di saldatura robotizzata è una delle decisioni a più alto rendimento disponibili nella produzione moderna.
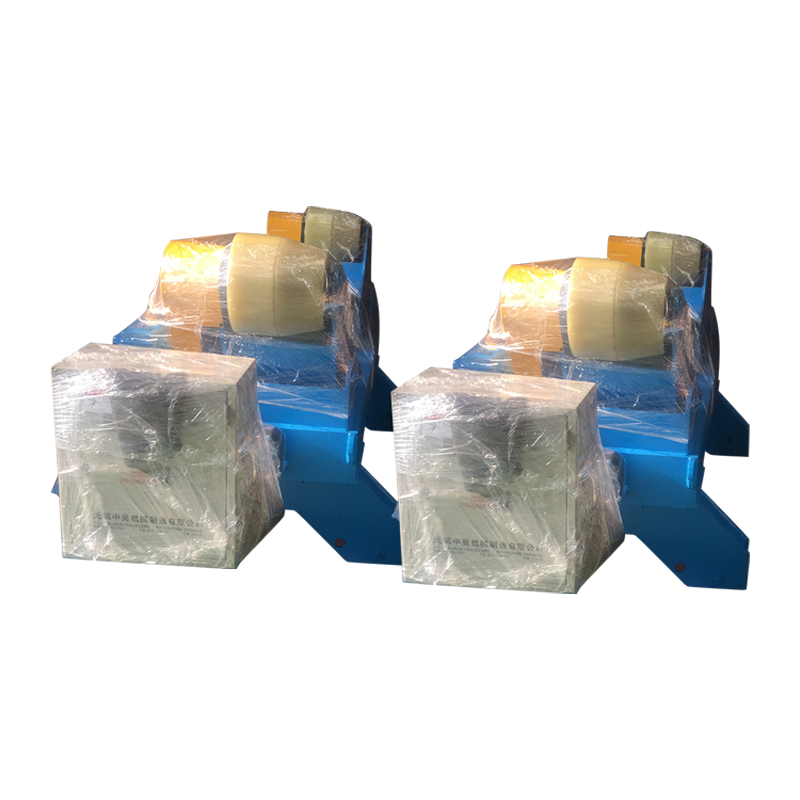
La macchina rotativa per saldatura autoallineante con profilo alare 20T è ampiamente utilizzata in settori quali recipienti a pressione, apparecchi...
See Details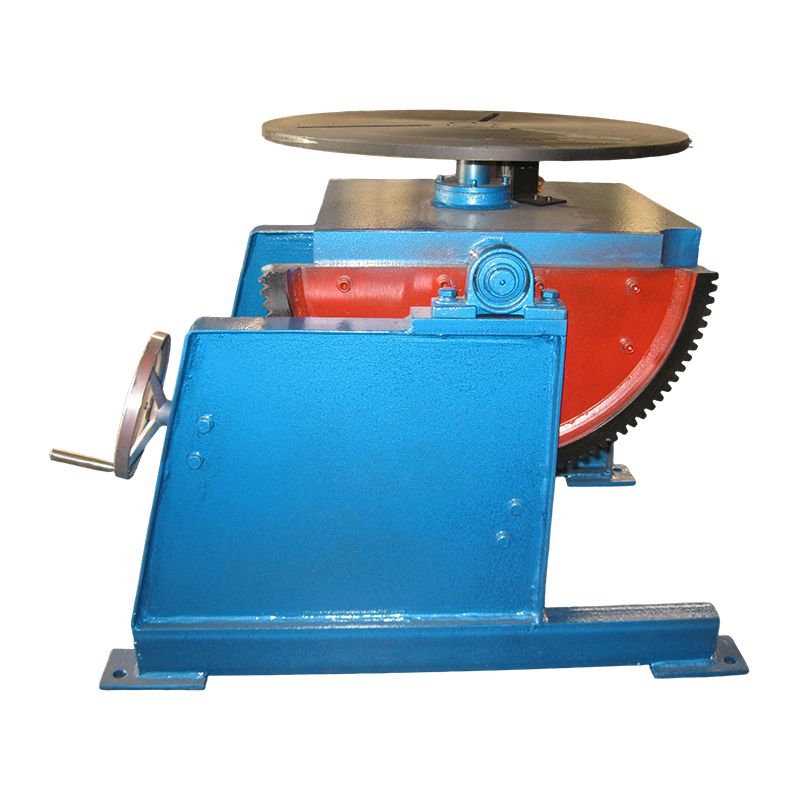
Il posizionatore di saldatura convenzionale da 300 kg è un dispositivo utilizzato per posizionare e ruotare i pezzi durante le operazioni di saldat...
See Details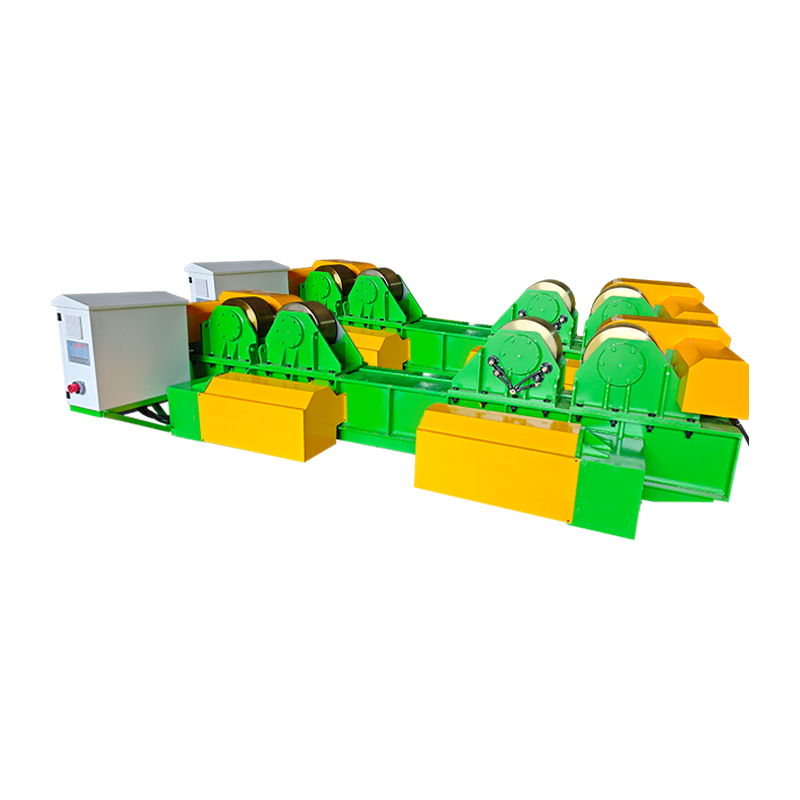
Il rotatore per saldatura da 40 t con movimento orbitale manuale a sollevamento idraulico è un'attrezzatura ausiliaria per saldatura di medie ...
See Details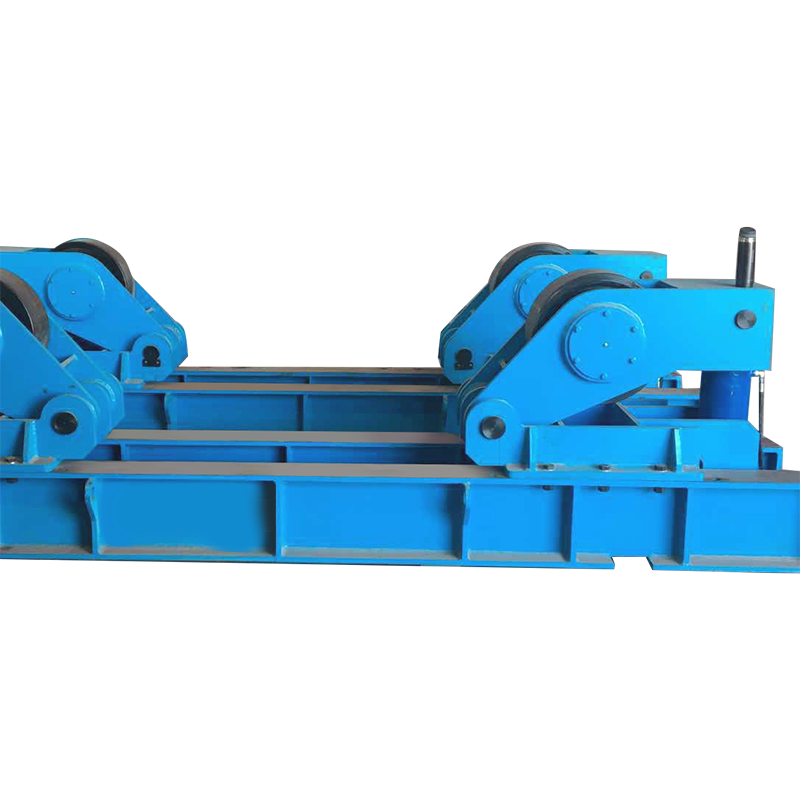
Il rotatore per saldatura Fit Up 120T ha un carico nominale di 120 tonnellate ed è appositamente progettato per l'assemblaggio e la saldatura ...
See Details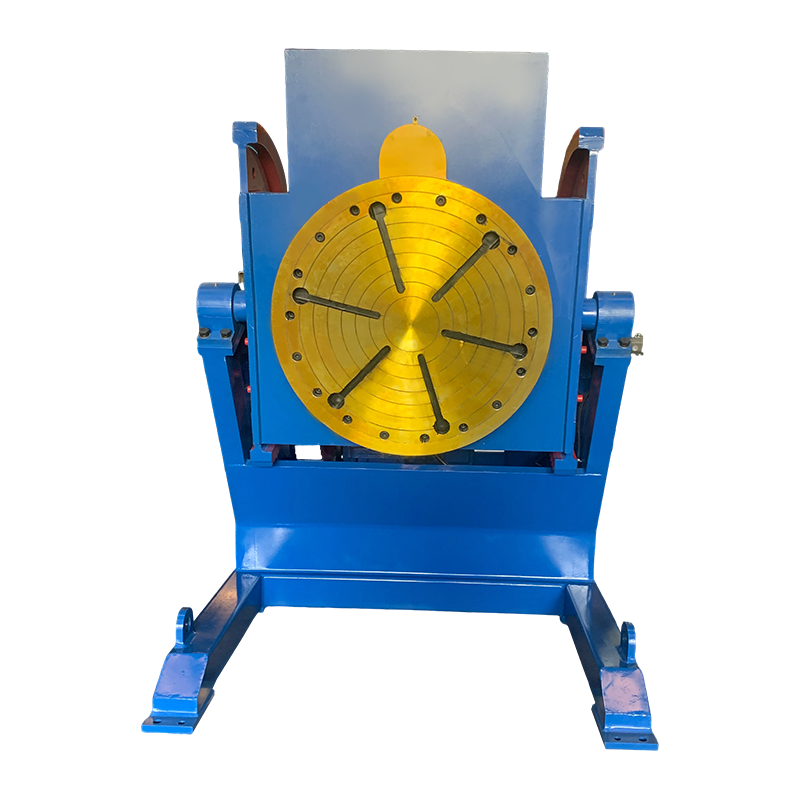
Il posizionatore per saldatura convenzionale 10T ha una portata nominale di 10 tonnellate ed è costruito per la saldatura di pezzi di piccole e med...
See Details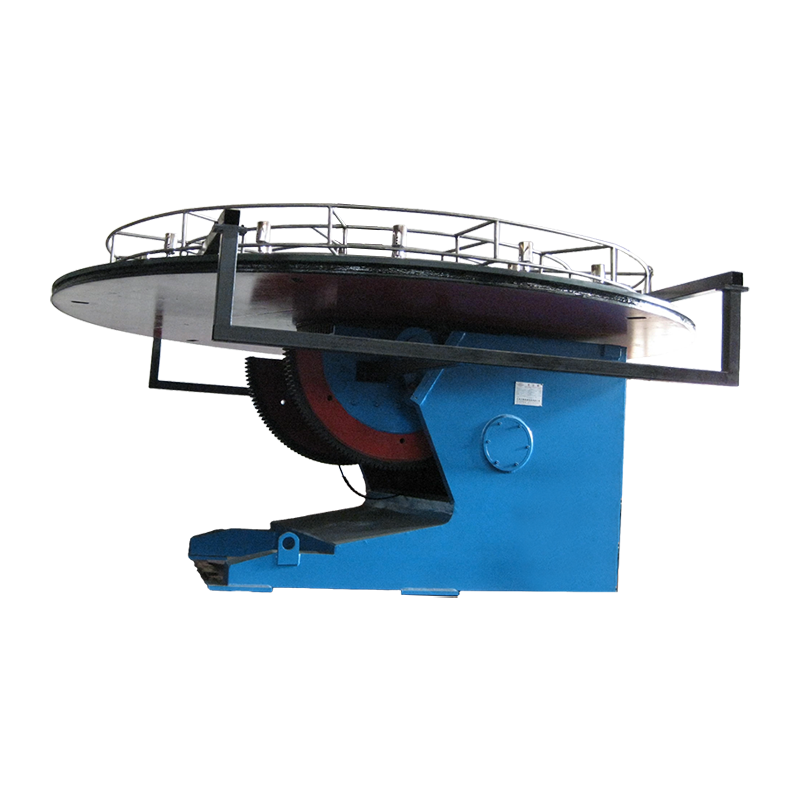
Il posizionatore di saldatura convenzionale 15T è un'apparecchiatura di posizionamento di saldatura appositamente progettata per pezzi pesanti...
See DetailsDiritto d'autore 2025 Wuxi WeldNice Heavy Industry Technology Co., Ltd. Tutti i diritti riservati Custom Automatic Welding Equipment Manufacturers
sales@weldnicefactory.com