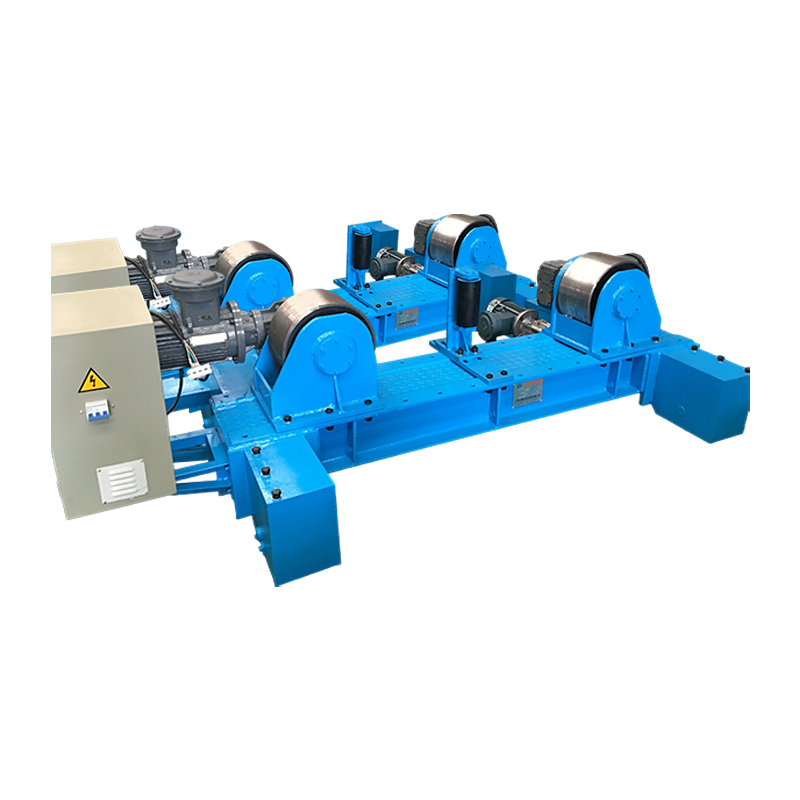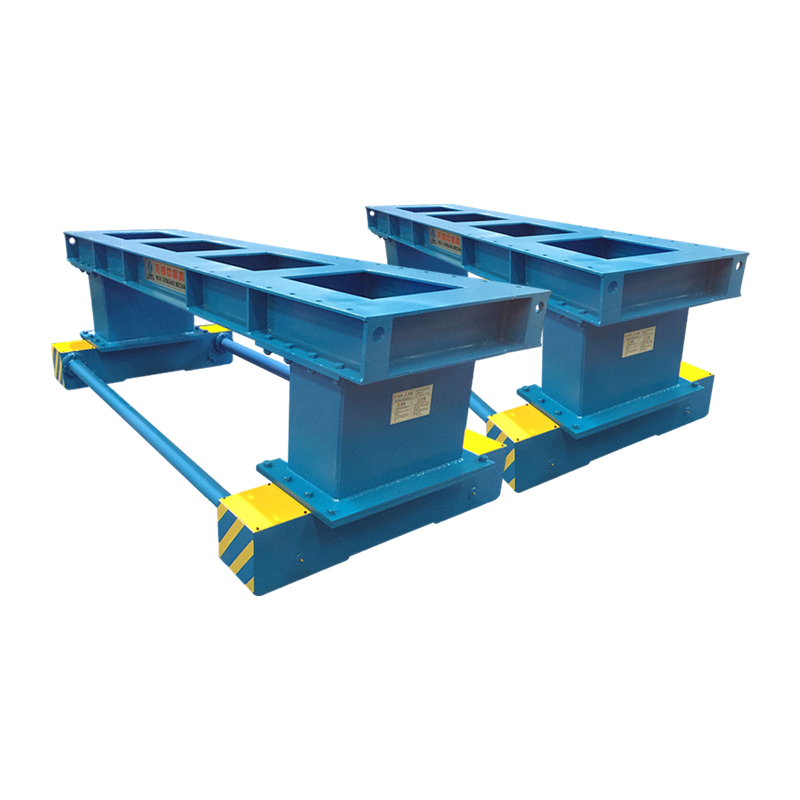
Impianti di saldatura robotizzata sono dispositivi di fissaggio pezzi progettati con precisione che bloccano, posizionano e supportano i componenti metallici in una posizione esatta in modo che un sistema di saldatura robotizzata possa depositare saldature coerenti e ripetibili. Senza un fissaggio accurato, anche il robot di saldatura più avanzato produrrà cordoni fuori target, difetti dimensionali e rottami costosi. Questa guida spiega come funzionano questi dispositivi, quali tipi esistono e come selezionare quello giusto per il tuo ambiente di produzione.
Cosa sono gli impianti di saldatura robotizzata?
Gli impianti di saldatura robotizzata costituiscono l'interfaccia meccanica tra un pezzo grezzo e il percorso di saldatura programmato del robot. Un dispositivo mantiene una o più parti in una posizione definita e ripetibile in modo che ad ogni ciclo la torcia robot arrivi esattamente nello stesso punto nello spazio tridimensionale.
L’apparecchio svolge tre compiti fondamentali: localizzazione (posizionando la parte su un dato noto), bloccaggio (impedendo il movimento durante l'arco di saldatura), e sostenere (resistenza alla distorsione della saldatura e alla deformazione termica). Un guasto in una qualsiasi di queste tre funzioni si traduce direttamente in difetti di saldatura.
Nella produzione automobilistica, aerospaziale e di attrezzature pesanti in grandi volumi, impianti di saldatura robotizzata sono progettati con tolleranze strette fino a più o meno 0,1 mm. Una parte posizionata in modo errato anche di 0,5 mm può spingere il cordone di saldatura fuori dalla linea centrale del giunto, producendo una fusione incompleta e debolezza strutturale.
Perché gli impianti di saldatura robotizzata sono così importanti?
Gli impianti di saldatura robotizzata rappresentano la variabile più importante che influisce sulla consistenza della saldatura in una cella automatizzata: hanno un impatto maggiore rispetto alla marca del robot, al tipo di filo o alla selezione del gas di protezione.
Considera i numeri: un tipico robot di saldatura a sei assi può ripetere il percorso programmato con una precisione di più o meno 0,05 mm. Tuttavia, se l'attrezzatura introduce una variazione di posizione da parte a parte di più o meno 1,0 mm, il vantaggio di ripetibilità del robot viene completamente sprecato. Gli studi sulla produzione di carrozzerie automobilistiche lo dimostrano costantemente oltre il 70% dei difetti di saldatura robotizzata hanno origine da problemi di fissaggio , non dalla programmazione del robot o dalla qualità dei materiali di consumo.
- Tempo di ciclo: Un'attrezzatura ben progettata si carica e scarica rapidamente, riducendo al minimo i tempi di inattività del robot e migliorando l'efficacia complessiva dell'attrezzatura (OEE).
- Resa al primo passaggio: Una posizione coerente delle parti significa meno cicli di rilavorazione. Gli impianti che investono in dispositivi ad alta precisione riportano abitualmente rendimenti al primo passaggio superiori al 98%.
- Sicurezza dell'operatore: Dispositivi adeguatamente progettati mantengono le mani dell'operatore lontane dalla zona di saldatura utilizzando morsetti per utensili che si attivano a distanza o pneumaticamente.
- Tracciabilità: Gli impianti moderni possono integrare chip RFID o lettori di codici a barre per registrare quale numero di parte è stato saldato, supportando i record di qualità ISO 9001 e IATF 16949.
Come funzionano gli impianti di saldatura robotizzata?
Un'attrezzatura di saldatura robotizzata funziona stabilendo un riferimento di coordinate fisse, chiamato datum, e quindi bloccando il pezzo su quel datum prima che il robot inizi il suo programma di saldatura.
Passaggio 1: caricamento e localizzazione delle parti
L'operatore o un sistema automatizzato di movimentazione dei materiali posiziona la parte contro perni di posizionamento, blocchi annidati o blocchi a V che ne definiscono la posizione X, Y e Z. I localizzatori progettati correttamente vincolano tutti e sei i gradi di libertà: tre traslazionali e tre rotazionali.
Passaggio 2: bloccaggio
Una volta posizionati, i morsetti pneumatici o idraulici si innestano per mantenere saldamente la parte nella posizione individuata. I morsetti pneumatici che funzionano a 80-100 psi possono applicare da 500 a 2.000 Newton di forza di serraggio in meno di 0,5 secondi. La struttura della pinza non deve bloccare il percorso di avvicinamento della torcia del robot o l'involucro del gas di protezione attorno al bagno di saldatura.
Passaggio 3: esecuzione della saldatura
Con la parte fissata, il robot esegue il programma di saldatura memorizzato. Poiché la parte si trova nella stessa posizione ad ogni ciclo, il robot non ha bisogno di cercare il giunto: segue semplicemente il percorso insegnato. Questo a volte viene chiamato saldatura a percorso fisso ed è la modalità più veloce ed economica di saldatura robotizzata.
Passaggio 4: scarico e ripristino
Una volta completato il ciclo di saldatura, i morsetti vengono rilasciati e il gruppo finito viene rimosso. L'apparecchiatura si ripristina per la parte successiva. Sulle linee ad alta velocità, l'intero ciclo di carico-saldatura-scarico viene completato in un tempo compreso tra 30 e 90 secondi.
Quali tipi di impianti di saldatura robotizzata sono disponibili?
Esistono cinque categorie principali di impianti di saldatura robotizzata, ciascuna ottimizzata per una diversa combinazione di geometria della parte, volume di produzione e budget.
1. Attrezzature dedicate per utensili duri
Costruiti appositamente per un singolo codice, gli impianti dedicati sono lavorati da piastre di acciaio o alluminio con fori di posizionamento forati di precisione e morsetti pneumatici integrati. Garantiscono la massima precisione (è possibile ottenere più o meno 0,1 mm) e tempi di ciclo più rapidi. Il compromesso è un costo iniziale elevato – un dispositivo dedicato complesso può variare da $ 15.000 a $ 80.000 – e zero flessibilità per le altre parti.
2. Impianti di saldatura modulari
I sistemi modulari utilizzano una piastra di base a griglia (tipicamente con un passo di 50 mm o 100 mm) con blocchi di componenti standardizzati (fermi, supporti, morsetti e piastre angolari) che si fissano alla griglia. Questi dispositivi possono essere riconfigurati per parti diverse in poche ore anziché in settimane. Sono ideali per officine e produzioni di volume medio-basso in cui più famiglie di componenti condividono la stessa cella robotizzata.
3. Dispositivi per perno e posizionatore
Per gli assemblaggi che richiedono saldatura su più lati, un perno (due assi) o un servoposizionatore (da uno a tre assi) ruota l'attrezzatura durante il ciclo di saldatura, presentando nuove facce del giunto al robot senza richiedere un secondo robot o un riposizionamento manuale. Un posizionatore di saldatura può ridurre il tempo ciclo complessivo dal 20 al 40% su assiemi complessi eliminando la necessità di capovolgere manualmente le parti.
4. Dispositivi per piattaforma girevole (indicizzazione).
Un dispositivo a tavola rotante contiene due o più set di utensili su una tavola rotante. Mentre il robot salda su una stazione, un operatore carica il pezzo successivo sulla stazione opposta. Ciò migliora notevolmente il tempo di accensione del robot, spesso dal 50% all'85%, perché il robot non attende mai il completamento delle operazioni di carico e scarico.
5. Dispositivi adattativi flessibili
Emergenti in ambienti ad alto mix e basso volume, i dispositivi adattivi utilizzano perni servoazionati o matrici di morsetti riconfigurabili che si adattano automaticamente a ciascuna variante della parte in entrata. Combinati con un sistema di visione o uno scanner laser che conferma la posizione del pezzo prima dell'inizio della saldatura, questi sistemi possono gestire decine di codici senza alcun cambio manuale.
Tipi di dispositivi di saldatura robotizzata a confronto
| Tipo di apparecchio | Precisione | Flessibilità | Costo iniziale | Migliore applicazione |
|---|---|---|---|---|
| Utensili rigidi dedicati | /- 0,1 mm | Molto basso | $ 15.000 - $ 80.000 | Parte singola ad alto volume |
| Modulare | /-0,3 mm | Alto | $ 5.000 - $ 25.000 | Negozi di lavoro, prototipazione |
| Perno/Posizionatore | /- 0,15 mm | Medio | $ 20.000 - $ 100.000 | Saldature multi-lato |
| Giradischi (indicizzazione) | /- 0,2 mm | Basso | $ 10.000 - $ 50.000 | Alto arc-on time priority |
| Adattivo flessibile | /- 0,2 mm | Molto alto | $ 50.000 - $ 200.000 | Alto-mix, low-volume |
Tabella 1: Confronto dei tipi di dispositivi di saldatura robotizzata in base a precisione, flessibilità, costo e applicazione consigliata.
Come progettare dispositivi di saldatura robotizzati efficaci
Una progettazione efficace degli impianti di saldatura robotizzata inizia con una conoscenza approfondita della geometria del giunto di saldatura, dell'area di portata del robot e del comportamento termico del materiale del pezzo da lavorare.
Accesso e autorizzazione alla torcia
Ogni morsetto, supporto ed elemento strutturale dell'attrezzatura deve essere posizionato in modo tale che la torcia del robot, compreso il collo e il condotto del filo, possa raggiungere ogni giunto di saldatura all'angolazione richiesta senza collisioni. I progettisti di attrezzature in genere utilizzano la simulazione CAD 3D per verificare la distanza della torcia lungo l'intero percorso di saldatura prima di costruire l'attrezzatura fisica. Uno spazio minimo di 25 mm attorno al corpo della torcia è un punto di partenza comune nel settore.
Controllo della distorsione della saldatura
L'apporto di calore durante la saldatura provoca l'espansione del metallo e la successiva contrazione non uniforme mentre si raffredda, un fenomeno noto come distorsione della saldatura. Le attrezzature devono anticipare questo movimento e trattenerlo, bloccando la parte fino a quando non si raffredda al di sotto dei 200 gradi Celsius, oppure precompensarlo spostando intenzionalmente leggermente la posizione della parte prima della saldatura. Le barre di supporto in rame o i componenti degli apparecchi raffreddati ad acqua vengono utilizzati in applicazioni ad alto calore per gestire il carico termico.
Selezione del materiale per il telaio dell'apparecchio
La base dell'apparecchio e gli elementi strutturali principali sono generalmente realizzati in lamiera di acciaio, ghisa o alluminio strutturale, a seconda del peso dell'applicazione e della rigidità richiesta. L'acciaio offre la migliore stabilità dimensionale in caso di cicli termici, ma è pesante e più lento da lavorare. L'alluminio è più leggero e le macchine sono più veloci, ma potrebbe richiedere una ricertificazione periodica poiché è più suscettibile allo scorrimento sotto carico di serraggio prolungato.
Verifica della ripetibilità
Prima di un nuovo apparecchio di saldatura robotizzata viene rilasciato alla produzione, deve essere convalidato utilizzando una macchina di misura a coordinate (CMM) o un laser tracker portatile. L'attrezzatura deve essere caricata e scaricata almeno 30 volte, misurando la posizione della parte dopo ogni ciclo. Per l'approvazione della catena di fornitura automobilistica è generalmente richiesto un indice di capacità del processo (Cpk) pari o superiore a 1,67 per tutte le dimensioni critiche.
Applicazioni comuni degli impianti di saldatura robotizzata per settore
Gli impianti di saldatura robotizzata vengono utilizzati praticamente in tutti i settori manifatturieri che prevedono la giunzione di metalli, ma i requisiti di progettazione variano in modo significativo a seconda del settore.
| Industria | Parte tipica | Requisito del dispositivo chiave | Tipo di dispositivo preferito |
|---|---|---|---|
| Automobilistico | Pannelli carrozzeria bianchi, controtelai | Alto volume, tight tolerance | Utensili rigidi dedicati |
| Aerospaziale | Staffe strutturali, raccordi carburante | Tolleranza estremamente stretta, tracciabilità completa | Posizionatore dedicato |
| Attrezzature pesanti | Bracci, telai, benne | Alto clamping force, large envelope | Perno/posizionatore |
| Costruzione navale | Sezioni dello scafo, staffe per tubi | Alloggio in gran parte | Modulare / gantry-mounted |
| Fabbricazione generale | Famiglie miste | Cambio rapido | Modulare / adaptive |
Tabella 2: Applicazioni di dispositivi di saldatura robotizzata per settore, comprese parti tipiche, requisiti chiave e tipi di dispositivi preferiti.
Quali sono le cause dei guasti agli impianti di saldatura robotizzata?
Le cause più comuni di guasto dell'attrezzatura sono l'usura delle superfici di posizionamento, il degrado del sistema pneumatico e la distorsione termica del telaio dell'attrezzatura stessa.
- Usura del localizzatore: I perni di posizionamento in acciaio temprato negli impianti ad alto numero di cicli possono usurarsi a una velocità compresa tra 0,01 e 0,05 mm per 100.000 cicli. Un localizzatore usurato consente uno spostamento graduale della posizione della parte, provocando un lento cambiamento nella qualità della saldatura difficile da rilevare senza controlli periodici della CMM.
- Degrado della guarnizione del morsetto: Le guarnizioni dei morsetti pneumatici si degradano nel tempo, riducendo la forza di serraggio. Un morsetto che non riesce a trattenere saldamente una parte consente micromovimenti durante l'arco di saldatura, con conseguente larghezza del cordone non uniforme e potenziali difetti di mancata fusione.
- Accumulo di spruzzi di saldatura: Gli schizzi che cadono sulle superfici di posizionamento agiscono come un falso dato, sollevando la parte al di sopra della posizione Z prevista. Nei processi ad alto numero di spruzzi come il MIG in cortocircuito senza rivestimento anti-spruzzi, l'accumulo di spruzzi sui localizzatori può verificarsi durante un singolo turno.
- Fatica da ciclismo termico: Il riscaldamento e il raffreddamento ripetuti del telaio dell'attrezzatura, soprattutto nei processi ad alto calore come GMAW o PAW, possono introdurre una deriva dimensionale cumulativa. Gli apparecchi esposti a parti con preriscaldamento superiore a 200 gradi Celsius devono essere controllati trimestralmente per verificarne la distorsione.
Come mantenere gli impianti di saldatura robotizzata per una lunga durata
Un programma strutturato di manutenzione preventiva è il modo più conveniente per proteggere l’investimento in apparecchiature di saldatura robotizzata e sostenere la qualità della saldatura nel tempo.
- Giornaliero: Pulire i perni di posizionamento e le superfici del nido con una spazzola e aria compressa. Applicare uno spray antispruzzo sulle superfici esposte dell'attrezzatura vicino alla zona di saldatura prima di ogni turno.
- Settimanale: Controllare la forza di attuazione del morsetto pneumatico utilizzando un dinamometro portatile. Ispezionare le linee dell'aria e i raccordi per individuare eventuali perdite. Confermare che tutti i morsetti raggiungano le posizioni completamente aperte e completamente chiuse entro le specifiche.
- Mensile: Misura le dimensioni critiche del localizzatore utilizzando un misuratore calibrato o una CMM. Documentare i risultati e l'andamento rispetto al basale. Sostituire qualsiasi posizionatore che mostri un'usura superiore a 0,1 mm rispetto al valore nominale.
- Annualmente: Smontaggio, pulizia e ispezione completa dell'attrezzatura. Ricertifica la precisione dell'attrezzatura rispetto ai disegni di progetto originali utilizzando un laser tracker o una CMM. Sostituire proattivamente tutte le guarnizioni pneumatiche.
Domande frequenti sugli impianti di saldatura robotizzata
Qual è la differenza tra un dispositivo di saldatura e una maschera di saldatura?
A apparecchio di saldatura individua e blocca una parte in una posizione fissa e ripetibile: il robot o la saldatrice raggiungono sempre la parte. Una maschera di saldatura, nell'uso tradizionale, guida anche lo strumento di saldatura stesso lungo il giunto. Nella saldatura robotizzata, la distinzione è in gran parte scomparsa perché il robot fornisce la propria guida del percorso; il termine "apparecchio" è ormai standard per entrambe le funzioni.
Quanto tempo è necessario per progettare e costruire un impianto di saldatura robotizzata?
Per un impianto dedicato moderatamente complesso, la tempistica tipica va dalle 8 alle 16 settimane dall'avvio della progettazione all'installazione nella cella robotizzata. Ciò include da 3 a 4 settimane di progettazione CAD, da 2 a 4 settimane di lavorazione e fabbricazione e da 2 a 4 settimane di costruzione, debug e convalida delle funzionalità. Gli apparecchi modulari possono essere assemblati e convalidati in un periodo da 1 a 3 settimane.
È possibile utilizzare lo stesso impianto di saldatura robotizzata con robot diversi?
Sì, a condizione che l'attrezzatura sia montata su una piastra di interfaccia standard e che la cella del robot venga ricalibrata sul punto di riferimento dell'attrezzatura dopo la sostituzione del robot. Potrebbe anche essere necessario reimpostare il programma di saldatura o trasformarlo nel sistema di coordinate del nuovo robot. L'utilizzo di un punto di riferimento coerente su più robot semplifica notevolmente il cambio.
Di quali materiali sono realizzati gli impianti di saldatura robotizzata?
I telai strutturali sono generalmente realizzati con piastre di acciaio dolce o tubi di acciaio strutturale. I perni di posizionamento e le superfici soggette ad usura sono realizzati in acciaio per utensili temprato (tipicamente minimo 60 HRC) per resistere all'usura. Alcuni apparecchi utilizzano basi in ghisa per uno smorzamento delle vibrazioni superiore. Nelle applicazioni aerospaziali, la lega Invar viene utilizzata per dispositivi ad altissima precisione grazie al suo coefficiente di dilatazione termica vicino allo zero.
In che modo un impianto di saldatura robotizzata influisce sul tempo di ciclo?
La progettazione delle attrezzature influisce direttamente sul tempo di ciclo in due modi. Innanzitutto, la velocità di carico e scarico dipende dall'efficienza con cui è possibile accedere all'attrezzatura e dalla velocità con cui si attivano i morsetti: attrezzature mal progettate aggiungono dai 15 ai 30 secondi per ciclo. In secondo luogo, un dispositivo a tavola rotante consente il caricamento durante la saldatura, che può quasi raddoppiare la produttività effettiva mantenendo il robot a saldare continuamente anziché attendere la sostituzione delle parti.
Che ruolo gioca il software di simulazione nella progettazione dei dispositivi?
Il software di programmazione offline (OLP) e di simulazione robot consente agli ingegneri di importare un modello di dispositivo 3D, programmare virtualmente l'intero percorso di saldatura e verificare le collisioni della torcia con il dispositivo prima di costruire qualsiasi attrezzatura fisica. Questo processo di convalida virtuale può eliminare dall'80 al 90% delle modifiche di progettazione legate alle collisioni che altrimenti verrebbero scoperte solo durante la messa in servizio fisica, con un notevole risparmio di tempo e costi.
Gli impianti di saldatura robotizzata sono adatti alla saldatura dell'alluminio?
Sì, ma gli impianti di saldatura dell'alluminio richiedono ulteriori considerazioni sulla progettazione. L'elevata conduttività termica dell'alluminio fa sì che il calore si dissipi rapidamente, quindi i dispositivi non devono agire come eccessivi dissipatori di calore che causano una fusione incompleta. Anche le forze di serraggio devono essere attentamente controllate per evitare di segnare le superfici morbide in alluminio. Le barre di supporto in rame o alluminio anodizzato sono preferite rispetto all'acciaio vicino ai giunti di saldatura in alluminio per prevenire la contaminazione da carbonio e ridurre al minimo l'adesione degli spruzzi di saldatura.
Conclusione finale: perché investire in impianti di saldatura robotizzata di qualità ripaga
Un impianto di saldatura robotizzata ben progettato non è un centro di costo: è il fondamento della qualità della saldatura, della produttività e del ritorno sull'investimento nel robot.
Consideriamo un semplice calcolo: se una cella robotizzata produce 400 assemblaggi per turno e un'attrezzatura mal progettata provoca un tasso di rilavorazione del 2%, ciò equivale a 8 assemblaggi che richiedono una correzione manuale a ogni turno. Con un costo medio di rilavorazione di 50 dollari per assemblaggio, il costo di rilavorazione annuale è di circa 104.000 dollari. Un aggiornamento dell'attrezzatura che costa $ 30.000 che elimina tale rilavorazione si ripaga in meno di quattro mesi.
I settori che raggiungono la massima produttività dei robot – fornitori automobilistici di primo livello, produttori aerospaziali e produttori di attrezzature pesanti – condividono una pratica comune: trattano impianti di saldatura robotizzata come strumenti di precisione che meritano la stessa attenzione ingegneristica e disciplina di manutenzione dei robot stessi. Selezionare il giusto tipo di attrezzatura, progettarlo con una simulazione approfondita dell'accesso alla torcia, convalidarlo secondo gli standard Cpk e mantenerlo su base programmata è il percorso più sicuro verso una saldatura automatizzata coerente e di alta qualità su larga scala.