Quando un acquirente valuta un'attrezzatura per saldatura, la prima domanda raramente riguarda il ciclo di lavoro o l'amperaggio. Riguarda quale processo si adatta al pezzo. Ecco la conclusione iniziale: MIG è il processo più veloce, più semplice e più economico per le sezioni di acciaio più spesse; TIG è il processo preciso e di alta qualità per lavori sottili o critici dal punto di vista estetico. La ragione strutturale è semplice. La MIG alimenta continuamente un elettrodo a filo consumabile attraverso la pistola, quindi il filo funge sia da elettrodo che da materiale di apporto. TIG utilizza un elettrodo di tungsteno non consumabile e l'operatore alimenta manualmente l'asta di riempimento.
La differenza tra saldatura MIG e TIG va oltre l'elettrodo. Determina il tasso di deposizione, il controllo del calore, l'abilità dell'operatore, il costo per metro e i difetti che puoi aspettarti. Il MIG è un processo produttivo; Il TIG è un processo artigianale. Le officine che comprendono la distinzione evitano di acquistare la macchina sbagliata, di citare la procedura sbagliata o di rifiutare parti saldate con il metodo corretto.
Cos'è la saldatura MIG?
La saldatura MIG, formalmente saldatura ad arco metallico a gas (GMAW), è un processo semiautomatico in cui un elettrodo a filo avvolto in bobina viene guidato attraverso la pistola di saldatura a una velocità preimpostata. Il filo è sia l'elettrodo che il metallo d'apporto: l'arco fonde il filo nel giunto e il gas di protezione proveniente dall'ugello protegge il bagno fuso dall'ossigeno e dall'azoto presenti nell'aria.
Come funziona la saldatura MIG
- Un trainafilo spinge l'elettrodo attraverso il rivestimento della pistola e la punta di contatto.
- L'arco si forma tra il filo e il pezzo, fondendoli entrambi.
- Il gas di protezione, solitamente argon/CO2 per l'acciaio, copre il bagno di saldatura.
- L'operatore guida la pistola; la macchina controlla la velocità del filo e la lunghezza dell'arco.
Vantaggi della saldatura MIG
- Tassi di deposizione elevati, quindi il lavoro su sezioni spesse viene completato rapidamente.
- Funzionamento intuitivo per i principianti: una mano guida la pistola, la macchina gestisce l'avanzamento e la lunghezza dell'arco.
- Tollera le scaglie leggere e la ruggine meglio del TIG.
- Costi operativi inferiori per la fabbricazione di acciaio al carbonio.
- L'alimentazione continua del filo consente saldature lunghe e ininterrotte.
Svantaggi della saldatura MIG
- Produce schizzi; le giunture cosmetiche di solito necessitano di levigatura o spazzolatura.
- L'apporto di calore è più difficile da regolare, quindi i fogli inferiori a 1,5 mm possono bruciarsi facilmente.
- La saldatura posizionale è più difficile senza una fonte di energia pulsata o sinergica.
- La copertura del gas o le impostazioni del cavo errate introducono rapidamente porosità.
Cos'è la saldatura TIG?
La saldatura TIG, formalmente saldatura ad arco di tungsteno a gas (GTAW), utilizza un elettrodo di tungsteno non consumabile per sostenere l'arco. Il tungsteno non si scioglie nell'articolazione. Invece, il saldatore alimenta un'asta di riempimento separata nella piscina fusa controllando il calore con un pedale.
Come funziona la saldatura TIG
- L'elettrodo di tungsteno stabilisce l'arco; non è consumato.
- Il gas di protezione, generalmente argon puro, scorre sul bagno di saldatura.
- L'operatore alimenta manualmente l'asta di riempimento nel bordo anteriore della piscina.
- Il comando a pedale regola il calore in modo continuo durante la saldatura.
Vantaggi della saldatura TIG
- Massima qualità di saldatura: cordoni puliti e densi senza spruzzi, che spesso soddisfano gli standard dei raggi X.
- Materiale della tuta per il controllo del calore e del riempimento di precisione da 0,5 mm in su.
- Salda quasi tutti i metalli, inclusi alluminio, acciaio inossidabile, titanio e rame.
- Nessun flusso o scoria, quindi le saldature finite sono lisce e facili da pulire.
- Permette la saldatura autogena senza apporto su giunti di bordi e angoli.
Svantaggi della saldatura TIG
- Velocità di deposizione lente rendono impraticabile la saldatura di sezioni pesanti.
- Curva di apprendimento ripida che richiede un funzionamento coordinato a due mani e a pedale.
- I materiali di consumo costano di più: tungsteno, lenti a gas, tazze e argon ad alta purezza.
- Non economico per l'acciaio al carbonio spesso dove dominano la velocità e il costo per metro.
Saldatura MIG vs TIG: confronto affiancato
Valutate secondo gli stessi criteri di fabbrica, le differenze diventano evidenti.
| Fattore | Saldatura MIG | Saldatura TIG |
|---|---|---|
| Elettrodo | Elettrodo a filo consumabile | Elettrodo di tungsteno non consumabile |
| Metallo d'apporto | Il filo stesso, alimentato automaticamente | Asta separata, alimentata manualmente |
| Gas di protezione | Miscela Argon/CO2 o CO2 per l'acciaio | Argon puro, talvolta argon-elio |
| Controllo del calore | Regolazione limitata impostata a macchina | Regolazione continua del pedale |
| Spessore tipico | Da 1,5 mm a 25 mm o più | Ideale da 0,5 mm a 6 mm |
| Velocità di viaggio | Alto | Da basso a moderato |
| Livello di abilità | Formazione breve e di base | Mani avanzate e ferme |
| Aspetto della saldatura | Spruzzi, potrebbe essere necessario macinarli | Pulito, liscio, senza schizzi |
| Costo relativo | Attrezzature e materiali di consumo inferiori | Altoer gas, torch, and labor cost |
| Meglio per | Acciaio strutturale, telai, cicli di produzione | Acciaio inossidabile, alluminio, lamiera sottile, giunti a vista |
Come scegliere tra saldatura MIG e TIG
Scegli MIG quando il giunto è spesso, la parte si ripete e la velocità determina i costi. Scegli TIG quando l'aspetto, la metallurgia o il materiale sottile contano più del tempo di ciclo.
Criteri di selezione
- Spessore del materiale: sopra i 3 mm il tasso di deposito MIG ripaga; sotto i 3 mm, il TIG preserva il metallo base.
- Visibilità della saldatura: i giunti lucidati visibili favoriscono il TIG; le saldature strutturali verniciate o nascoste favoriscono il MIG.
- Volume di produzione: i volumi elevati favoriscono la MIG; le parti a basso volume e di alto valore giustificano il TIG.
- Alluminio e acciaio inossidabile: TIG gestisce l'ossido e il controllo del calore su sezioni sottili; MIG pulsato è adatto all'alluminio più spesso.
- Abilità dell'operatore: MIG è adatto ai saldatori generali; Il TIG richiede operatori addestrati.
Un filtro decisionale rapido
- Il materiale è più sottile di 3 mm? Utilizzare TIG.
- La saldatura è visibile e ha un aspetto critico? Utilizzare TIG.
- La parte è grande, spessa o di volume elevato? Usa MIG.
- Hai bisogno di raggi X o di qualità del codice? Utilizzare TIG con procedura qualificata.
- Stai riparando l'alluminio pressofuso? Utilizzare TIG.
Posizionamento del lavoro e automazione per saldature coerenti
Qualunque sia il processo scelto, la qualità della saldatura migliora notevolmente quando si rimuove il giunto da posizioni difficili. Un posizionatore di saldatura ruota e inclina la parte in modo che l'operatore possa eseguire un cordone MIG o TIG in posizione piana, l'orientamento più produttivo e meno soggetto a difetti. Ciò è importante soprattutto per la saldatura TIG, dove il riempitore alimentato manualmente necessita di un angolo di lavoro stabile.
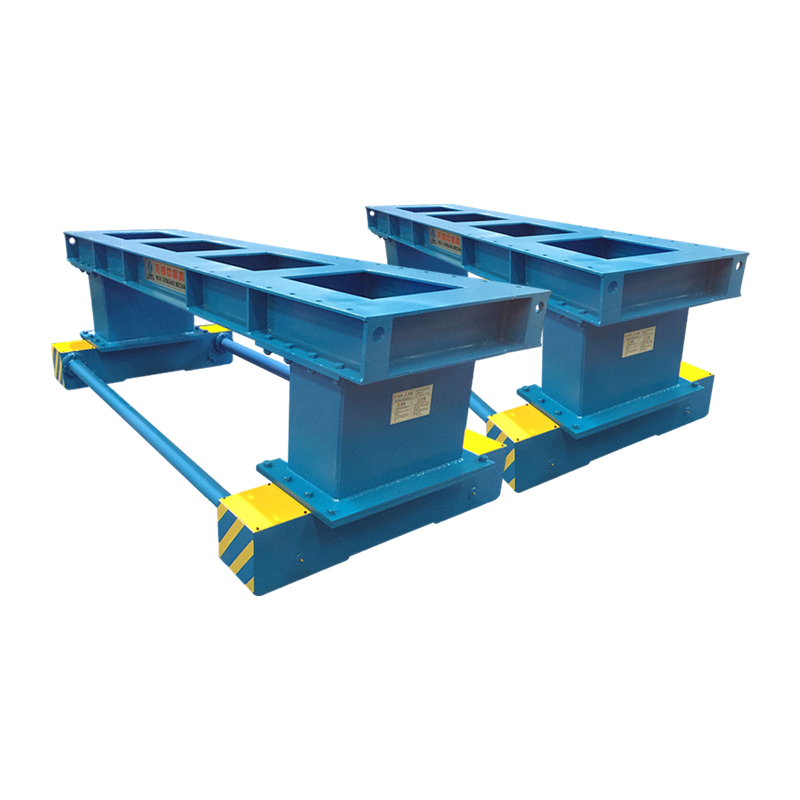
 Posizionatore di saldatura convenzionale 1T per saldature stabili in posizione piana Questo posizionatore compatto ruota e inclina pezzi fino a una tonnellata, consentendo agli operatori di eseguire cordoni MIG o TIG in posizione piana. È adatto a pezzi di piccole e medie dimensioni in cui l'angolo della torcia e la velocità di spostamento costanti migliorano la qualità della saldatura. Visualizza il prodotto →
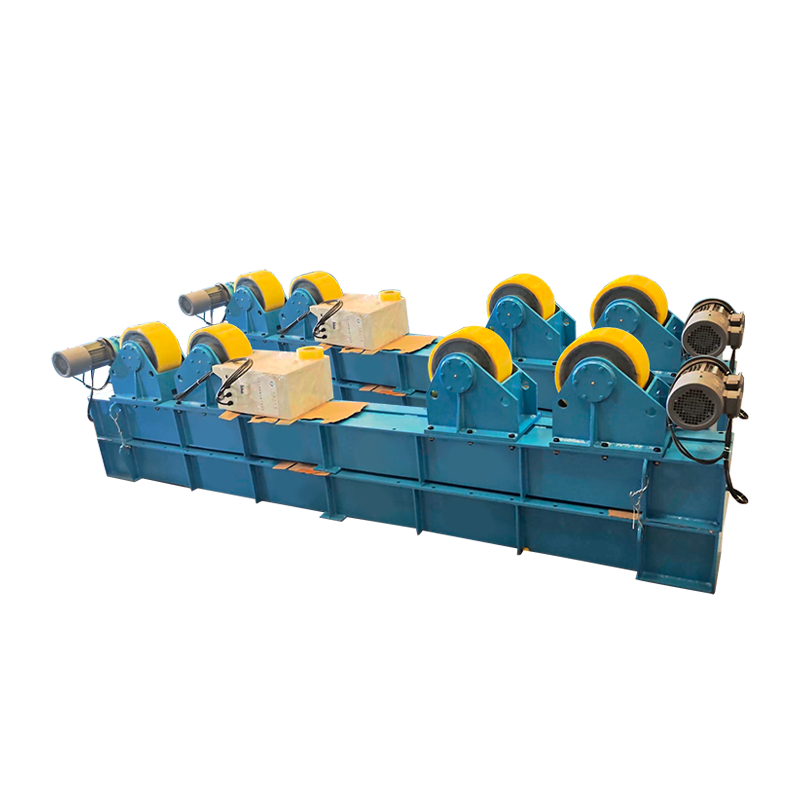
Per pezzi cilindrici come serbatoi, tubi, recipienti a pressione e sezioni di torri eoliche, i rotatori di saldatura ruotano il guscio mentre la torcia rimane fissa, convertendo una lunga giuntura circonferenziale in una saldatura continua in posizione piana. Le passate di riempimento MIG e le passate di radice TIG beneficiano di una velocità di spostamento costante e i design antideriva mantengono la giunzione allineata. Questo è il motivo rotatori di saldatura nella produzione di serbatoi e tubi sono standard sulle moderne linee di fabbricazione.
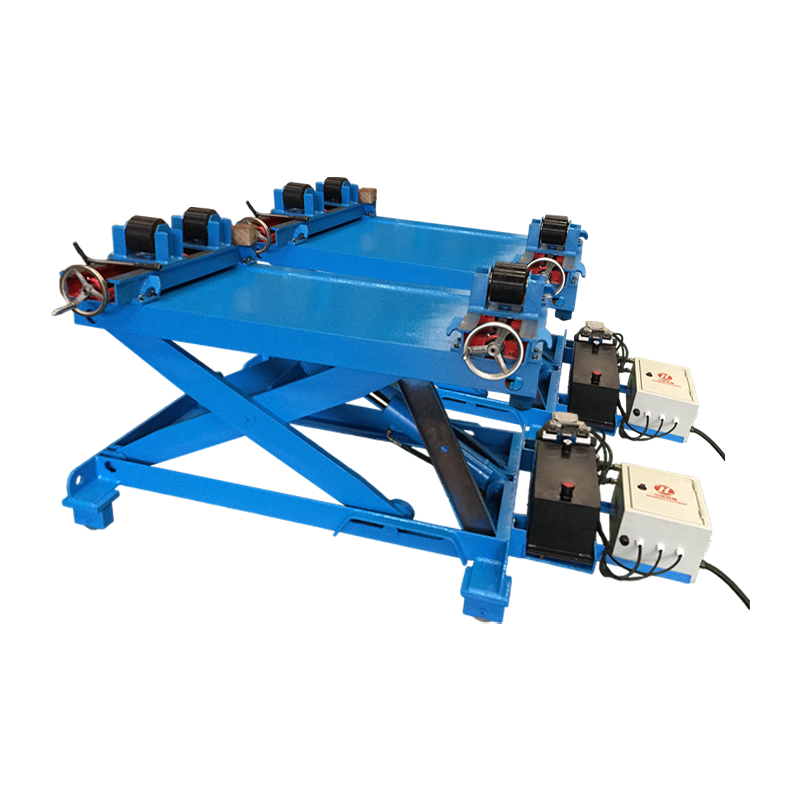
 Rotatore di saldatura regolabile 10T con antideriva per cuciture cilindriche Questo rotatore gestisce pezzi cilindrici da dieci tonnellate, ruotando costantemente i gusci mentre la torcia rimane fissa. Il suo sistema antideriva mantiene allineate le lunghe giunzioni circonferenziali, rendendolo ideale per serbatoi, tubi e recipienti a pressione che necessitano di saldature continue in posizione piana. Visualizza il prodotto →
Su gruppi di grandi dimensioni, un braccio a colonna trasporta la torcia ad un'altezza e portata fisse, eliminando dall'equazione il peso del braccio dell'operatore. Un braccio a colonna TIG è configurato per un'alimentazione precisa del materiale di riempimento e una copertura del gas, il che è importante per saldature ripetibili su parti di grandi dimensioni. Quando si prevede di automatizzare uno dei due processi, l'attrezzatura di posizionamento è il primo investimento da considerare.
 Colonna e braccio TIG per il posizionamento preciso e l'automazione della torcia Questa unità colonna-braccio supporta la saldatura TIG regolando accuratamente la posizione, la corsa e l'oscillazione della torcia. Aiuta a mantenere la copertura di argon e la qualità ripetibile del cordone su assemblaggi di grandi dimensioni, riducendo lo sforzo manuale e preparandosi per la produzione automatizzata. Visualizza il prodotto →
Se stai specificando una nuova linea di produzione, discuti l'involucro del tuo pezzo con a produttore di apparecchiature per saldatura previene la rilavorazione e accelera la qualificazione.
Considerazioni sui costi
Per quanto riguarda il costo delle apparecchiature, MIG è il punto di ingresso più basso: una macchina MIG solida costa meno di una macchina TIG equivalente con uscita CA e i materiali di consumo del filo sono più economici del tungsteno e dell’argon ad alta purezza. Il costo di produzione dominante, tuttavia, è il tempo di lavoro. Una saldatura TIG può durare da tre a quattro volte in più rispetto allo stesso giunto realizzato con MIG. Quando si confronta il costo per metro di saldatura finita, MIG vince sull’acciaio al carbonio; Il TIG vince laddove il MIG creerebbe difetti che richiedono rilavorazione.
Domande frequenti
Una macchina può eseguire sia MIG che TIG?
Molte macchine multiprocesso offrono MIG e TIG CC, ma il passaggio richiede lo scambio della torcia, il cambio del gas e l'aggiunta di una torcia TIG con valvola. AC TIG per l’alluminio necessita di una macchina con uscita AC, il che aumenta i costi. Le unità multiprocesso sono adatte ai piccoli negozi; le linee di produzione privilegiano macchine dedicate.
Il TIG è più forte del MIG?
Una saldatura MIG eseguita correttamente e una saldatura TIG eseguita correttamente possono entrambe soddisfare gli stessi requisiti di resistenza. La differenza è la coerenza: il TIG produce meno difetti interni e un migliore controllo delle zone interessate dal calore, il che è importante per il lavoro sul codice. Sull’acciaio al carbonio ordinario, una saldatura MIG sana è altrettanto resistente.
Cos'è più facile per un principiante?
MIG è più semplice perché la macchina controlla l'avanzamento del filo e la lunghezza dell'arco. Un principiante può eseguire una saldatura MIG accettabile dopo ore di pratica, mentre la saldatura TIG richiede settimane di pratica costante.
Perché il TIG è comunemente usato per l'alluminio?
L'alluminio ha uno strato di ossido che si scioglie molto al di sopra del metallo base. La corrente alternata TIG pulisce l'ossido fornendo allo stesso tempo un controllo preciso del calore, prevenendo la bruciatura sull'alluminio sottile. MIG può saldare l'alluminio ma è più soggetto a porosità su sezioni sottili.
In che modo lo spessore del materiale influisce sulla scelta?
Al di sotto di circa 3 mm, TIG offre il controllo necessario per evitare bruciature e distorsioni. Al di sopra di 3 mm, il tasso di deposito MIG offre un chiaro vantaggio in termini di produttività. Molti produttori saldano tubi a parete sottile con TIG e passano al MIG o al flusso animato per la piastra strutturale.
La differenza tra saldatura MIG e TIG non riguarda quale processo sia migliore; si tratta di abbinare il processo al materiale, al giunto, al volume di produzione e alle competenze disponibili. La MIG offre velocità, semplicità e costi inferiori su acciaio spesso. TIG offre precisione, qualità e risultati cosmetici puliti su metalli sottili o reattivi. Valutare il pezzo prima di acquistare una macchina e investire tempestivamente nell'attrezzatura di posizionamento; migliora entrambi i processi più di qualsiasi altro aggiornamento in fabbrica.