Risposta breve: un arco plasma è una scarica elettrica che viaggia attraverso una colonna di gas ionizzato invece che attraverso un metallo solido. Costretta da un piccolo orifizio dell'ugello, quella colonna diventa un getto di circa 15.000–30.000 °C – abbastanza caldo da fondere ogni metallo ingegneristico – e questa singola proprietà è il motivo per cui un effetto fisico può sia tagliare una piastra da 40 mm sia effettuare un passaggio pulito della radice in un tubo inossidabile da 6 mm.
Se specificate, acquistate o utilizzate apparecchiature di fabbricazione, la domanda utile è raramente che cos'è un arco plasma e quasi sempre di quale arco avete bisogno, a quale corrente, con quale gas e su quale macchina. Quello che segue è la definizione, come si forma l'arco, le varianti che effettivamente appaiono in un'officina, dove le operazioni di taglio e saldatura divergono, e le specifiche su cui vale la pena discutere con un fornitore prima di firmare un ordine di acquisto.
Cos'è realmente un arco al plasma
Un arco plasma è una scarica elettrica prolungata in cui il percorso conduttivo è un gas riscaldato fino a dividersi in elettroni liberi, ioni positivi e particelle neutre. Una volta innescato l'arco non è necessario il contatto meccanico tra elettrodo e pezzo da saldare.
Due caratteristiche di design lo distinguono dal TIG o dallo stick arc. L'arco è costretto meccanicamente: un ugello in rame forza la scarica attraverso un orifizio stretto, aumentando la densità di corrente e la temperatura interna molto al di sopra di un arco a combustione libera. Inoltre, l'elettrodo si trova all'interno del corpo della torcia, lontano dal pezzo in lavorazione, in modo che sia il gas di protezione anziché l'atmosfera dell'arco a proteggere il bagno di saldatura o la faccia di taglio.
Numeri di lavoro utili quando si confrontano le citazioni:
- Temperatura interna: circa 15.000–30.000 °C.
- Diametro della colonna dell'arco: circa 1–5 mm, impostato in base alla dimensione dell'orifizio, al flusso di gas e alla corrente.
- Intervallo di taglio: 30-400 d.C copre lamiere sottili fino a circa 50 mm di acciaio al carbonio; i sistemi ad alta definizione arrivano oltre l'acciaio inossidabile.
- Campo di saldatura: microplasma da lamina da circa 0,1 mm in su; saldatura a buco della serratura fino a circa 10–12 mm in un unico passaggio.
Come si forma l'arco, passo dopo passo
La formazione segue una sequenza fissa e un guasto in qualsiasi fase si manifesta come un avvio fallito o come un arco che rifiuta di rimanere stabile.
- Il gas stabilisce il percorso. L'aria compressa, l'azoto, l'argon o una miscela di argon-idrogeno fluiscono attraverso la torcia a una velocità controllata e ruotano.
- Inizia la ionizzazione. Una scintilla ad alta frequenza, o un breve contatto elettrodo-ugello, libera i primi elettroni.
- La corrente prende il sopravvento. L'alimentazione CC sostiene la scarica e il circuito ad alta frequenza si spegne.
- Costrizione e collimazione. L'ugello e il vortice di gas comprimono l'arco in un punto concentrato di energia.
- Trasferimento sul pezzo. Nel taglio e nella saldatura ad arco plasma, la radice dell'arco si attacca alla piastra e il percorso di ritorno attraversa il cavo di lavoro; prima di quel momento è solo un arco pilota.
Le varianti dell'arco al plasma che incontrerai
La maggior parte degli errori di produzione sono riconducibili alla confusione di queste modalità. Non sono intercambiabili e un doppio arco non è affatto un processo: è un danno che avviene in tempo reale.
| Tipo di arco | Percorso attuale | Tipico uso industriale |
|---|---|---|
| Arco trasferito | Elettrodo sul pezzo | Taglio plasma, saldatura arco plasma, scriccatura |
| Arco non trasferito | Elettrodo all'ugello | Spruzzatura al plasma, riscaldamento torcia, trattamento gas |
| Arco pilota | Elettrodo all'ugello at low current | Aiuto all'avviamento; taglio di lamiere verniciate, arrugginite o rivestite |
| Doppio arco | Arco parassita dall'ugello al pezzo | Un difetto che erode l'ugello e indebolisce il taglio |
| Arco planante | Arco teso lungo elettrodi divergenti in un flusso di gas veloce | Attivazione superficiale, condizionamento del gas, lavoro di laboratorio |
Taglio e saldatura: stesso arco, lavoro diverso
Una famiglia di alimentatori può servire entrambi, ma la finestra operativa è completamente diversa. Il taglio massimizza la densità di energia e il flusso di gas in modo che il getto soffi il metallo fuso lontano dal solco; la saldatura richiede una colonna a bassa turbolenza e strettamente controllata che fonde senza perforare un foro. Mescolare i due cicli di lavoro è il modo più veloce per bruciare i materiali di consumo.
| Parametro | Taglio al plasma | Saldatura ad arco plasma |
|---|---|---|
| Modalità arco | Trasferito, alta densità di corrente | Trasferito, ristretto, a bassa turbolenza |
| Corrente tipica | 30–400 A | 0,1–200 A, dal microplasma al buco della serratura PAW |
| Gas | Aria, azoto, ossigeno, argon-idrogeno | Argon, miscele argon-idrogeno ed elio |
| Materiale | Qualsiasi metallo conduttivo | Inossidabile, titanio, leghe di nichel, acciaio al carbonio |
| Spessore | Da 0,5 mm a 50 mm e oltre | Lamina da 0,1 mm fino a circa 12 mm di buco della serratura |
| Problema chiave della qualità | Scoria, angolo di smusso, larghezza del taglio | Porosità, collasso del buco della serratura, profilo del tallone |
Dove gli archi al plasma si guadagnano da vivere
Ovunque sia necessario tagliare o saldare un giunto circolare, un arco plasma meccanizzato vince in termini di ripetibilità: serbatoi di stoccaggio e recipienti a pressione, bobine di tubi di processo, sezioni di torri eoliche, travi ad H e acciaio strutturale e lamiere sottili per strumenti e lavori aerospaziali.
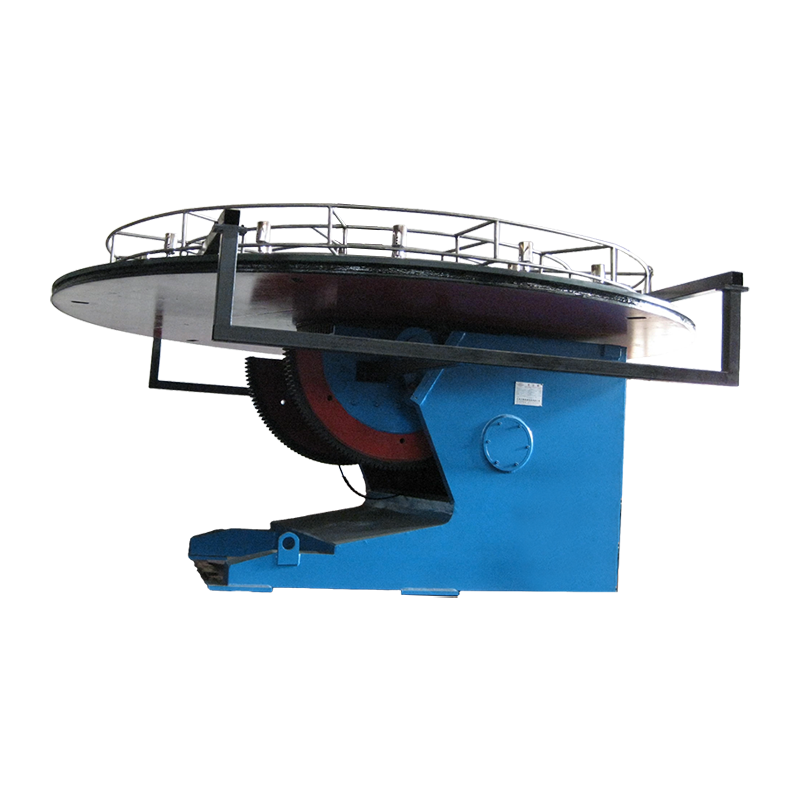
Il lavoro sul serbatoio e sul guscio è il caso classico. Una testa al plasma o ad arco sommerso corre lungo la cucitura mentre il guscio gira sotto di essa, quindi la radice dell'arco atterra nello stesso punto ad ogni passaggio. Ciò pone il peso sulla rotazione stessa: l'eccentricità dei rulli, la scorrevolezza della guida e la tenuta della velocità si manifestano direttamente nell'aspetto del tallone. I rotatori predisposti con sollevamento idraulico coprono la maggior parte dei diametri delle navi di medie dimensioni; le motivazioni dietro tale scelta sono illustrate nella presente nota sulle modalità i rotatori di saldatura cambiano la produzione di serbatoi e tubi .
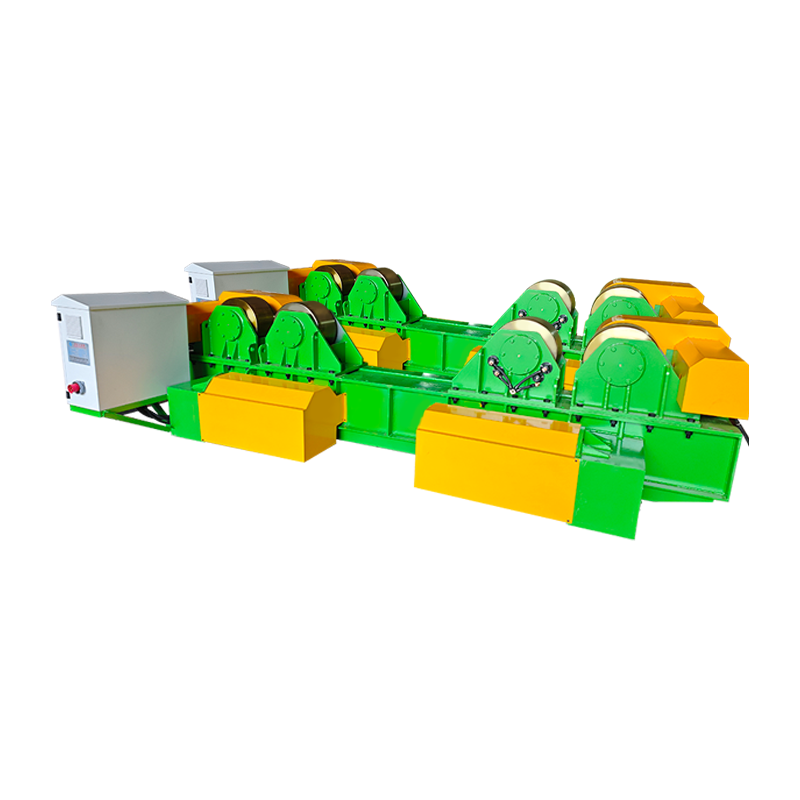 Rotatore per saldatura Fit-Up 40T con sollevamento idraulico e movimento orbitale manuale Gestisce l'adattamento e la saldatura di pezzi cilindrici da 40 tonnellate, con regolazione idraulica dell'altezza, spostamento manuale del binario e rotazione a velocità variabile per le giunture di serbatoi e recipienti. Visualizza il prodotto →
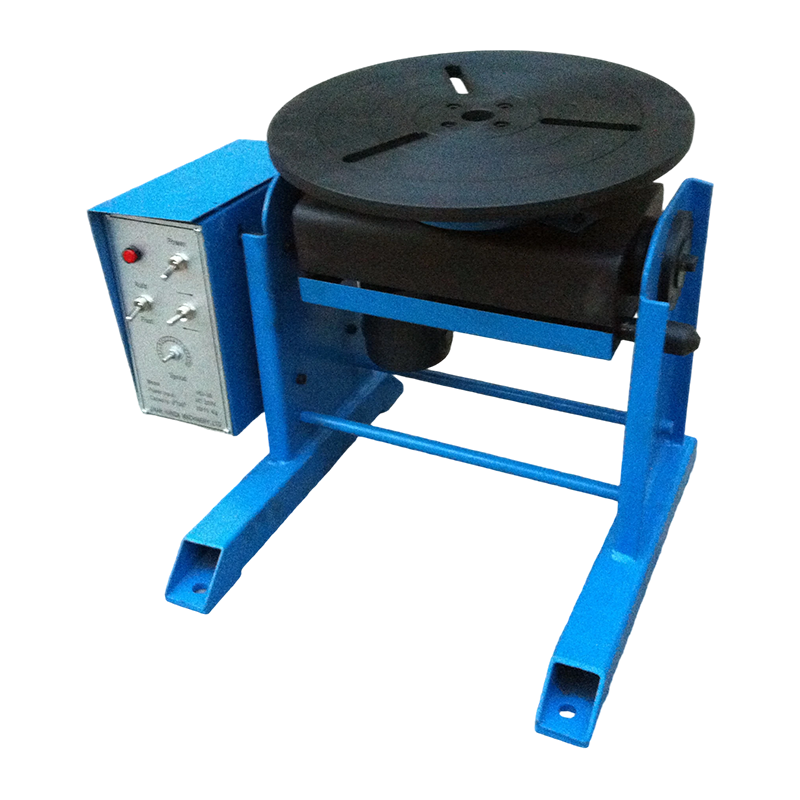
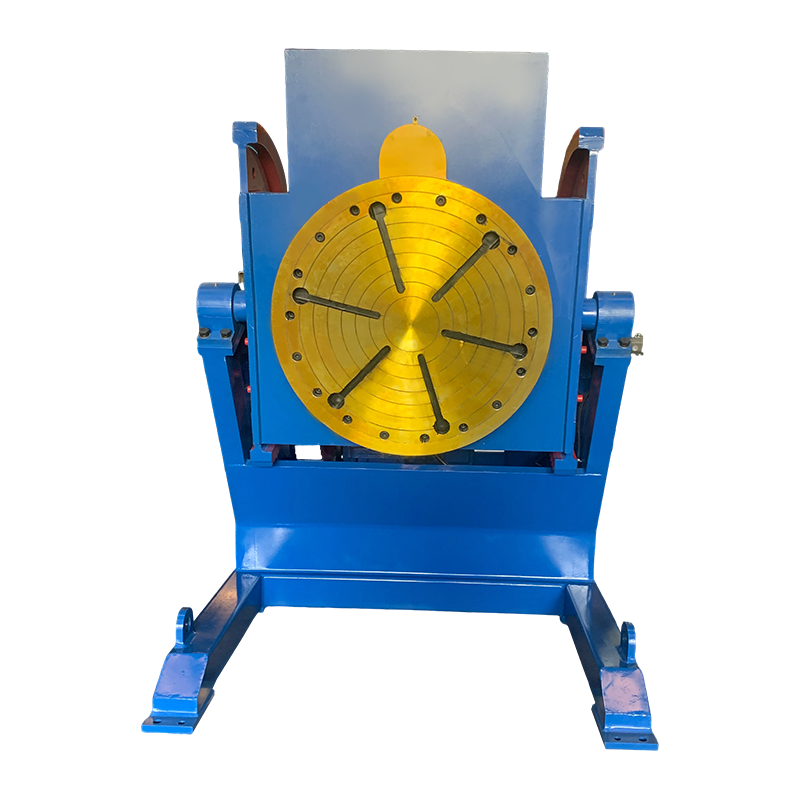
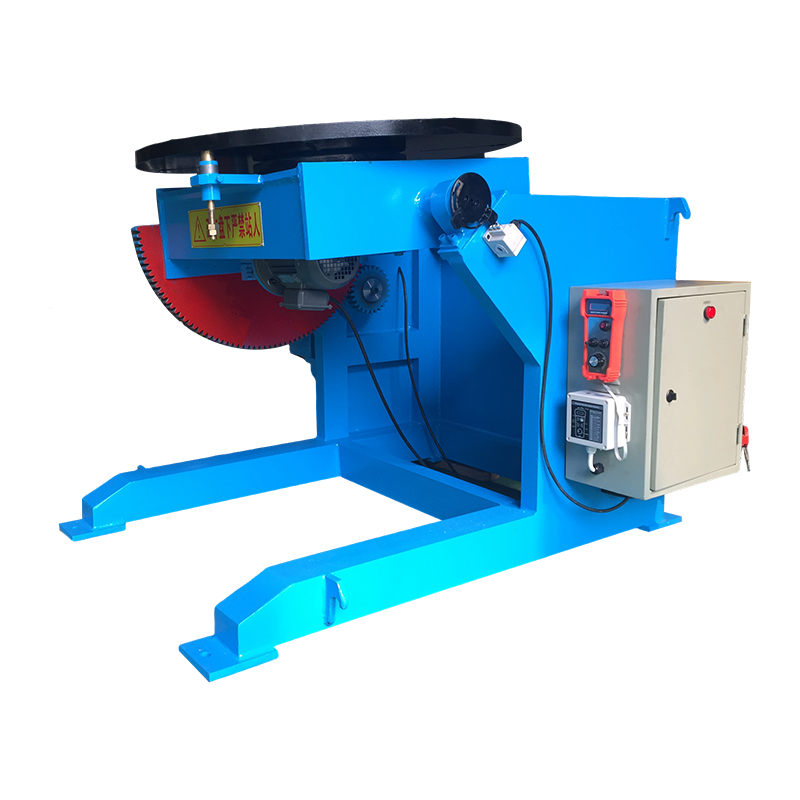
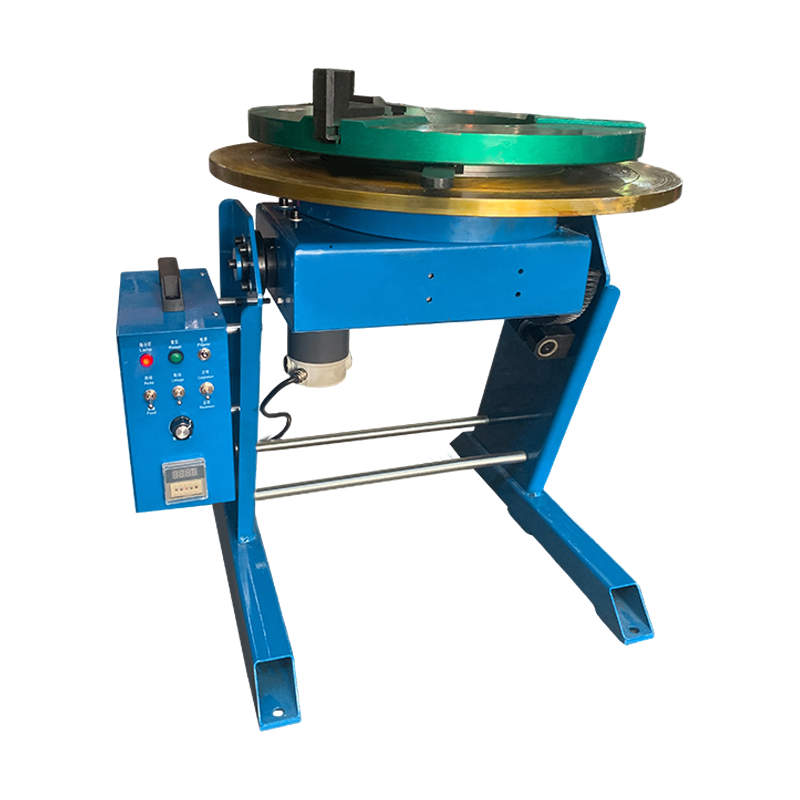
Non tutti i pezzi sono cilindrici. Per gli alloggiamenti delle pompe, i telai e i corpi delle valvole, un posizionatore di saldatura trasforma il giunto nella posizione piana o orizzontale preferita da un arco ristretto, mentre l'inclinazione e la rotazione servocontrollate mantengono l'angolo entro una frazione di grado, il che è importante quando il buco della serratura è largo solo pochi millimetri.
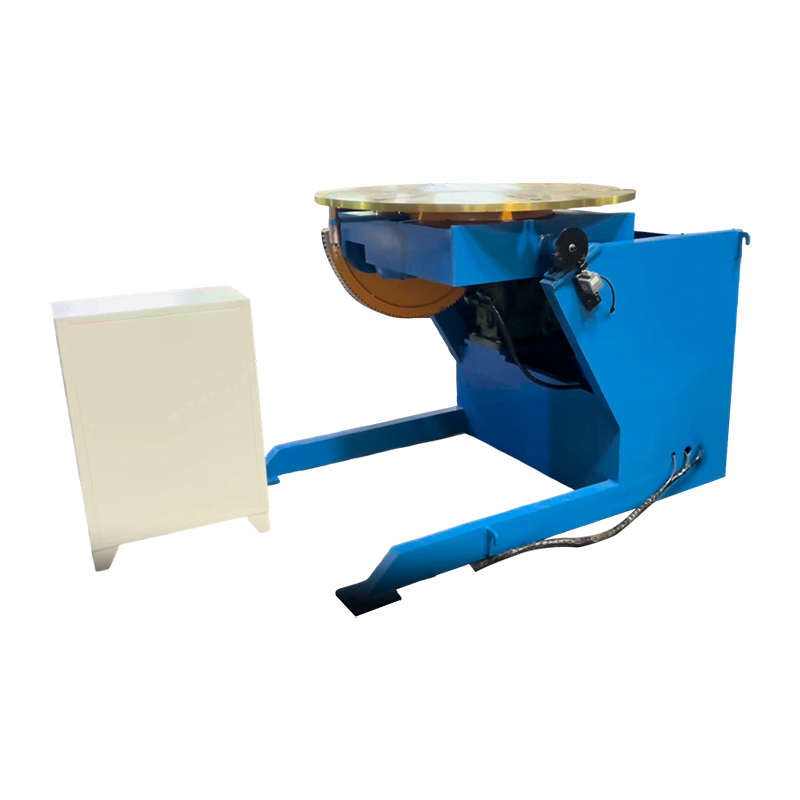 Posizionatore di saldatura servocontrollato 1T Servoposizionatore da una tonnellata per parti non cilindriche, che fornisce inclinazione da 0 a 105° e rotazione continua di 360° per mantenere l'allineamento della torcia nella saldatura automatizzata. Visualizza il prodotto →
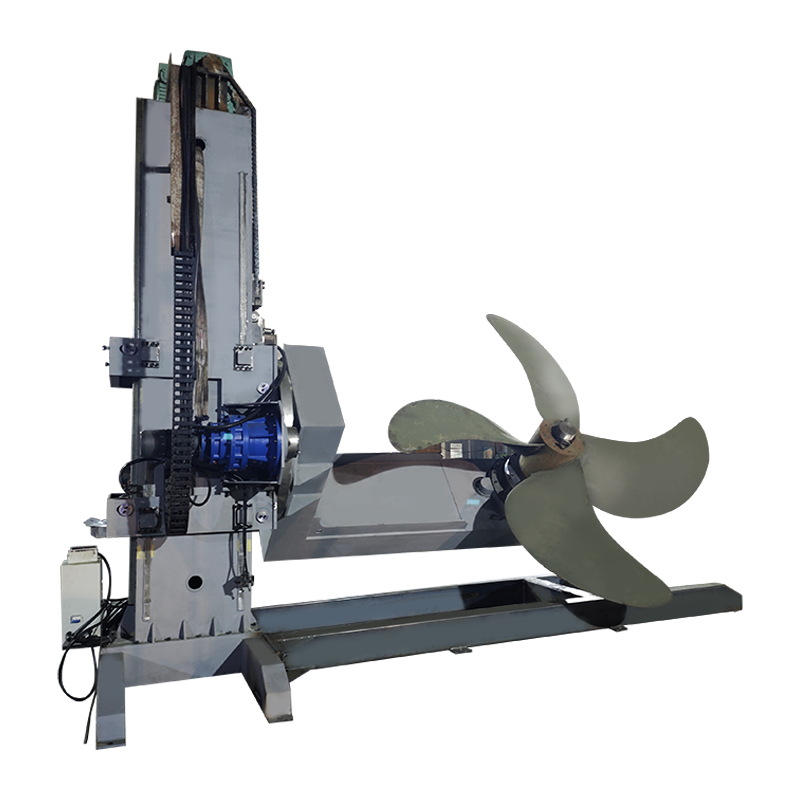
Le cuciture lunghe e diritte vengono solitamente eseguite con la torcia portata su una colonna e un braccio sopra un letto o una serie di rulli. Il movimento orbitale elettrico consente alla testa di oscillare liberamente per il caricamento e di tornare allo stesso angolo programmato, riducendo i tempi di impostazione tra le parti.
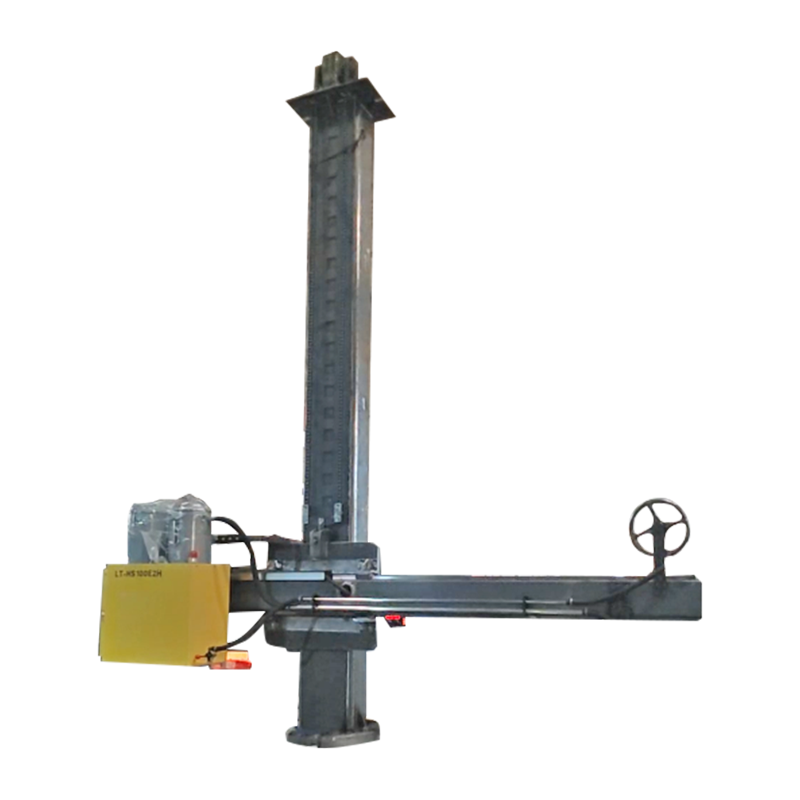 4030 Colonna e braccio personalizzati con movimento orbitale elettrico Colonna e braccio personalizzati per la saldatura automatica, con movimento orbitale elettrico per posizionare giunzioni diritte lunghe e velocizzare l'impostazione tra le parti. Visualizza il prodotto →
La produzione delle torri eoliche li combina tutti e tre: i gusci sono montati sui rotatori, le giunture longitudinali corrono sotto un braccio e il processo ad arco – plasma, arco sommerso o ibrido – viene scelto per la penetrazione e la velocità di viaggio. Il compromesso del processo è trattato in questo articolo su tecnologia di saldatura per la produzione di energia eolica .
Cosa controllare prima di acquistare
La qualità dell'arco plasma viene decisa nella scheda tecnica e non nella parte dimostrativa. Sei elementi contano di più.
- Ciclo di lavoro alla tua corrente reale. Una macchina da 200 A con servizio nominale del 60% è una macchina diversa da una macchina con servizio nominale del 100%.
- Raffreddamento della torcia e costo dei consumabili per metro di taglio. Le torce raffreddate ad acqua costano di più e durano molto più a lungo al di sopra dei 100 A circa.
- Fornitura e purezza del gas. La contaminazione e la caduta di pressione sono due delle cause più comuni di archi instabili.
- Precisione del movimento. Per la saldatura meccanizzata, cercare un posizionamento servo di ±0,1 mm o migliore e una velocità ripetibile sotto carico.
- Capacità di carico con margine. Rotatori e posizionatori dimensionati per il pezzo più pesante e gli utensili, non per quello medio.
- Certificazione e documentazione. La marcatura CE, i verbali dei test e una visita in fabbrica dicono più di una brochure.
Diagnosi dei guasti comuni dell'arco plasma
La maggior parte dei guasti ha un breve elenco di cause e la soluzione più economica è solitamente quella corretta.
- Bava sul lato inferiore del taglio: velocità di spostamento troppo lenta, corrente troppo bassa o distanza eccessiva.
- Doppio arco: ugello usurato o non corretto, distanza insufficiente o umidità nella linea del gas.
- Breve durata dei consumabili: scarso flusso di refrigerante, gas contaminato o perforazione ad un'altezza troppo bassa.
- Scostamento dell'arco o collasso del buco della serratura durante la saldatura: flusso di gas errato, accumulo magnetico nel pezzo o fessura del giunto impreparata.
- Porosità nelle saldature PAW: perdita di copertura della schermatura, accumulo di idrogeno o lunghezza dell'arco troppo lunga.
Domande frequenti
Un arco plasma è più caldo di un arco TIG?
Sì, in genere per un fattore due o più. Un arco TIG a combustione libera si trova a circa 10.000–11.000 °C, mentre un arco plasma ristretto raggiunge i 15.000 °C e oltre. Il vantaggio non è solo il calore ma la concentrazione: l'energia arriva in una colonna stretta.
Un arco plasma può tagliare qualsiasi materiale?
No. Il taglio ad arco trasferito richiede un pezzo elettricamente conduttivo, poiché la corrente deve ritornare attraverso il cavo di massa. Il vetro, la ceramica e la maggior parte della plastica non possono essere tagliati in questo modo.
Perchè la torcia necessita di un arco pilota?
L'arco pilota ionizza il percorso del gas a bassa corrente in modo che l'arco principale possa trasferirsi nel momento in cui la torcia raggiunge la lamiera. Permette inoltre l'avvio della torcia su superfici verniciate, arrugginite o rivestite che altrimenti interromperebbero l'avviamento.
La saldatura ad arco plasma è solo una variante del TIG?
No. Il TIG lascia l'arco libero di espandersi, mentre il PAW lo forza attraverso un ugello. Il risultato è una colonna più densa, una modalità keyhole per la penetrazione a passaggio singolo e una sensibilità molto inferiore alla lunghezza dell'arco.
Il taglio plasma funziona sott’acqua?
SÌ. Il taglio subacqueo riduce il rumore, i fumi e le radiazioni ultraviolette, motivo per cui è comune nei cantieri navali e negli impianti di taglio di lamiere inox o verniciate.
La linea di fondo
Un arco plasma è una scarica ristretta attraverso gas ionizzato e i suoi due lavori industriali sono il taglio e la saldatura. Il taglio richiede la massima densità di energia e flusso di gas; la saldatura necessita di una colonna stabile e posizionata con precisione. Tra i due si trovano i meccanismi: rotatori, posizionatori e bracci a colonna che mantengono la radice dell'arco esattamente dove la procedura dice che dovrebbe essere. Stabilisci correttamente i parametri dell'arco, quindi rendi il movimento ripetibile e il processo diventa prevedibile parte dopo parte.