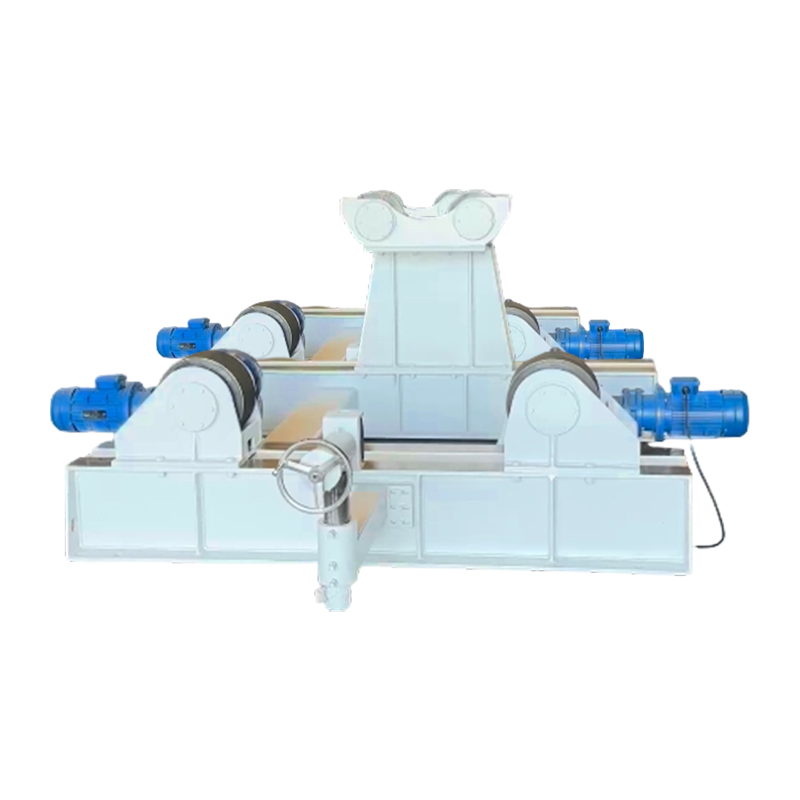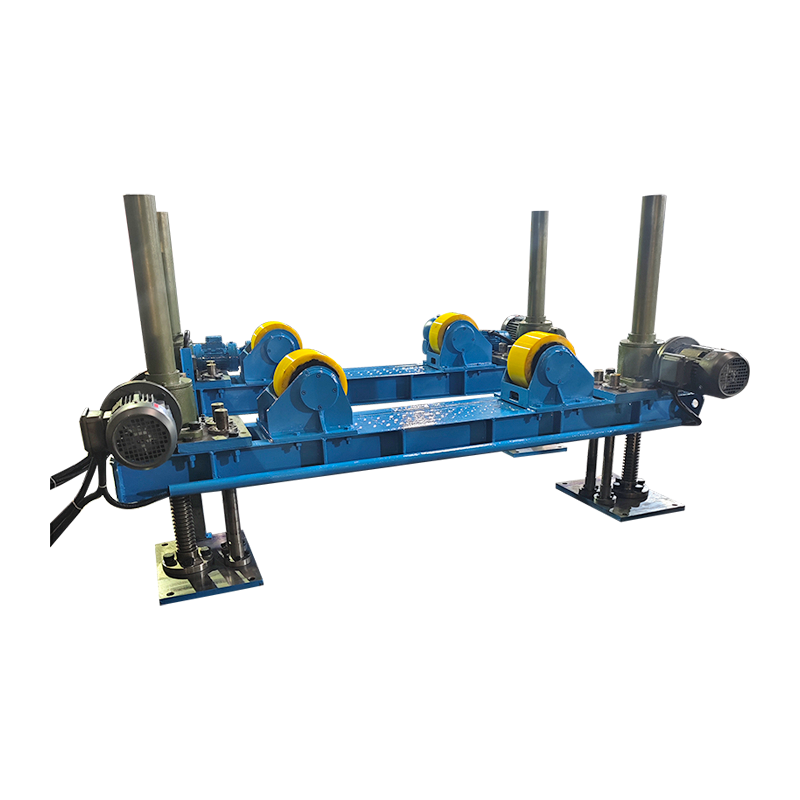
A posizionatore per saldatura tubi è un dispositivo rotante motorizzato che trattiene e ruota un pezzo di tubo a una velocità e un angolo controllati in modo che il saldatore possa mantenere la posizione di saldatura piana o orizzontale ottimale lungo l'intero giunto, anziché riposizionare se stesso o il tubo manualmente. Invece di saldare sopra la testa, verticalmente o attorno a un tubo fisso (posizioni che riducono il tempo di accensione dell'arco, aumentano il tasso di difetti e causano affaticamento del saldatore) il posizionatore ruota continuamente il tubo in modo che il bagno di fusione attivo si trovi sempre nella posizione più controllabile: la posizione piana a ore 12 o a ore 1-2.
Secondo uno studio sulla produttività del 2024 condotto da Società americana di saldatura (AWS) , i saldatori che utilizzano un posizionatore per saldatura di tubi ottengono Tassi di deposizione più alti del 40–65%. rispetto alla saldatura manuale dei tubi in tutte le posizioni, riducendo al contempo il tasso di difetti di saldatura fino a 55% . Il mercato globale dei posizionatori di saldatura è stato valutato 620 milioni di dollari nel 2024 e si prevede di raggiungere 1,1 miliardi di dollari entro il 2031 con un CAGR dell’8,6% (Fonte: MarketsandMarkets, 2025), trainato dalla crescita delle infrastrutture delle condutture, della fabbricazione di recipienti a pressione e dei sistemi di saldatura automatizzati.
Come funziona un posizionatore per saldatura di tubi
Un posizionatore per saldatura di tubi funziona bloccando il tubo su una testa rotante azionata da un motore a velocità variabile, consentendo al saldatore di mantenere ferma la torcia mentre il tubo ruota sotto di essa a una velocità di spostamento perfettamente adattata. Ciò cambia radicalmente la geometria della saldatura da un complesso problema spaziale 3D a una semplice saldatura 2D in posizione piana.
Componenti meccanici principali
- Paletta (unità di azionamento) — La parte motorizzata che afferra e ruota il tubo. Contiene il riduttore, il motore (tipicamente servo CA o CC a velocità variabile) e il mandrino o piastra frontale. La testa motrice determina la coppia massima, l'intervallo di giri/min e la capacità di inclinazione del posizionatore.
- Contropunta (unità di supporto) — L'estremità di supporto passivo che sostiene l'estremità opposta del tubo, prevenendo cedimenti e vibrazioni su tubi più lunghi o più pesanti. La contropunta scorre lungo un binario o un basamento per adattarsi a tubi di diversa lunghezza.
- Mandrino o piastra frontale — L'interfaccia di presa tra posizionatore e tubo. I mandrini a tre griffe vengono utilizzati per tubi tondi; le piastre frontali con bracci di bloccaggio regolabili gestiscono estremità flangiate, forme irregolari o diametri molto grandi.
- Regolatore di velocità — Un azionamento a frequenza variabile (VFD) o un controller a tiristori che imposta la velocità di rotazione in giri al minuto. Il saldatore imposta una velocità di rotazione che corrisponda alla velocità di saldatura richiesta per il processo selezionato e la velocità di avanzamento del filo.
- Meccanismo di inclinazione — Sui modelli con posizionatore inclinabile, un motore secondario o un meccanismo a vite senza fine inclina l'intero asse di rotazione, consentendo il posizionamento delle saldature d'angolo sulle flange dei tubi e sui giunti a T all'angolo ottimale di 45 gradi.
Il calcolo della velocità di rotazione
L'impostazione della corretta velocità di rotazione è il parametro operativo più critico per un posizionatore per la saldatura di tubi. Il numero di giri richiesto viene calcolato dalla velocità di avanzamento della saldatura target e dalla circonferenza del tubo:
RPM = Velocità di spostamento (mm/min) / (Pi x Diametro esterno del tubo (mm))
Ad esempio, la saldatura di un tubo con diametro esterno di 168 mm (6 pollici) con un processo GMAW a una velocità di spostamento target di 400 mm/min richiede: 400 / (3,14159 x 168) = circa 0,76 giri al minuto . La maggior parte dei posizionatori per saldatura di tubi copre un intervallo di velocità compreso tra 0,1 e 5 giri/min, con modelli CNC premium che offrono 0,01-10 giri/min per applicazioni ad arco sommerso dalla microsaldatura ad alta deposizione.
Quali tipi di posizionatori per saldatura di tubi sono disponibili?
I posizionatori per la saldatura di tubi sono disponibili in cinque configurazioni principali, ciascuna adatta a una diversa combinazione di dimensioni del tubo, tipo di giunto, volume di produzione e budget. Selezionare il tipo sbagliato è l'errore più comune e costoso nell'approvvigionamento del posizionatore.
1. Posizionatore testa-contropunta (H-T).
La configurazione fantina-contropunta è il tipo di posizionatore per saldatura di tubi più comune per le officine di fabbricazione, che gestiscono tubi da 50 mm a oltre 1.200 mm di diametro esterno e lunghezze fino a 12 metri o più. Il tubo è supportato tra la testata condotta e la contropunta scorrevole, montata su una guida di base comune. Questa disposizione elimina l'abbassamento del tubo e consente una rotazione stabile a regimi molto bassi con tubi pesanti. La capacità di carico tipica varia da 500 kg a 20.000 kg a seconda del modello.
2. Posizionatore della piattaforma girevole (tavola rotante).
Un posizionatore a piattaforma girevole ruota il gruppo tubo su una superficie del tavolo orizzontale o inclinabile, rendendolo ideale per bobine di tubi corte, gruppi flangiati e saldature tubo-flangia. Il tavolo si inclina tipicamente da 0 a 135 gradi, consentendo di presentare il giunto nella posizione piatta o arrotolata in orizzontale, indipendentemente dall'orientamento originale. Sono comuni capacità di carico di 50–5.000 kg, il che rende la piattaforma girevole versatile per tubi di diametro medio-piccolo fino a circa 600 mm.
3. Rotatore per tubi (set di rulli/posizionatore a rulli)
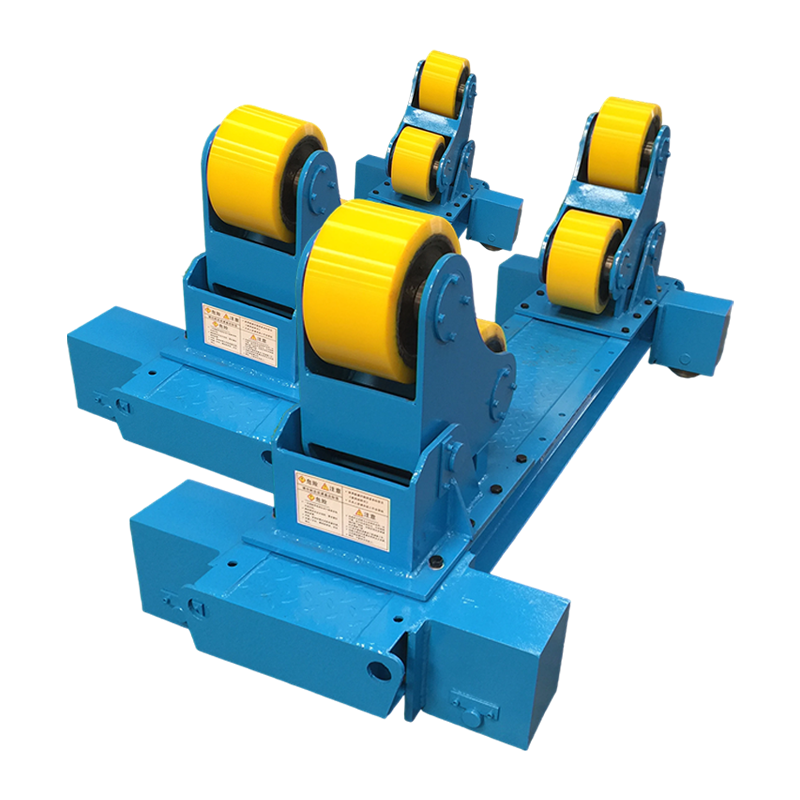
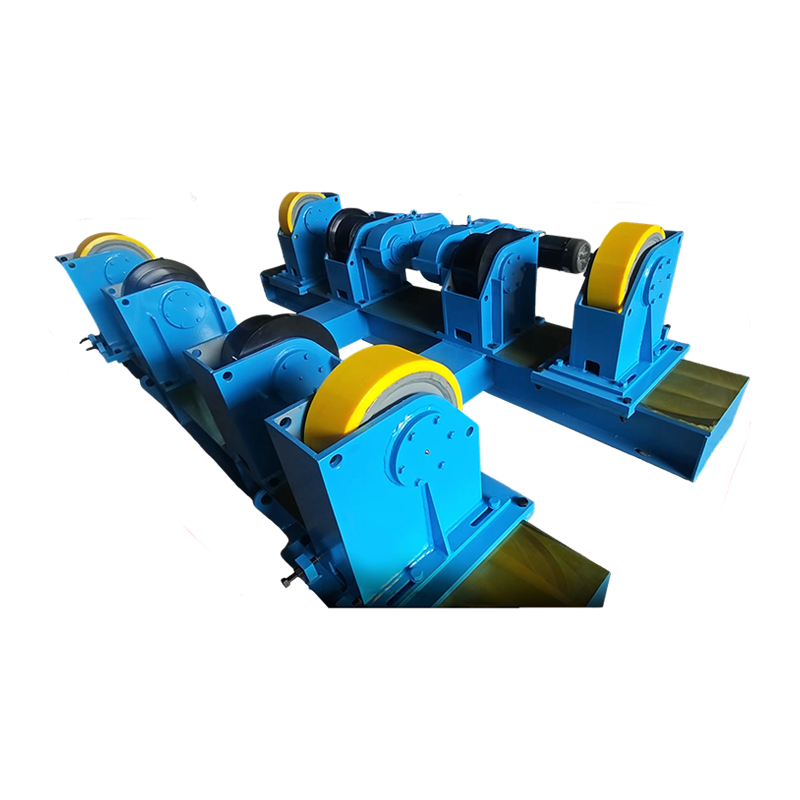
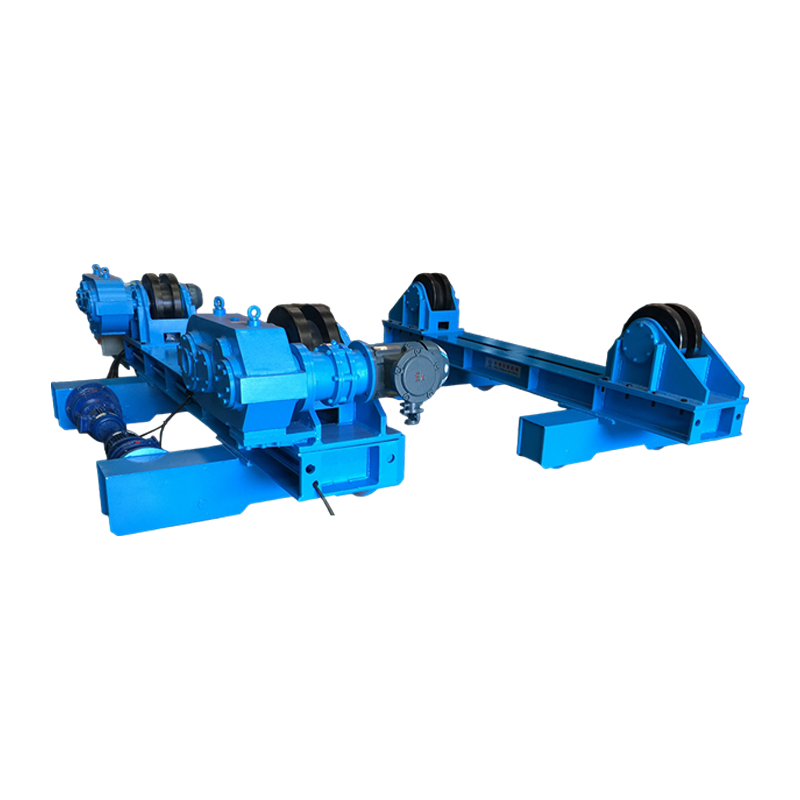
I rotatori per tubi, chiamati anche posizionatori a rulli o set di rulli per tubi, supportano e ruotano tubi di grande diametro e recipienti a pressione su rulli azionati in gomma o acciaio, gestendo diametri da 150 mm fino a 3.000 mm o superiori. A differenza dei posizionatori basati su mandrino che afferrano l'estremità del tubo, i posizionatori a rulli supportano il tubo lungo la sua superficie esterna, rendendoli adatti per sezioni di tubo molto lunghe o molto pesanti che non possono essere spostate a sbalzo da una testata. I posizionatori a rulli sono lo strumento standard per la fabbricazione di bobine di tubazioni e la saldatura continua circonferenziale di recipienti a pressione.
4. Posizionatore per saldatura orbitale di tubi
Un posizionatore di saldatura orbitale si aggancia all'esterno di un tubo fisso e ruota la torcia di saldatura attorno alla circonferenza del tubo, rendendolo la soluzione corretta quando il tubo stesso non può essere spostato. I posizionatori orbitali sono ampiamente utilizzati nelle tubazioni in acciaio inossidabile per prodotti farmaceutici, semiconduttori e alimentari dove i tubi sono già installati nei sistemi di processo. Ottengono saldature di qualità codificata altamente ripetibili con un intervento umano minimo, con una ripetibilità da saldatura a saldatura migliore di una deviazione della posizione della torcia di 0,1 mm.
5. Posizionatore integrato nel manipolatore
Un posizionatore per saldatura di tubi integrato nel manipolatore combina un manipolatore di colonna e braccio di saldatura con un posizionatore testata-contropunta sincronizzato per creare una cella di saldatura per operatore singolo completamente automatizzata. Il manipolatore posiziona la torcia di saldatura all'altezza e alla distanza corrette mentre il posizionatore ruota il tubo. Entrambi gli assi sono sincronizzati tramite un controllo CNC, quindi la velocità di spostamento sulla superficie del pezzo è costante indipendentemente dal diametro del tubo. Questa configurazione è standard nelle officine di fabbricazione di bobine di tubi ad alto volume e nella costruzione di moduli di piattaforme offshore.
Tipi di posizionatori per saldatura di tubi a confronto: quale si adatta alla tua applicazione?
La corrispondenza del tipo di posizionatore all'applicazione è la decisione di selezione più importante — un posizionatore sottodimensionato o con una configurazione errata provoca lo slittamento del pezzo, una rotazione irregolare e problemi di qualità della saldatura che annullano l'intero vantaggio in termini di efficienza.
| Digitare | Gamma del diametro esterno del tubo | Carico massimo | Capacità di inclinazione | Il tubo deve essere mobile? | Migliore applicazione |
| Paletta-Contropunta | 50–1.200 mm | 500-20.000 kg | Opzionale (0-90 gradi) | Sì | Negozio di fabbricazione; bobine di tubi lunghi |
| Giradischi | 50–600 mm | 50–5.000 kg | Sì (0–135 deg) | Sì | Bobine corte; saldature tubo-flangia |
| Rotatore del tubo (rulli) | 150–3.000 mm | 1.000-200.000 kg | No | Sì | Vasi di grande diametro; lunghe percorrenze |
| Posizionatore orbitale | 6–300 mm (tipico) | N/D (la torcia ruota) | N/A | No (il tubo è fisso) | Tubazioni installate; tubazione igienica |
| Manipolatore integrato | 100–1.500 millimetri | 500-30.000 chilogrammi | Sì (CNC-controlled) | Sì | Celle automatizzate ad alto volume |
Tabella 1: Confronto tra i tipi di posizionatori per saldatura di tubi in base all'idoneità all'applicazione. Fonti: Codice di saldatura strutturale AWS D1.1; specifiche tecniche del produttore; Associazione internazionale dei fabbricanti e dei produttori.
Perché un posizionatore per la saldatura di tubi migliora notevolmente la qualità e la produttività della saldatura
Il vantaggio principale di un posizionatore per la saldatura di tubi è la conversione delle posizioni di saldatura più difficili (sopra 6G, verticale 5G) nella posizione più semplice e produttiva (piatta 1G/arrotolata) per ogni pollice della circonferenza del giunto. Questa singola modifica si traduce in miglioramenti misurabili in ogni parametro chiave di fabbricazione.
Tasso di deposizione e velocità di viaggio
La saldatura in posizione piana consente velocità di alimentazione del filo e impostazioni di amperaggio significativamente più elevate rispetto alle posizioni sopratesta o verticali, aumentando direttamente la velocità di deposizione del metallo. Nella saldatura GMAW (MIG), i tassi di deposito in posizione piatta possono raggiungere 6–9 kg/ora, contro 2–4 kg/ora in verticale e 1,5–3 kg/ora in posizione sopraelevata (Fonte: Lincoln Electric Welding Procedure Guide, 2024). L'utilizzo di un posizionatore di saldatura per tubi per appiattire tutte le saldature può quindi più che raddoppiare la produttività per ora di saldatura sui lavori di fabbricazione dei tubi.
Riduzione dei difetti di saldatura
Le saldature dei tubi rullati con posizionatore mostrano costantemente tassi di porosità, mancanza di fusione e difetti di sottosquadro inferiori rispetto alle saldature manuali in tutte le posizioni sullo stesso giunto. Uno studio pubblicato su Giornale dei processi produttivi (2023), confrontando la saldatura 5G a posizione fissa con la saldatura 1G con rulli posizionatori su tubi API 5L grado X65, è emerso:
- Tasso di porosità: 5G fisso = 2,4%; posizionatore rullato = 0,4% (riduzione dell'83%)
- Incidenti di mancanza di fusione: 5G fisso = 1 ogni 4 giunti; posizionatore arrotolato = 1 ogni 22 giunti
- Tasso di accettazione radiografica (secondo ASME B31.3): 5G fisso = 88%; posizionatore rullato = 98,5%
- Costo di rilavorazione per giunto: 5G fisso = 340 USD in media; posizionatore arrotolato = media di 48 USD
Ergonomia del saldatore e riduzione della fatica
L'eliminazione della saldatura sopra la testa e in posizioni scomode riduce sostanzialmente lo sforzo muscoloscheletrico e l'affaticamento del saldatore, estendendo direttamente il tempo di saldatura produttivo per turno. La saldatura ad arco sopra la testa genera esposizione ai raggi UV del viso e del collo del saldatore, richiede un'elevazione prolungata del braccio sopra l'altezza delle spalle e produce spruzzi che cadono verso il saldatore. Le linee guida ergonomiche dell'OSHA li identificano come fattori di rischio di lesioni significativi. Un saldatore dotato di posizionatore mantiene in genere una comoda postura seduta o in piedi con la torcia all'altezza del gomito per tutto il turno, consentendo una tecnica più coerente e tassi di errore inferiori nelle ultime ore di lavoro.
Specifiche chiave da valutare quando si seleziona un posizionatore per la saldatura di tubi
Sette specifiche tecniche determinano se un posizionatore per saldatura di tubi funzionerà in modo affidabile nella tua applicazione specifica: la sottospecificazione di una di esse causa problemi difficili e costosi da correggere dopo l'acquisto.
| Specifica | Cosa significa | Rischio di sottodimensionamento | Margine di sicurezza consigliato |
| Capacità di carico (kg) | Peso massimo del pezzo compresi gli attrezzi | Sovraccarico del motore, slittamento del mandrino, guasto del cambio | Tasso al 150% del carico massimo previsto |
| Diametro mandrino/piastra frontale (mm) | Diametro esterno massimo del tubo che può essere afferrato | Incapacità di afferrare il tubo; carico eccentrico | Selezionare un diametro maggiore del 20% rispetto al diametro esterno massimo del tubo |
| Intervallo di velocità (RPM) | Velocità di rotazione da minima a massima | Impossibile corrispondere alla velocità di viaggio richiesta | Verificare rispetto al numero di giri calcolato per tubi di tutte le dimensioni |
| Coppia del mandrino (N-m) | Forza di rotazione che il motore può sostenere | Stallo sotto carichi eccentrici o pesanti | Includere l'eccentricità nel calcolo della coppia |
| Intervallo di inclinazione (gradi) | Angolo dell'asse di rotazione rispetto all'orizzontale | Impossibile accedere alle posizioni di raccordo della flangia | Minimo 90 gradi per la massima flessibilità |
| Stabilità della velocità (%) | Variazione della velocità di rotazione sotto carico | Larghezza e penetrazione del cordone di saldatura non uniforme | Richiedono una variazione di velocità inferiore all'1%. |
| Foro passante (mandrino cavo) | Foro attraverso il centro del mandrino | Impossibile far passare il gas di spurgo o il cablaggio | Indispensabile per metalli inossidabili/reattivi |
Tabella 2: Specifiche dei posizionatori critici per la saldatura di tubi e guida alla selezione. Fonti: Standard posizionatore di saldatura AWS C4.1; ASME BPVC Sezione IX; linee guida ingegneristiche dell'applicazione del produttore.
In che modo diversi processi di saldatura traggono vantaggio da un posizionatore per saldatura di tubi
Ogni processo di saldatura ad arco trae vantaggio dall'uso del posizionatore, ma l'entità del miglioramento varia in modo significativo in base al processo: la saldatura ad arco sommerso (SAW) ne trae i maggiori vantaggi, poiché è fisicamente impossibile eseguire SAW in qualsiasi posizione diversa da quella piana.
- Saldatura ad arco sommerso (SAW) — SAW richiede la posizione piana come vincolo assoluto; il flusso granulare non può rimanere in posizione su superfici inclinate o verticali. Un posizionatore di saldatura per tubi non è quindi un optional per SAW su tubo: è un prerequisito tecnico. SAW su tubi rullati in posizionatore raggiunge velocità di deposizione di 10–20 kg/ora, rendendolo il metodo di saldatura di tubi con la massima produttività disponibile per spessori di parete superiori a 12 mm.
- Saldatura GMAW/MIG — Il processo più comune utilizzato con i posizionatori per la saldatura di tubi nelle officine di fabbricazione. La modalità di trasferimento a spruzzo (la variante GMAW più produttiva) è utilizzabile solo in posizioni piane e orizzontali; un posizionatore consente il trasferimento dello spruzzo sull'intera circonferenza del giunto del tubo. Miglioramento della produttività rispetto al GMAW di cortocircuito a posizione fissa: tipicamente 60–120%.
- Saldatura GTAW/TIG — Utilizzato per passaggi di radice su tubi in acciaio inossidabile, cromo-molibdeno e leghe esotiche dove la qualità radiografica è obbligatoria. Un posizionatore consente al saldatore di mantenere un angolo del bagno e della torcia costante nella parte superiore del tubo (posizione a ore 12) dove l'attrazione gravitazionale sul bagno di saldatura è più favorevole, migliorando la qualità del cordone di fondo e riducendo il rischio di bruciatura.
- FCAW (Saldatura ad arco animato) — L'uso del posizionatore elimina la necessità di elettrodi FCAW senza gas (autoprotetti) sui giunti dei tubi, consentendo l'utilizzo delle varianti FCAW con gas di protezione di qualità superiore sull'intera circonferenza del giunto. L'FCAW con protezione a gas produce meno spruzzi e migliori proprietà meccaniche rispetto alle alternative autoprotette.
- SMAW (bastone/arco metallico manuale) — Anche la saldatura ad elettrodo trae notevoli vantaggi dall'uso del posizionatore. La tecnica del cordone di tessitura in posizione piatta surclassa costantemente i cordoni sopraelevati in termini di uniformità di deposizione e la perdita del filo dell'elettrodo (tipicamente 15-20% sopra la testa) è ridotta a meno del 5% in posizione piatta.
Posizionatore per saldatura di tubi e saldatura manuale in tutte le posizioni: un confronto dettagliato
Il divario di produttività e qualità tra la saldatura di tubi assistita da posizionatore e quella manuale in tutte le posizioni è sufficientemente sostanziale da generare un ROI completo sull'investimento in un posizionatore entro 3-9 mesi nella maggior parte degli ambienti di fabbricazione.
| Metrico | Posizionatore per saldatura tubi | Saldatura manuale in tutte le posizioni |
| Requisito di posizionamento del saldatore | Stazionario; torcia tenuta in una posizione | Il saldatore deve muoversi continuamente attorno al giunto |
| Posizioni di saldatura incontrate | Solo flat (1G/PA) | Tutte le posizioni (da 1G a 6G) |
| Tasso di deposizione GMAW | 6–9 kg/ora | 1,5–4 kg/ora |
| Efficienza del tempo di accensione dell'arco | 65–80% | 25-45% |
| Tasso di accettazione radiografica | 97–99% | 82–92% |
| È richiesta la certificazione del saldatore | 1G / solo posizione piatta | Certificazione 6G (tutte le posizioni). |
| Rischio di lesioni ergonomiche | Basso (comodo in piedi/seduto) | Elevata (posizioni sopra la testa, in ginocchio, anguste) |
| Scalabilità con l'automazione | Si integra direttamente con il braccio/manipolatore del robot | Non scalabile senza una riprogettazione completa |
| Costo del capitale | 3.000–150.000 USD a seconda della capacità | Costo dell'attrezzatura pari a zero; costo del lavoro più elevato |
Tabella 3: Confronto tra posizionatore per saldatura tubi e saldatura manuale in tutte le posizioni. Fonti: Manuale di saldatura AWS vol. 2; Studi sulla produttività elettrica Miller 2024; Dati di ingegneria applicativa ESAB.
Quali settori utilizzano più ampiamente i posizionatori per la saldatura di tubi?
I posizionatori per la saldatura di tubi sono indispensabili in qualsiasi settore in cui la qualità dei giunti dei tubi, la produttività e la conformità alle normative sono requisiti critici. I seguenti settori rappresentano i mercati primari:
- Petrolio e gas (upstream e midstream) — Fabbricazione di bobine di condotte per sistemi di raccolta, condotte di trasmissione e piattaforme offshore. I requisiti dei codici API 1104 e ASME B31.4/B31.8 indicano che ogni saldatura deve superare l'ispezione radiografica o AUT. L'uso del posizionatore è una pratica standard in tutti i principali cantieri di fabbricazione di tubi. Nel 2024 il mercato globale della costruzione di gasdotti era valutato a 9,2 miliardi di dollari (fonte: GlobalData, 2025).
- Costruzioni petrolchimiche e di raffinerie — Le tubazioni di processo in cromo-molibdeno (P91, P22) e acciaio inossidabile austenitico richiedono passaggi di root GTAW e passaggi di riempimento GTAW o GMAW secondo ASME B31.3. La saldatura con rullo posizionatore con backup del gas di spurgo (permessa dai posizionatori a mandrino cavo) è la tecnica richiesta per radici inossidabili di qualità radiografica.
- Generazione di energia — Tubi per caldaie, collettori vapore e tubazioni di ingresso turbine in leghe di cromo-molibdeno e nichel. I requisiti della Sezione I del codice ASME per caldaie e recipienti a pressione (BPVC) implicano tolleranza zero per i difetti di saldatura; l'uso del posizionatore è un prerequisito di garanzia della qualità nella maggior parte delle specifiche di costruzione delle centrali elettriche.
- Costruzione navale e fabbricazione offshore — Sistemi di tubazioni per la propulsione, l'estinzione degli incendi, la zavorra e l'idraulica. Le piattaforme offshore richiedono grandi volumi di fabbricazione di bobine di tubi in lega secondo i codici DNVGL-ST-F101 e AWS D1.1. I posizionatori a rulli gestiscono le sezioni di tubi di grande diametro comuni nei moduli superiori.
- Alimentare, bevande e farmaceutico — Tubazioni di processo igieniche in acciaio inossidabile (316L, 316Ti) per sistemi CIP/SIP. I posizionatori orbitali per la saldatura dei tubi sono obbligatori per i giunti che devono soddisfare gli standard sanitari 3-A o i requisiti di finitura superficiale ASME BPE (apparecchiature per processi biologici), dove i profili dei cordoni di saldatura interni sono strettamente controllati quanto le dimensioni esterne.
Domande frequenti sui posizionatori per saldatura di tubi
Q1: Di quali dimensioni ho bisogno il posizionatore per saldatura di tubi?
Selezionare un posizionatore con una capacità di carico nominale pari ad almeno il 150% del peso massimo previsto del pezzo da lavorare e un diametro del mandrino o del rullo che possa accogliere comodamente il diametro esterno massimo del tubo. Includere sempre il peso di eventuali dispositivi, strumenti di allineamento o anelli di supporto saldati fissati al tubo quando si calcola il carico. Per carichi eccentrici (come un gruppo di tubi con un ugello grande o una connessione diramata su un lato), calcolare il momento eccentrico e confrontarlo con la capacità del momento nominale del posizionatore, che in genere viene pubblicata separatamente dal coefficiente di carico di base. In caso di dubbio, aumenta la dimensione: un posizionatore sovradimensionato funziona con meno stress e ha una durata utile più lunga.
Q2: È possibile utilizzare un posizionatore per saldatura tubi con saldature automatizzate o robotizzate?
Sì, i posizionatori per la saldatura di tubi sono un componente fondamentale delle celle di saldatura robotizzate e sono progettati specificamente per accettare segnali di sincronizzazione dai controller del robot e dai sistemi di saldatura CNC. In una cella di saldatura robotizzata sincronizzata, il controller del robot invia un comando di velocità al servoazionamento del posizionatore, che regola la velocità di rotazione in tempo reale per mantenere una velocità di percorrenza dell'arco costante man mano che la saldatura avanza. Le interfacce di comunicazione includono analogica 0–10 V, RS-485 Modbus, Profibus, EtherCAT e DeviceNet, a seconda della generazione del posizionatore e del robot. Questa integrazione elimina la necessità che il robot segua complessi percorsi ad arco attorno alla circonferenza del tubo, semplificando notevolmente il programma del robot e migliorando la precisione del percorso.
Q3: In che modo un posizionatore per la saldatura di tubi influisce sui requisiti di qualificazione del saldatore?
L'utilizzo di un posizionatore per la saldatura di tubi riduce la qualificazione richiesta del saldatore da tutte le posizioni (6G o 6GR) alla sola posizione piatta (1G), ampliando in modo significativo il pool di saldatori qualificati disponibili per il lavoro. Secondo AWS D1.1 e ASME Sezione IX, la qualifica di saldatore di tubi 6G è la certificazione più alta, che copre tutte le posizioni e qualifica il saldatore praticamente per qualsiasi geometria di saldatura di scanalature. Richiede una pratica sostanziale e richiede uno stipendio premium. Una qualifica 1G, ottenibile da un saldatore meno esperto, è sufficiente per i lavori con posizionatore laminato. Nei mercati del lavoro in cui i saldatori certificati 6G sono scarsi, l’adozione del posizionatore risolve direttamente un collo di bottiglia della forza lavoro.
Q4: Qual è la differenza tra un posizionatore per saldatura di tubi e un rotatore per tubi?
Un posizionatore per la saldatura del tubo afferra il tubo su una o entrambe le estremità e lo ruota da una testata, mentre un rotatore del tubo supporta il tubo esternamente su rulli azionati lungo la sua superficie esterna. La differenza funzionale principale è il metodo di presa: un posizionatore richiede l'accesso all'estremità del tubo per montare il mandrino, mentre un rotatore a rulli può supportare e ruotare sezioni di tubo di qualsiasi lunghezza senza accesso all'estremità. I rulli rotanti sono preferiti per tubi molto grandi o pesanti (oltre 500 mm di diametro esterno), sezioni lunghe (oltre 6 metri) e recipienti a pressione in cui l'accesso alle estremità è limitato dalla geometria del recipiente. I posizionatori testa-contropunta forniscono un controllo rotazionale più preciso e possono adattarsi all'inclinazione, rendendoli più adatti per lavori di precisione di diametro inferiore.
Q5: Come si effettua la manutenzione di un posizionatore per saldatura tubi?
Le attività di manutenzione critiche per un posizionatore per saldatura di tubi sono la lubrificazione del cambio, l'ispezione e la pulizia delle ganasce del mandrino, i controlli del motore e dell'elettronica di azionamento e l'ispezione del cavo di messa a terra. L'olio del cambio deve essere cambiato ogni 2.000 ore di funzionamento o ogni anno, a seconda dell'evento che si verifica per primo, utilizzando la viscosità dell'olio specificata dal produttore (tipicamente olio per ingranaggi ISO VG 220). Le ganasce del mandrino accumulano schizzi e incrostazioni che riducono la forza di presa: devono essere pulite e le dentellature delle ganasce controllate per verificarne l'usura ogni 500 ore. Il cavo di ritorno a terra (che riporta la corrente di saldatura attraverso il posizionatore alla fonte di alimentazione della saldatura) deve essere ispezionato settimanalmente per eventuali danni all'isolamento; un ritorno a terra interrotto forza la corrente di saldatura attraverso i cuscinetti del cambio, provocando un rapido guasto dei cuscinetti.
Q6: Cos'è un posizionatore per saldatura di tubi a mandrino cavo e quando è necessario?
Un posizionatore a mandrino cavo è dotato di un foro passante al centro del mandrino della fantina rotante, che consente ai tubi del gas di spurgo, ai cavi elettrici o alle linee dati di passare attraverso l'asse di rotazione senza aggrovigliarsi. Questa caratteristica è essenziale quando si saldano tubi in acciaio inossidabile, titanio, acciaio inossidabile duplex o qualsiasi altro metallo reattivo in cui il lato posteriore della saldatura alla radice deve essere protetto dalla contaminazione dell'ossigeno atmosferico utilizzando gas di controlavaggio argon o azoto. Senza un mandrino cavo, il tubo del gas di spurgo si avvolge attorno all'esterno del mandrino rotante e si aggroviglia in poche rotazioni, limitando il posizionatore a saldature a circonferenza parziale o richiedendo la gestione manuale del tubo: entrambi vanificano lo scopo dell'utilizzo di un posizionatore. Per la saldatura di tubi in acciaio al carbonio senza requisiti di controlavaggio, un mandrino solido è adeguato e meno costoso.
Conclusione: il giusto posizionatore per la saldatura di tubi trasforma l'economia della fabbricazione
Un posizionatore per la saldatura di tubi non è un accessorio conveniente: è un moltiplicatore di produttività e qualità che cambia i fondamenti economici della fabbricazione dei tubi. Convertendo ogni saldatura su un giunto di tubo in una saldatura in posizione piana indipendentemente dall'orientamento del giunto, un posizionatore consente tassi di deposito più elevati, tassi di difetto più bassi, requisiti di qualificazione dei saldatori meno specializzati e integrazione diretta con sistemi di saldatura automatizzati. La scelta tra un posizionatore testa-contropunta, una tavola rotante, un rotatore a rulli, un sistema orbitale o una cella integrata nel manipolatore dipende interamente dalla gamma specifica di diametri del tubo, dai tipi di giunti, dal volume di produzione e dalle ambizioni di automazione.
I dati non sono ambigui: le officine che utilizzano sistematicamente posizionatori per la saldatura di tubi ottengono una produttività dei saldatori superiore del 40-65%, un numero inferiore di difetti di saldatura del 55-83% e tassi di accettazione radiografica superiori al 97%: risultati che la saldatura manuale in tutte le posizioni non può eguagliare in modo affidabile. Per qualsiasi operazione di saldatura di più di pochi giunti di tubi al giorno, il ROI di un posizionatore per saldatura di tubi è tra le decisioni di investimento di capitale più chiare nel settore della fabbricazione.