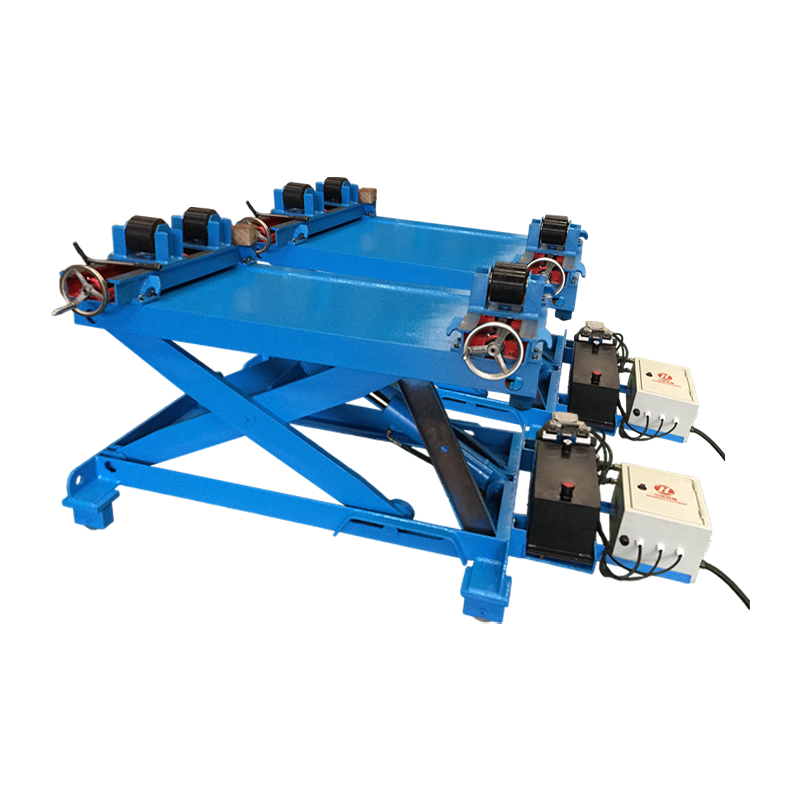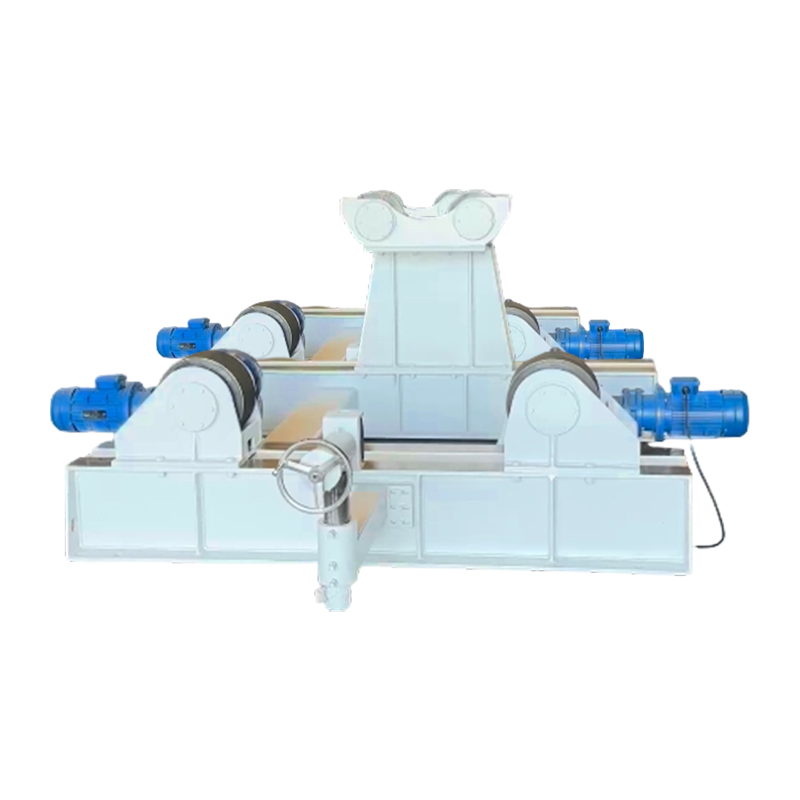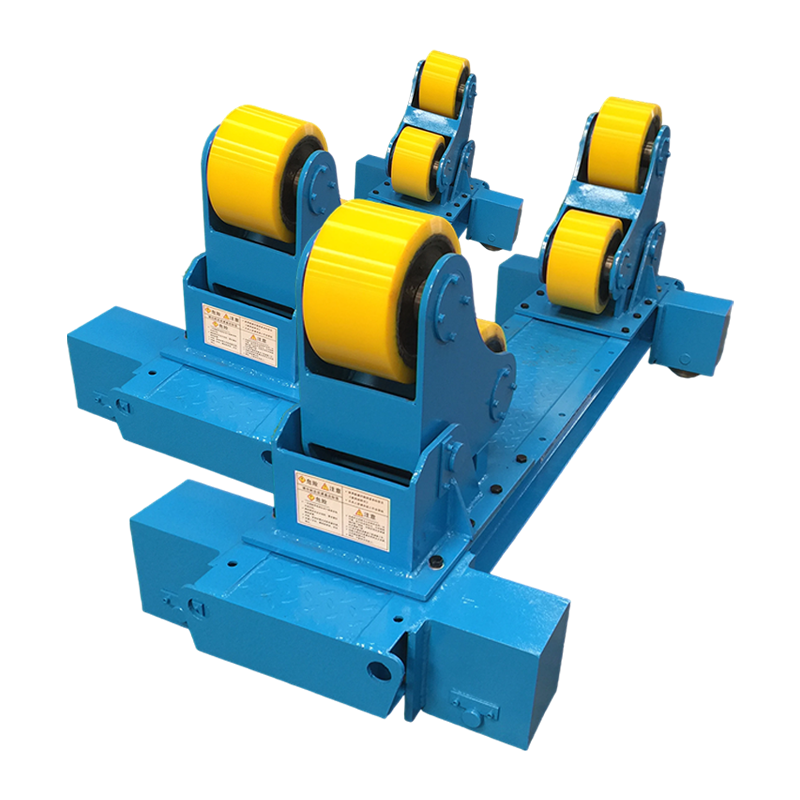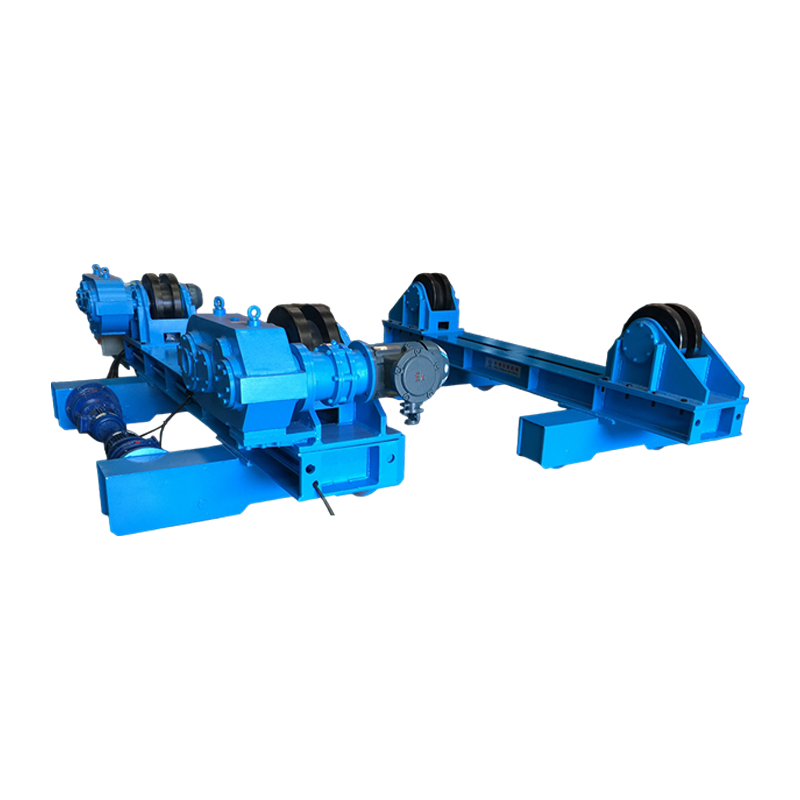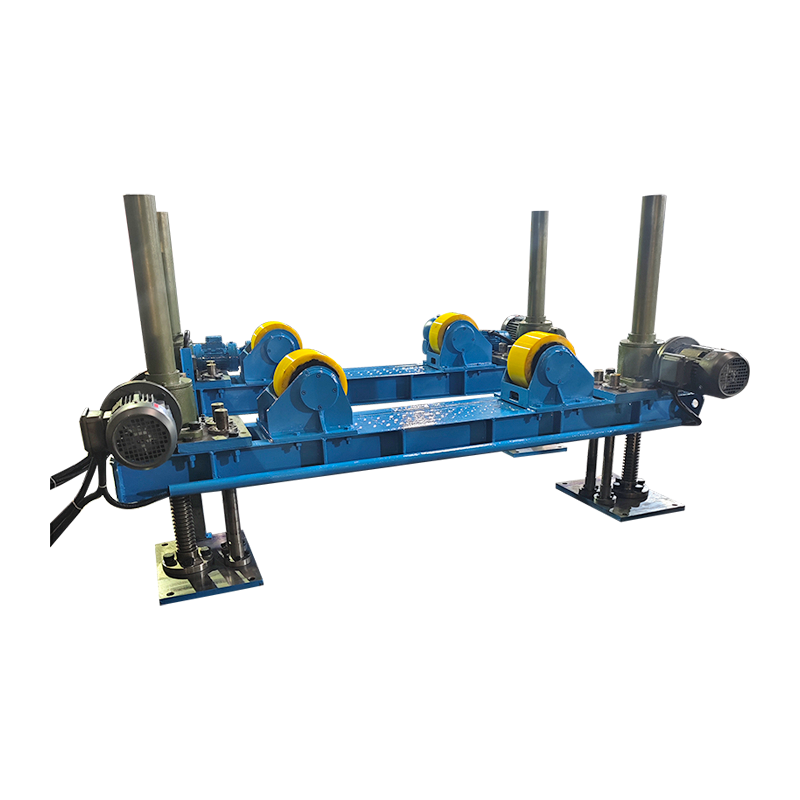
An posizionatore di saldatura automatizzato è un dispositivo meccanico motorizzato che trattiene, ruota e inclina un pezzo durante la saldatura, garantendo che il giunto di saldatura rimanga nella posizione piana o orizzontale ottimale. Eliminando il riposizionamento manuale e riducendo il tempo di assenza dell'arco, è possibile aumentarlo complessivamente efficienza della saldatura dal 40% al 60% rispetto ai metodi di posizionamento manuale, secondo gli studi sulla produttività di fabbricazione.
1. Comprendere la funzione principale di un posizionatore di saldatura automatizzato
Al suo livello più fondamentale, an posizionatore di saldatura automatizzato risolve una sfida persistente nella fabbricazione dei metalli: la necessità di saldare assemblaggi complessi da più angolazioni mantenendo la qualità della saldatura e la sicurezza dell'operatore. Il dispositivo è costituito da un piano di lavoro motorizzato montato su una base inclinabile, controllato tramite un'interfaccia programmabile che consente una rotazione precisa e un posizionamento angolare.
Il principio di funzionamento è semplice ma potente. Un pezzo viene fissato alla piastra frontale del posizionatore mediante morsetti o un mandrino. L'operatore utilizza quindi una pulsantiera di controllo o un pedale per ruotare la parte, portando ciascuna area di saldatura nella posizione piana ideale, in genere entro una tolleranza di 15 gradi rispetto al piano orizzontale. Questo orientamento assistito dalla gravità consente al bagno di fusione fuso di fluire in modo uniforme, producendo giunti più forti e più coerenti con meno materiale di riempimento.
I sistemi moderni incorporano azionamenti a velocità variabile, consentendo velocità di rotazione da un minimo di 0,1 giri al minuto per saldature precise di sezioni spesse fino a 10 giri al minuto per giunzioni circonferenziali ad alta velocità su componenti più piccoli. Il meccanismo di inclinazione offre generalmente un intervallo compreso tra 0 e 135 gradi, consentendo l'accesso a quasi tutti gli angoli del giunto senza richiedere all'operatore di manipolare fisicamente il pezzo.
2. Come un posizionatore di saldatura automatizzato migliora notevolmente l'efficienza della saldatura
2.1 Ridurre il tempo di non-arco per massimizzare la produttività
Il singolo più grande contributore al miglioramento efficienza della saldatura è la drastica riduzione del tempo di non-arco, ovvero i periodi in cui la torcia di saldatura non deposita attivamente materiale. Una ricerca pubblicata dall'American Welding Society indica che nelle operazioni di saldatura manuale senza apparecchiature di posizionamento, il fattore del tempo di accensione dell'arco, spesso chiamato fattore operatore, può essere compreso tra il 15% e il 25% per gli assemblaggi complessi. Un produttore che trascorre un turno di otto ore a movimentare e riposizionare manualmente componenti pesanti in acciaio può raggiungere solo due ore di saldatura effettiva.
Con un posizionatore di saldatura automatizzato , il fattore operatore può salire dal 45% al 65%. Invece di fermarsi per sbloccare, sollevare, ruotare e fissare nuovamente un gruppo da 200 chilogrammi tra ogni passata di saldatura, il saldatore preme un pedale per ottenere l'orientamento desiderato in pochi secondi. Su un anno lavorativo di 2.000 ore, questa differenza si traduce in circa 900 ore aggiuntive di durata dell'arco per stazione di saldatura, raddoppiando di fatto la produttività senza aggiungere manodopera.
2.2 Eliminazione della movimentazione manuale per i pezzi più pesanti
Il riposizionamento manuale di strutture pesanti introduce sia inefficienza che rischi per la sicurezza. Un assieme del peso di 150 chilogrammi potrebbe richiedere due operai, un carroponte e dieci minuti per ruotare di 90 gradi tra le sequenze di saldatura. Durante questo periodo, l'arco di saldatura viene spento, la saldatura si raffredda e le procedure di riavvio devono tenere conto del corretto controllo della temperatura di interpass.
An posizionatore di saldatura automatizzato con una capacità di 500 chilogrammi può ruotare lo stesso pezzo di qualsiasi angolo richiesto in meno di 30 secondi, controllato interamente da un operatore. L’impatto economico è misurabile: ipotizzando una tariffa di manodopera di 45 dollari l’ora e sei eventi di riposizionamento per turno, l’approccio manuale costa circa 45 dollari di sola manodopera per la movimentazione, costi che si ripetono quotidianamente in ogni cella di saldatura. In un anno con 240 giorni lavorativi, un singolo posizionatore elimina quasi 11.000 dollari in costi di manodopera diretti per la movimentazione, aumentando contemporaneamente la durata dell'arco.
2.3 Miglioramento della qualità della saldatura attraverso il posizionamento ottimale del giunto
La saldatura in posizione piana produce costantemente saldature della massima qualità con i maggiori tassi di deposito. Quando un giunto è orientato in piano, la gravità aiuta a modellare il bagno di saldatura, consentendo l'uso di elettrodi di diametro maggiore o velocità di avanzamento del filo più elevate senza rischiare sottosquadri, sovrapposizioni o mancanza di fusione. Il codice di saldatura strutturale dell'American Welding Society riconosce che la saldatura in posizione piana consente parametri di apporto di calore più elevati rispetto alle posizioni verticali o sopra la testa, con conseguente penetrazione più profonda e velocità di spostamento più elevate.
An posizionatore di saldatura automatizzato rende ogni giunto un giunto a posizione piatta. Si consideri un assieme tubo-flangia che richieda una saldatura circonferenziale a 360 gradi. Senza un posizionatore, il saldatore deve avanzare attraverso le posizioni piana, verticale e sopra la testa mentre viaggia attorno al tubo. Con un posizionatore, il tubo ruota continuamente mentre la torcia rimane fissa nella posizione a ore 12, mantenendo un controllo ottimale della pozzanghera durante tutta la lavorazione. I dati dei test provenienti dagli impianti di fabbricazione mostrano che questo approccio aumenta i tassi di deposito dal 30% al 50% per le saldature circonferenziali dei tubi riducendo al contempo i difetti di saldatura fino al 70%.
2.4 Migliorare la coerenza nella saldatura di produzione ripetitiva
Negli ambienti di produzione in cui assemblaggi identici vengono saldati ripetutamente, la coerenza diventa un parametro di qualità primario. Un saldatore manuale esperto introduce inevitabilmente sottili variazioni nella velocità di spostamento, nell'angolo della torcia e nel modello di tessitura da una parte a quella successiva. Sebbene un saldatore di grande esperienza possa mantenere una notevole coerenza, la variabilità intrinseca del posizionamento completamente manuale crea opportunità di deriva dimensionale.
An posizionatore di saldatura automatizzato combinato con un carrello di saldatura meccanizzato o anche con una torcia guidata manualmente riduce significativamente questa variabilità. Il posizionatore fornisce la stessa velocità di rotazione e lo stesso orientamento per ogni parte di un lotto. Quando impostato per ruotare a 0,8 giri al minuto per una saldatura d'angolo da 12 millimetri, ogni gruppo riceve un movimento circonferenziale identico. I dati provenienti dai registri di controllo qualità nella produzione di attrezzature pesanti indicano che l'integrazione del posizionamento automatizzato riduce le deviazioni della tolleranza dimensionale della saldatura dal 40% al 55%, riducendo al minimo la necessità di raddrizzamento o rilavorazione post-saldatura.
2.5 Riduzione dei costi di rilavorazione e degli sprechi di materiale
Le rilavorazioni rappresentano uno dei costi nascosti più significativi nelle operazioni di saldatura. La rimozione di una saldatura difettosa, la preparazione del giunto e la nuova saldatura possono consumare da tre a cinque volte la manodopera e i materiali della saldatura originale. I dati di settore compilati dai programmi di estensione della produzione del National Institute of Standards and Technology suggeriscono che i costi di rilavorazione e di scarto nelle officine di fabbricazione senza adeguate attrezzature di posizionamento possono superare l’8% dei costi di produzione totali.
Consentendo una saldatura in posizione piana coerente con la corretta manipolazione della torcia, un posizionatore di saldatura automatizzato affronta direttamente le cause profonde dei difetti comuni. La porosità causata da un angolo della torcia non corretto, la mancanza di fusione dovuta a uno scarso accesso al giunto e i profili irregolari del cordone derivanti dalla saldatura posizionale vengono significativamente ridotti. Le officine che integrano il posizionamento automatizzato nel proprio flusso di lavoro in genere segnalano riduzioni del tasso di rilavorazione dal 6% all'8% fino a meno del 2%, garantendo risparmi diretti in manodopera, gas di protezione, metallo d'apporto e materiali di consumo per la rettifica.
2.6 Migliorare la sicurezza dell'operatore e ridurre l'affaticamento
La saldatura in posizioni scomode (sopra, verticale o in ambienti angusti) sottopone gli operatori a uno sforzo fisico significativo. I disturbi muscoloscheletrici rappresentano una quota sproporzionata di infortuni con perdita di tempo tra i saldatori, con il Bureau of Labor Statistics degli Stati Uniti che riporta tassi di incidenza superiori del 30% alla media di produzione per le attività legate alla saldatura. Il sollevamento e il riposizionamento manuale delle saldature pesanti aggravano questo rischio.
An posizionatore di saldatura automatizzato consente all'operatore di lavorare in una posizione comoda, seduto o in piedi, all'altezza della vita, con il giunto di saldatura presentato piatto e accessibile. Questo miglioramento ergonomico riduce l'affaticamento, riduce il rischio di infortuni e consente periodi di lavoro efficaci più lunghi. Un saldatore che in precedenza necessitava di frequenti pause per riposarsi dal lavoro in testa può mantenere una produzione costante per tutto il turno. Il conseguente aumento di produttività è significativo: una riduzione del 15% dei rallentamenti dovuti alla fatica su un turno di otto ore aggiunge circa 45 minuti di tempo di saldatura produttivo al giorno.
3. Applicazioni chiave nei settori industriali
La versatilità di posizionatore di saldatura automatizzatos li rende indispensabili in un'ampia gamma di settori manifatturieri e di fabbricazione. La tabella seguente illustra le applicazioni comuni e i vantaggi di efficienza specifici realizzati in ciascun settore.
| Settore industriale | Applicazione tipica | Guadagno di efficienza primaria |
|---|---|---|
| Produzione di attrezzature pesanti | Gruppi braccio e braccio dell'escavatore | Riduzione del 50% del tempo di movimentazione per saldature da 500 kg |
| Fabbricazione di recipienti a pressione | Cuciture longitudinali e circonferenziali del guscio | Aumento del 40% del tasso di deposizione con SAW a posizione piatta |
| Fabbricazione di bobine di tubi | Saldature flangia-tubo e tubo-raccordo | Riduzione del 60% dei tassi di difetti di saldatura sui giunti circonferenziali |
| Produzione di componenti automobilistici | Alloggiamenti degli assi e sottogruppi delle sospensioni | Tempo ciclo ridotto da 12 minuti a 7 minuti per pezzo |
| Produzione di torri eoliche | Saldature interne ed esterne della sezione della torre | Fattore operatore migliorato dal 22% al 55% |
Tabella 1: Miglioramenti dell'efficienza ottenuti attraverso l'integrazione dei posizionatori di saldatura automatizzati nei principali settori industriali, sulla base dei dati di casi di studio pubblicati da associazioni del settore manifatturiero e produttori di apparecchiature.
4. Confronto tra posizionamento manuale e posizionamento automatizzato: un'analisi quantitativa
Comprendere la differenza tangibile tra il posizionamento manuale e quello automatizzato richiede un esame affiancato dei parametri chiave delle prestazioni. Il confronto riportato di seguito evidenzia il motivo per cui i negozi che effettuano la transizione in genere ottengono un ritorno sull'investimento entro 12-18 mesi.
| Metrica delle prestazioni | Posizionamento manuale | Posizionatore di saldatura automatizzato |
|---|---|---|
| Fattore operatore (Tempo di attivazione dell'arco) | dal 15% al 25% | Dal 45% al 65% |
| Tempo di riposizionamento per evento (parte da 150 kg) | Da 8 a 15 minuti | Da 15 a 30 secondi |
| Tasso di difetti di saldatura | Dal 6% all'8% delle saldature | Dall'1% al 2% delle saldature |
| Tasso di deposizione (FCAW, equivalente a posizione piatta) | Da 2,5 a 3,5 kg all'ora | Da 4,5 a 6,5 kg all'ora |
| Personale richiesto per assemblaggi pesanti | 2-3 lavoratori | 1 lavoratore |
| Costo annuale di rilavorazione (per stazione di saldatura) | Da $ 8.000 a $ 15.000 | Da $ 1.500 a $ 3.500 |
Tabella 2: Analisi comparativa dei parametri prestazionali del posizionamento manuale rispetto a quelli del posizionatore di saldatura automatizzato. Dati derivati da parametri di riferimento del settore compilati da programmi di partnership di estensione della produzione e riferimenti di ingegneria di saldatura, basati su operazioni di fabbricazione su media scala.
5. Tipi di posizionatori automatizzati di saldatura e loro criteri di selezione
Selezionando la corretta configurazione di posizionatore di saldatura automatizzato ha un impatto diretto sui guadagni di efficienza ottenibili in una specifica applicazione. Il mercato offre diverse categorie distinte, ciascuna ottimizzata per particolari geometrie del pezzo e requisiti di produzione.
5.1 Posizionatori rotanti ad asse singolo
Le unità ad asse singolo forniscono la rotazione attorno ad un asse verticale o orizzontale e rappresentano il punto di ingresso più comune ed economico nel posizionamento automatizzato. Una piattaforma girevole ad asse orizzontale con una capacità di 300 chilogrammi e un diametro della piastra frontale di 600 millimetri è tipica per lavori di fabbricazione generale. Questi sistemi eccellono nella saldatura circonferenziale di tubi, nella fabbricazione di recipienti cilindrici e in qualsiasi applicazione che richieda una rotazione continua a velocità controllate. I prezzi per i posizionatori monoasse di livello industriale adatti agli ambienti di produzione variano generalmente da $ 6.000 a $ 25.000 a seconda della capacità di carico e della sofisticazione del controllo.
5.2 Posizionatori inclinabili e rotanti a due assi
I sistemi a due assi aggiungono un meccanismo di inclinazione alla tavola rotante, consentendo il posizionamento angolare composto. Un operatore può inclinare un pezzo di 45 gradi e quindi ruotarlo, presentando i giunti di saldatura d’angolo in posizione piana indipendentemente dalla geometria della parte. Questi posizionatori gestiscono lavorazioni strutturali complesse (staffe, telai e assemblaggi sfaccettati) in cui un singolo asse di rotazione non può raggiungere l'orientamento ottimale del giunto per ogni saldatura. Le capacità di carico vanno da 100 chilogrammi per le unità da banco a oltre 10.000 chilogrammi per celle di fabbricazione pesante. L'asse aggiuntivo in genere aggiunge dal 40% al 60% al costo dell'attrezzatura rispetto ai modelli ad asse singolo con coefficienti di carico equivalenti.
5.3 Configurazioni testa-contropunta
Per pezzi lunghi e pesanti come alberi di turbine, bobine di tubi di grande diametro e colonne strutturali, le disposizioni testa-contropunta forniscono supporto su entrambe le estremità durante la rotazione del gruppo. La paletta contiene il motore di azionamento e i controlli, mentre la contropunta fornisce un supporto regolabile e a rotazione libera. Una configurazione tipica per la fabbricazione strutturale potrebbe gestire pezzi fino a 4 metri di lunghezza e 2.000 chilogrammi di peso, ruotando a velocità comprese tra 0,05 e 5 giri al minuto. Questi sistemi sono particolarmente efficaci per la saldatura di irrigidimenti longitudinali e applicazioni con cordoni lunghi in cui una velocità di rotazione costante è fondamentale per una qualità di saldatura uniforme.
6. Integrazione con sistemi di saldatura robotizzata e meccanizzata
An posizionatore di saldatura automatizzato funge da tecnologia abilitante fondamentale per le celle di saldatura robotizzate. Un braccio robotico, nonostante la sua flessibilità, non può saldare ciò che non può raggiungere. Montando il posizionatore come asse esterno sotto controllo coordinato, il robot acquisisce la capacità di mantenere l'orientamento ottimale della torcia mentre il pezzo ruota, moltiplicando di fatto l'area di lavoro e le configurazioni dei giunti accessibili.
In una cella robotica coordinata, il posizionatore e il robot comunicano attraverso un controller condiviso. Il programma del robot specifica gli angoli del posizionatore e le velocità di rotazione in sincronia con i movimenti della torcia. Per una saldatura circonferenziale su un gomito di un tubo, il posizionatore ruota la parte mentre il robot esegue uno schema di tessitura minimo, ottenendo velocità di deposito da 6 a 8 chilogrammi all'ora con profili di cordoni coerenti. I dati di produzione forniti dagli integratori di automazione industriale indicano che i sistemi robot-posizionatori coordinati raggiungono livelli di efficacia complessiva delle apparecchiature superiori dal 25% al 35% rispetto alle celle robotizzate a tavola fissa, principalmente a causa della riduzione dei tempi di inattività durante il riposizionamento delle parti.
Ne traggono vantaggio anche le configurazioni semi-automatizzate. Un trattore meccanizzato per saldatura ad arco sommerso montato su un posizionatore rotante può depositare il metallo di saldatura a velocità superiori a 15 chilogrammi all'ora per la fabbricazione di recipienti a pressione a pareti pesanti. La combinazione di rotazione continua e distanza costante produce saldature di qualità radiografica in un unico passaggio su materiali fino a 50 millimetri di spessore.
7. Domande frequenti sui posizionatori di saldatura automatizzati
7.1 Di quali dimensioni ho bisogno il posizionatore di saldatura automatizzato per la mia officina?
La dimensione appropriata dipende principalmente dal peso massimo del pezzo e dalle dimensioni che maneggiate regolarmente. Selezionare un posizionatore con una capacità di carico superiore di almeno il 25% al pezzo più pesante previsto per tenere conto dei carichi dinamici imposti durante l'accelerazione e la decelerazione. Per un'officina di fabbricazione che salda gruppi strutturali del peso medio di 200 chilogrammi con componenti occasionali da 350 chilogrammi, un posizionatore a due assi da 500 chilogrammi di capacità fornisce un margine di sicurezza sufficiente. Considera anche la distanza del baricentro dal frontalino: una valutazione di 500 chilogrammi a 150 millimetri dal frontalino può ridursi a 250 chilogrammi a 300 millimetri a causa dell'aumento del momento flettente.
7.2 Quanto tempo ci vuole per vedere un ritorno sull'investimento?
La maggior parte delle officine di fabbricazione ottiene il recupero dell'investimento entro 12-18 mesi sulla base del solo miglioramento dell'efficienza della manodopera. Un posizionatore da 20.000 dollari che elimina 10 ore di tempo di movimentazione non produttivo a settimana a una tariffa di manodopera oraria di 45 dollari fa risparmiare circa 23.400 dollari all'anno in manodopera diretta. Se si tiene conto della riduzione dei costi di rilavorazione, del minor utilizzo dei materiali di consumo grazie al miglioramento dell'efficienza di deposizione e della diminuzione delle richieste di risarcimento dei lavoratori grazie ai miglioramenti ergonomici, il ritorno finanziario spesso accelera fino a meno di 10 mesi. Le officine che producono lavori ad alto mix e a basso volume in genere ottengono un ritorno dell'investimento più rapido rispetto a quelle con assemblaggi semplici e ripetitivi che richiedono un riposizionamento minimo.
7.3 È possibile utilizzare un posizionatore di saldatura con tutti i processi di saldatura?
I posizionatori di saldatura automatizzati sono compatibili con tutti i principali processi di saldatura ad arco, tra cui la saldatura ad arco gas-metallo, la saldatura ad arco animato, la saldatura ad arco tungsteno a gas, la saldatura ad arco sommerso e la saldatura ad arco plasma. La considerazione fondamentale è garantire che il sistema di messa a terra del posizionatore gestisca la corrente di saldatura senza causare danni ai cuscinetti. I posizionatori di alta qualità incorporano una spazzola di messa a terra o un anello collettore valutato per la corrente di saldatura massima prevista, in genere da 400 a 600 ampere per applicazioni di fabbricazione pesante. Per la saldatura ad arco sommerso con correnti superiori a 800 ampere, verificare che il produttore specifichi la capacità di trasporto di corrente adeguata per la terra rotante.
7.4 Un posizionatore automatizzato è adatto per piccole officine di fabbricazione?
Le piccole officine con un minimo di tre-cinque saldatori possono giustificare l'investimento quando gestiscono regolarmente assemblaggi che richiedono molteplici modifiche di posizionamento. I posizionatori monoasse da banco con capacità di 100 chilogrammi partono da circa 3.500 dollari e rappresentano un punto di ingresso accessibile. Una piccola officina di fabbricazione strutturale che salda componenti di attrezzature agricole può in genere ammortizzare questo costo entro il primo anno grazie a una migliore produttività. I miglioramenti in termini di efficienza sono più pronunciati quando il posizionatore è dedicato a una specifica famiglia di prodotti anziché utilizzato in modo intermittente per lavori molto diversi.
7.5 Come si confronta un posizionatore di saldatura automatizzato con l'utilizzo di un cobot per la saldatura di piccoli lotti?
A posizionatore di saldatura e un robot collaborativo svolgono ruoli complementari ma distinti. Un posizionatore migliora la produttività del saldatore presentando il pezzo in lavorazione in modo ottimale; il saldatore mantiene il pieno controllo sulla manipolazione della torcia e sulle decisioni sulla qualità della saldatura. Un cobot automatizza la manipolazione stessa della torcia, seguendo percorsi programmati. Per lavori in piccoli lotti e ad alta variabilità in cui i parametri di saldatura cambiano frequentemente, un saldatore esperto che utilizza un posizionatore spesso supera un cobot sia in termini di velocità che di qualità perché il giudizio umano si adatta istantaneamente alle variazioni di adattamento. Per la produzione ripetitiva di assemblaggi coerenti, la combinazione posizionatore-cobot offre la massima produttività. Il profilo di investimento differisce sostanzialmente: un posizionatore di qualità costa dai 5.000 ai 30.000 dollari, mentre un sistema di saldatura cobot completo in genere parte da più di 50.000 dollari.
8. Il valore strategico oltre i guadagni diretti di efficienza
Al di là dei miglioramenti misurabili nel tempo di accensione dell'arco e nei tassi di deposizione, an posizionatore di saldatura automatizzato offre vantaggi strategici che rafforzano la posizione competitiva di un’azienda di fabbricazione. Le officine dotate di un'adeguata capacità di posizionamento possono quotare in modo più competitivo assemblaggi complessi perché i loro costi di produzione effettivi sono in linea con l'efficiente saldatura in posizione piana consentita dal posizionatore. Un costruttore che fa un'offerta per un contratto quadro strutturale con $ 4.000 di manodopera preventivata sulla base di ipotesi di posizionamento manuale può scoprire che i costi effettivi raggiungono i $ 5.200 a causa di inefficienze di gestione. Lo stesso contratto stimato con ipotesi di posizionamento automatizzato a 3.200 dollari di manodopera riflette in modo più accurato i costi di produzione realizzabili offrendo al contempo un’offerta più forte.
Anche lo sviluppo della forza lavoro ne trae vantaggio. I saldatori qualificati cercano sempre più datori di lavoro che investono in attrezzature che riducano lo sforzo fisico e aumentino la produttività. Una cella di saldatura dotata di posizionatore segnala un'operazione professionale e attenta alla sicurezza, favorendo sia il reclutamento che il mantenimento in un mercato del lavoro in cui i professionisti della saldatura qualificati continuano a scarseggiare.
Anche la documentazione di qualità e la tracciabilità migliorano. Molti controller di posizionatori moderni registrano velocità di rotazione, conteggi di cicli e input dell'operatore, fornendo dati per la verifica del processo e iniziative di miglioramento continuo. Nei settori che richiedono una documentazione di qualità rigorosa (fabbricazione di recipienti a pressione secondo il codice ASME, saldatura strutturale secondo AWS D1.1 o specifiche militari), questa acquisizione automatizzata dei dati riduce l'onere amministrativo della tenuta manuale dei registri, migliorando al tempo stesso la preparazione agli audit.
9. Conclusione: posizionamento per una saldatura produttiva
An posizionatore di saldatura automatizzato rappresenta uno degli investimenti più convenienti che un'operazione di fabbricazione può fare per migliorare efficienza della saldatura . Trasformando ogni saldatura in un giunto posizionato in modo ottimale, questi dispositivi aumentano il tempo di attivazione dell'arco da un minimo del 15% a oltre il 50%, riducono i costi di rilavorazione del 60% o più e creano un ambiente di lavoro più sicuro ed ergonomico. La tecnologia spazia dalle unità da banco compatte per piccole officine ai sistemi multiasse e multi-tonnellata per la fabbricazione industriale pesante, garantendo l'applicabilità all'intero spettro della produzione ad alta intensità di saldatura.
I dati a supporto di queste affermazioni sull’efficienza sono coerenti e convincenti: miglioramenti dal 40% al 60% nel fattore operatore, aumenti dal 30% al 50% nei tassi di deposizione e riduzioni del tasso di difetti che ripagano l’attrezzatura in pochi mesi grazie al solo risparmio di rilavorazione. Per qualsiasi responsabile della produzione che valuta investimenti in beni strumentali, la domanda non è se un posizionatore di saldatura automatizzato possono migliorare l’efficienza, ma piuttosto la rapidità con cui il miglioramento si materializzerà nel loro specifico ambiente di produzione.