La saldatura MIG è più efficace quando quattro condizioni si allineano contemporaneamente: il metallo di base è pulito e asciutto, lo spessore della parete è compreso tra 3 mm e 12 mm, l'arco è protetto dall'aria in movimento e il giunto è saldato in posizione piana o orizzontale - o ruotato in modo che rimanga lì. Rimuovendo una qualsiasi di queste condizioni, il processo continuerà a funzionare, ma smetterà silenziosamente di essere l'opzione più veloce, pulita ed economica in officina.
La saldatura MIG, formalmente saldatura ad arco metallico a gas (GMAW), alimenta un elettrodo a filo consumabile continuo attraverso una pistola mentre un gas di protezione fornito esternamente protegge il bagno di fusione. Poiché il filo non si ferma mai, non ci sono scorie da scheggiare e nessun elettrodo da cambiare ogni poche centinaia di millimetri, motivo per cui il processo domina la saldatura di produzione ogni volta che le condizioni di lavoro lo consentono.
Le quattro condizioni che rendono la MIG la scelta migliore
Ogni decisione pratica sulla MIG (diametro del filo, miscela di gas, amperaggio, dispositivo) dipende da queste quattro condizioni strutturali, che vale la pena verificare prima di scrivere una procedura di saldatura.
Metallo pulito e asciutto
Scaglie di laminazione, olio, vernice e umidità bruciano all'interno dell'arco e si trasformano in porosità. Dieci minuti con una smerigliatrice sono più economici di un ticket di rilavorazione.
Parete da 3 mm a 12 mm
Abbastanza sottile da fondersi senza smussatura, abbastanza spesso da ammortizzare il tasso di deposizione. Al di sotto di 1,5 mm l'arco diventa instabile; sopra i 12 mm ti piacciono gli smussi e il territorio multi-passaggio.
Ancora aria
Il gas di protezione è l’anello più debole. Un leggero tiraggio incrociato rimuoverà l'involucro del gas e lascerà la porosità, non importa quanto siano buone le impostazioni.
Posizione piana o orizzontale
La gravità funziona con te in 1G e 2G, quindi la velocità di spostamento, la penetrazione e l'aspetto del cordone raggiungono il picco lì, oppure ruoti invece il pezzo.
Tutto il resto (induttanza, angolo di corsa, distanza della punta di contatto) è un dettaglio di messa a punto che può essere corretto con una tabella e dieci minuti di pratica. Questi quattro sono strutturali e nessuna impostazione della macchina ne compensa una mancante.
Spessore e materiale: lo Sweet Spot MIG
Per l'acciaio al carbonio, la MIG dà il meglio di sé su lamiere da circa 3 mm a 12 mm, e gestisce molto bene anche lamiere sottili inferiori a 3 mm quando l'adattamento è stretto e il metallo è pulito.
| Spessore del materiale | Diametro del filo | Gas di protezione | Modalità di trasferimento |
|---|---|---|---|
| Foglio da 1,0–3,0 mm | 0,8 mm (0,030 pollici) | 75% Ar / 25% CO2 | Cortocircuito |
| Placca da 3,0–6,0 mm | 1,0 mm (0,035 pollici) | 85% Ar / 15% CO2 | Cortocircuito or spray |
| Placca da 6,0–12,0 mm | 1,2 mm (0,045 pollici) | 90% Ar / 10% CO2 | Spruzzo o spruzzo pulsato |
| 12 mm e oltre | 1,2–1,6 mm | 90% Ar / 10% CO2 | Spruzzo pulsato, snodo smussato, multipassaggio |
L'alluminio cambia le regole: ha bisogno di argon al 100%, una tecnica di spinta per rompere la pelle di ossido e una pistola a bobina o una torcia push-pull perché il filo è troppo morbido per passare attraverso un lungo rivestimento. L'acciaio inossidabile si trova tra i due e di solito richiede un gas tri-mix con elio o una piccola aggiunta di CO2 per controllare la fluidità.
Pulizia e adattamento: dove iniziano la maggior parte dei problemi MIG
Circa nove difetti MIG su dieci sono dovuti a contaminazione o a uno spazio tra le giunzioni troppo ampio per il filo utilizzato, non alla saldatrice.
Le incrostazioni e la ruggine non si limitano a depositarsi sulla superficie; assorbono il calore che dovrebbe fondere il metallo principale, quindi la penetrazione diminuisce e l'operatore compensa aumentando la tensione. Olio, vernice e fluido da taglio bollono nell'arco e spingono il gas fuori dalla vasca, motivo per cui la porosità appare quasi sempre al primo passaggio di un componente che non è mai stato sgrassato. L'acciaio zincato è il caso più difficile: il rivestimento di zinco deve essere levigato ad almeno 25 mm dalla linea di giunzione, e anche in questo caso i fumi richiedono una buona aspirazione.
L'adattamento conta altrettanto. Un filo pieno di 1,2 mm non può colmare uno spazio tra le radici di 3 mm senza bruciarlo, quindi gli spazi dovrebbero essere mantenuti a circa un diametro del filo o meno su un giunto di testa quadrato. Se la tolleranza di fabbricazione non lo consente, la risposta è solitamente una striscia di supporto o un cambiamento del processo piuttosto che un cambiamento delle impostazioni.
Gas di protezione, correnti d'aria e realtà all'aperto
Il MIG è più efficace in aria ferma e il motivo è il gas di protezione.
Un flusso di 12–20 l/min (25–40 cfh) di miscela di argon può essere spazzato via da un tiraggio trasversale di soli 8–10 km/h, che corrisponde all'incirca alla velocità della brezza che attraversa la porta di un negozio aperta. Aumentando la portata oltre i 20 l/min raramente si risolve il problema; il flusso diventa turbolento, comincia a trascinare aria atmosferica e la porosità anziché migliorare peggiora. Schermi, tende e recinzioni temporanee risolvono il problema in officina.
Sul posto, la risposta onesta è che il MIG a filo pieno perde rispetto al filo animato con protezione in gas (FCAW-G), che tollera molto meglio il vento perché le scorie e il nucleo di flusso aiutano a proteggere la piscina. Questo è il motivo per cui i lavori di saldatura strutturale all'aperto e di riparazione sul campo vengono eseguiti così raramente su filo pieno.
Posizione e rotazione: mantenere l'arco in piano
La tecnologia MIG garantisce il tasso di deposizione più elevato e il cordone più pulito nelle posizioni piana (1G/1F) e orizzontale (2G/2F), perché la gravità trattiene il bagno fuso dove l'operatore lo desidera.
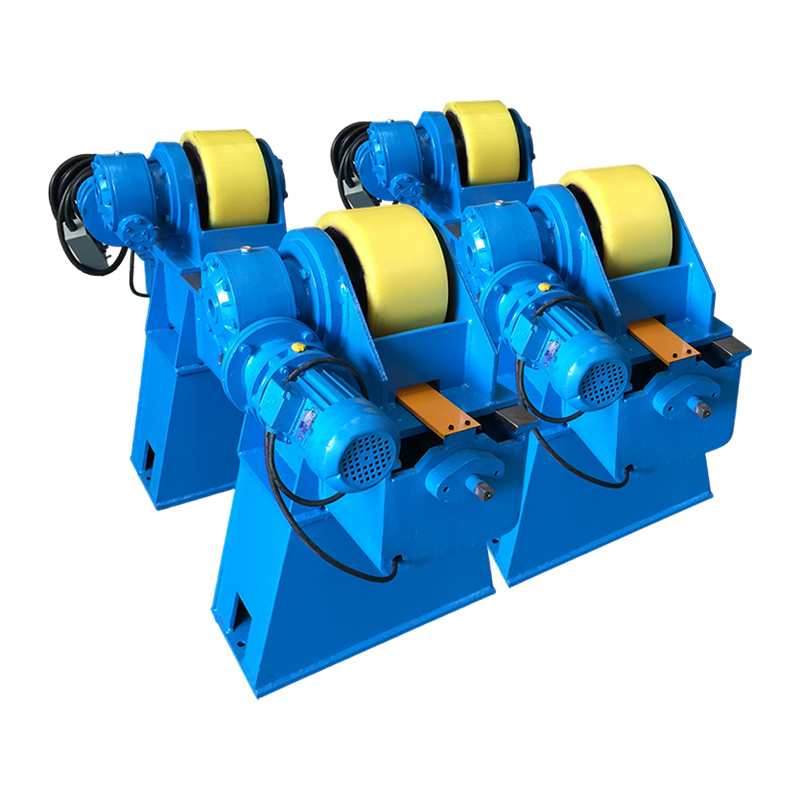
In produzione normalmente viene ruotato il pezzo al posto della torcia. Un rotatore di saldatura fa girare un cilindro, un recipiente o una bobina di tubo a una velocità superficiale controllata in modo che l'arco rimanga permanentemente nella posizione piatta, convertendo un lavoro lento e dipendente dalla posizione in un lavoro ripetibile. Per giunture lunghe, un'unità con movimento orbitale antideriva o motorizzato impedisce alla nave di spostarsi assialmente mentre gira, quindi la giuntura non si sviluppa a spirale.
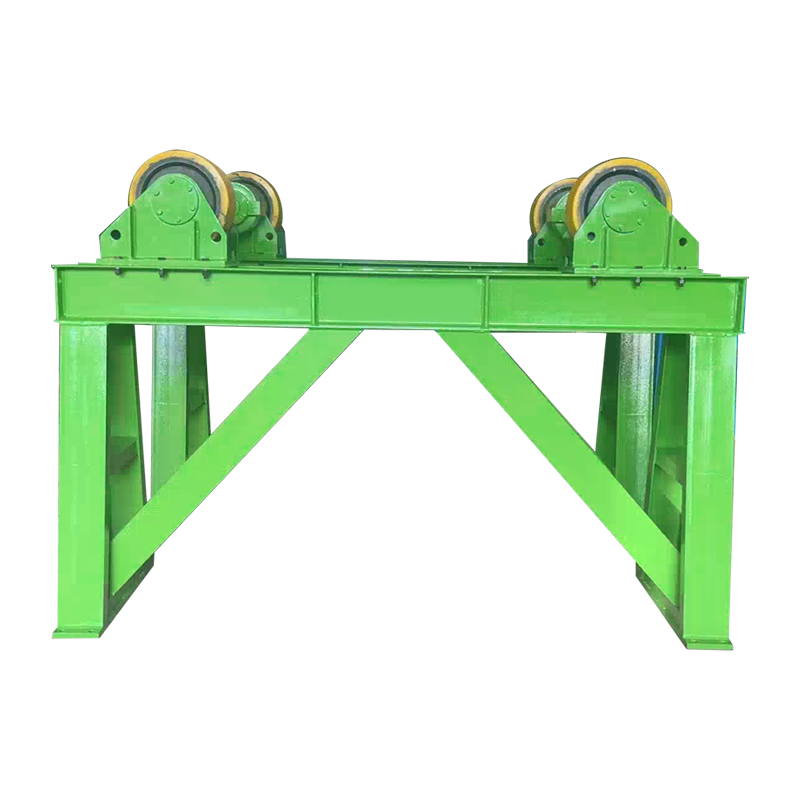
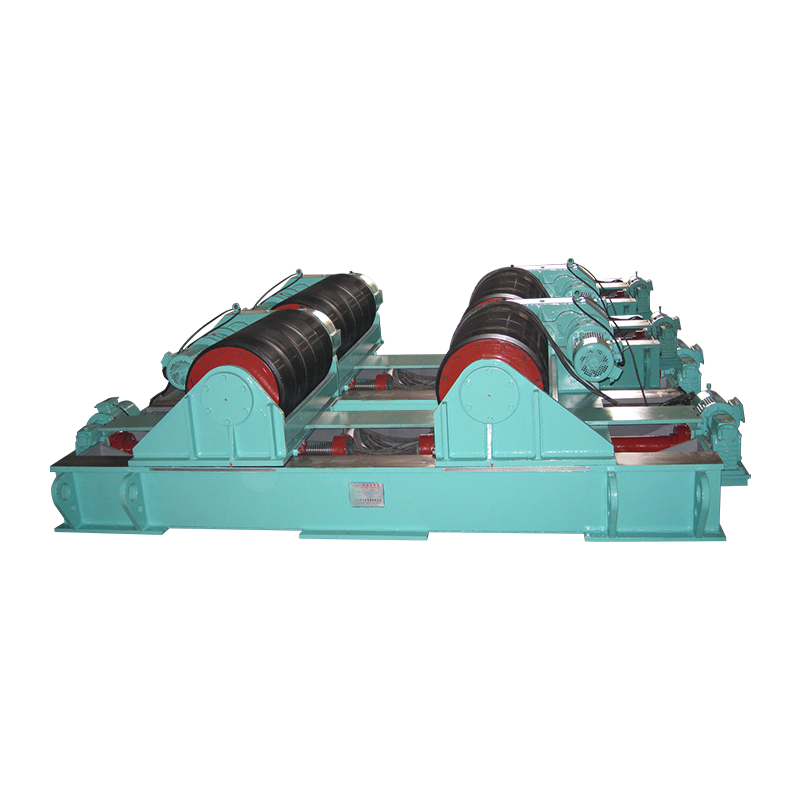
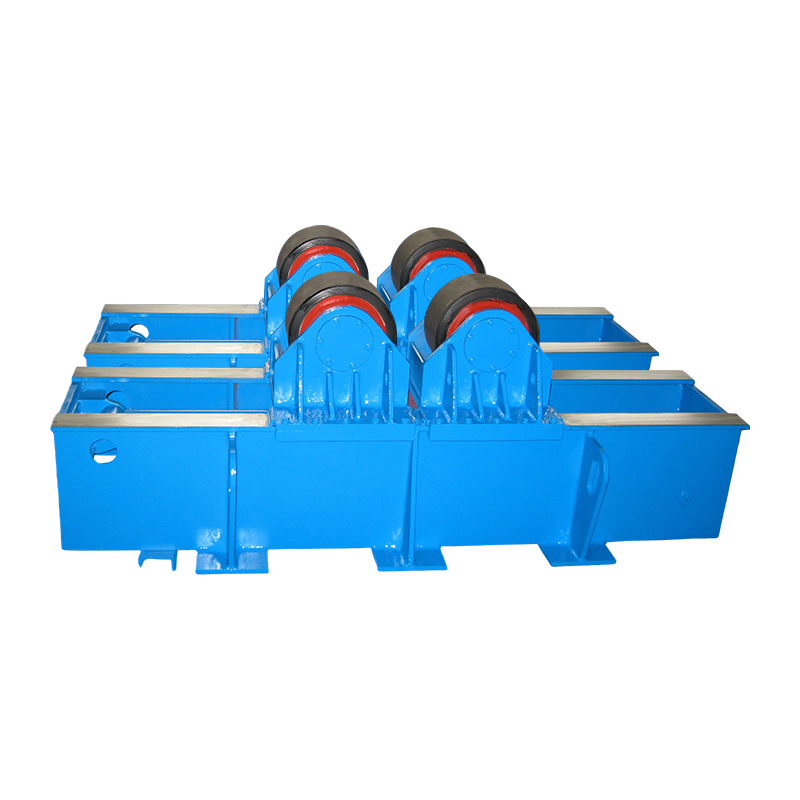
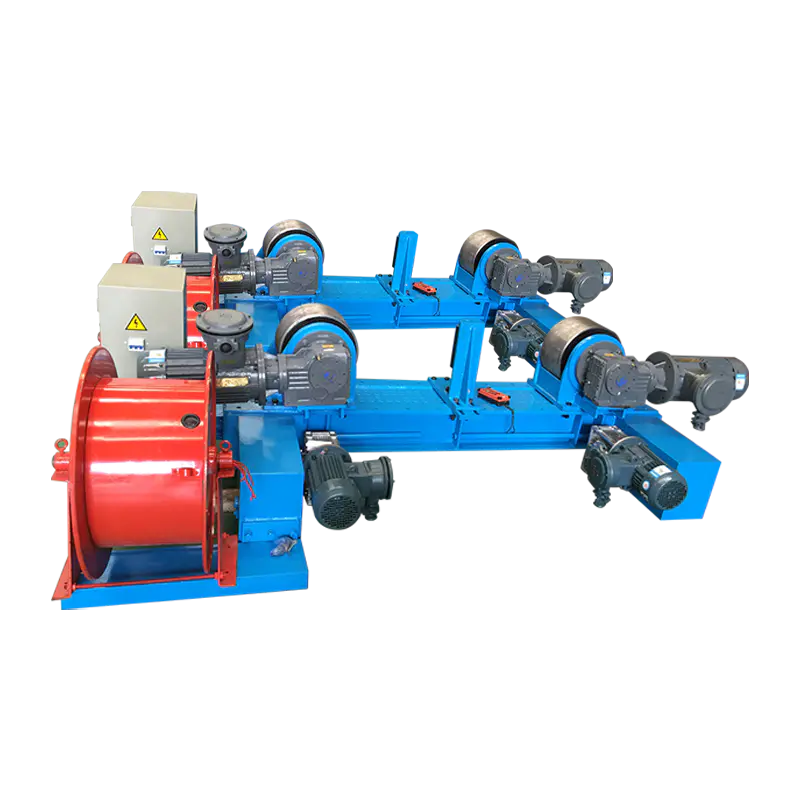 Rotatore di saldatura regolabile 20T con movimento orbitale elettrico e antideriva Rotatore di saldatura elettrico per cilindri di grandi dimensioni, che utilizza l'antideriva e l'azionamento a doppio motore per mantenere le cuciture circonferenziali stabili e ripetibili. Visualizza il prodotto →
Le parti che non possono essere ruotate come un cilindro - staffe, telai, alloggiamenti di pompe, corpi di valvole - vengono movimentate su a posizionatore di saldatura o tavola rotante , che inclina e ruota l'opera in modo che lo snodo si presenti orizzontalmente. Vale la stessa regola: è l'attrezzatura e non il polso del saldatore a decidere se la saldatura viene eseguita in piano.
Una lista di controllo pre-avvio che risolve la maggior parte dei reclami MIG
Prima di incolpare la macchina, esamina questo elenco in ordine: nella maggior parte dei negozi il difetto si trova nei primi cinque punti.
- Confermare la polarità dell'elettrodo positivo (DCEP) per il filo pieno su acciaio.
- Impostare la distanza tra la punta di contatto e la superficie di lavoro su 10–15 mm; uno stick-out più lungo diminuisce l'amperaggio e la penetrazione.
- Impostare il flusso del gas su 12–20 l/min e controllare il regolatore con la levetta premuta e non a riposo.
- Abbina la velocità e la tensione di avanzamento del filo tra loro; l'arco dovrebbe suonare come una pancetta che frigge in modo costante, non scoppiettante o ronzante.
- Controllare la tensione del rullo motore e le condizioni del rivestimento: la nidificazione degli uccelli è un problema di alimentazione, non un problema di arco.
- Bloccare il ritorno del lavoro vicino al giunto, non su una guida del telaio verniciata.
- Per lamiere sottili, utilizzare un angolo di spinta di 5–15 gradi e un'induttanza leggermente superiore per attenuare il trasferimento in cortocircuito.
- Per piastre più pesanti, trascinare la pistola e aumentare la velocità di spostamento finché le dita dei piedi non si bagnano in modo pulito.
Quando MIG è la risposta sbagliata
Il MIG è raramente un cattivo processo, ma in una manciata di situazioni un altro processo ad arco guadagna il suo posto e fingere il contrario costa denaro.
| Processo | Più adatto a | Spessore pratico | Tolleranza al vento |
|---|---|---|---|
| MIG / GMAW (filo pieno, gas) | Lavoro di officina pulito, lamiera e lamiera media, alta velocità di produzione | 1–12 mm | Povero |
| Animato / FCAW-G | Lavori in cantiere e all'aperto, sezioni di grosso spessore, giunti strutturali | 6–25 mm | Bene |
| Bastone / SMAW | Metallo arrugginito, sporco o bagnato, riparazioni, spazi ristretti | 3–20 mm | Eccellente |
| TIG/GTAW | Sezioni sottili, passate di radice, acciaio inossidabile e alluminio dove l'apparenza conta | 0,5–6 mm | Povero |
Vale la pena citare altre due eccezioni. Le sezioni estremamente spesse, ben oltre i 25 mm, sono generalmente più veloci con i lavori ad arco sommerso o multi-passaggio con nucleo animato. E le saldature molto brevi in posizioni scomode, dove l'installazione di un dispositivo costa più della saldatura stessa, spesso vengono eseguite più velocemente con un elettrodo a punta.
Dove il MIG ripaga di più in produzione
Serbatoi, recipienti a pressione, bobine di tubi, sezioni di torri eoliche e travi ad H sono gli ambienti in cui la saldatura MIG è più efficace su scala industriale, perché ognuno di essi può essere ruotato.
Su una nave o una bobina di tubo, il lavoro viene impostato su rulli motorizzati, la pistola viene tenuta ad un angolo fisso e la macchina esegue lo spostamento. La stessa logica guida la produzione di torri e monopali, dove le giunzioni longitudinali e circonferenziali vengono saldate con il guscio che gira sotto una colonna e un braccio. Nella fabbricazione di serbatoi e tubi, questa combinazione di rotazione con un angolo della torcia costante è ciò che trasforma il MIG da un processo manuale veloce in un processo autenticamente ripetibile: l'effetto pratico è trattato più dettagliatamente in questo articolo come i rotatori di saldatura trasformano la produzione di serbatoi e tubi metallici .
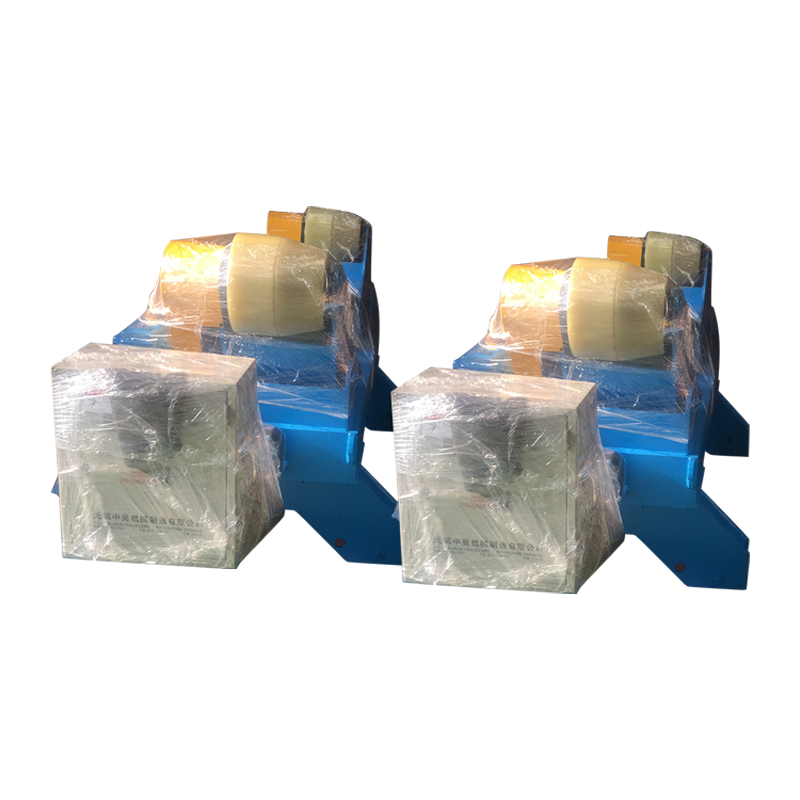
I pezzi pesanti e scomodi vengono solitamente gestiti su un posizionatore, mentre i gusci di grandi dimensioni che devono essere allineati prima della saldatura beneficiano di un rotatore adattato con sollevamento idraulico e spinta orizzontale, che elimina il tempo della gru dalla fase di allineamento.
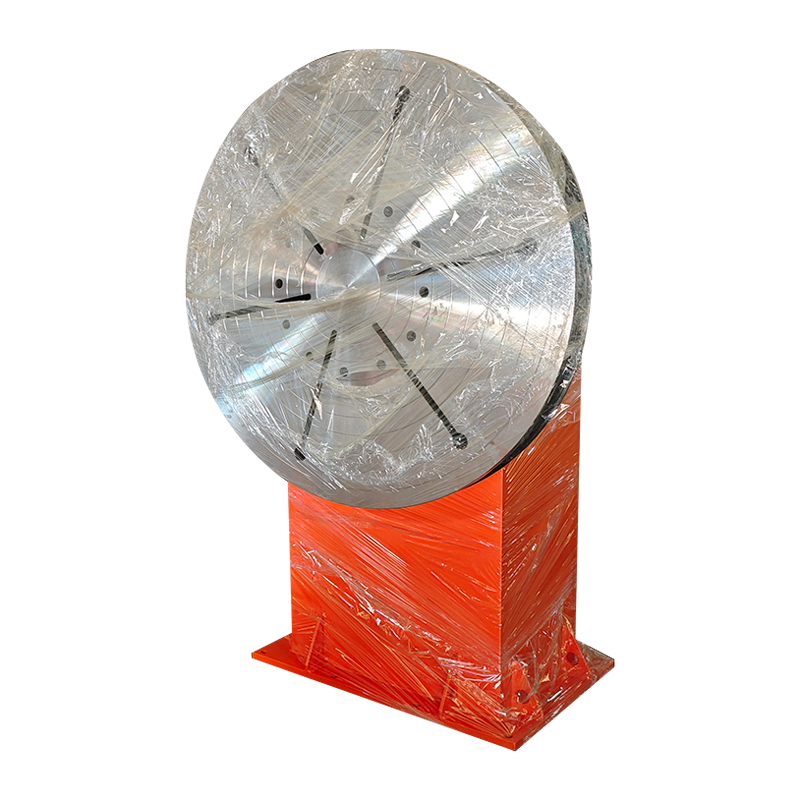
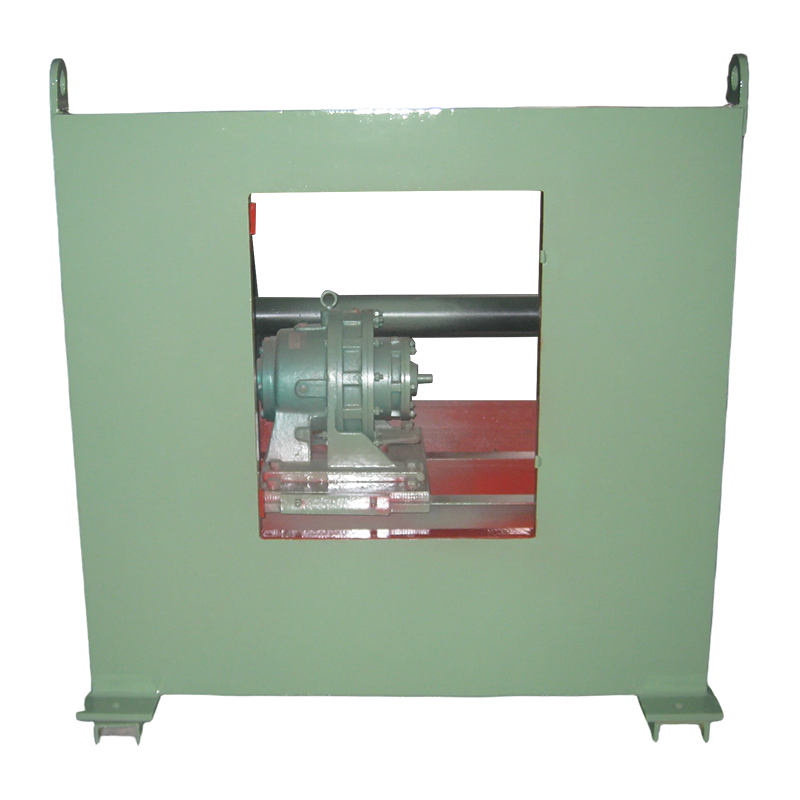 Posizionatore di saldatura convenzionale 3T per pezzi pesanti Tavola rotante inclinabile e rotante per pezzi fino a 3.000 kg, che aiuta a mantenere le saldature piatte durante la fabbricazione di recipienti a pressione, tubazioni e strutture. Visualizza il prodotto →
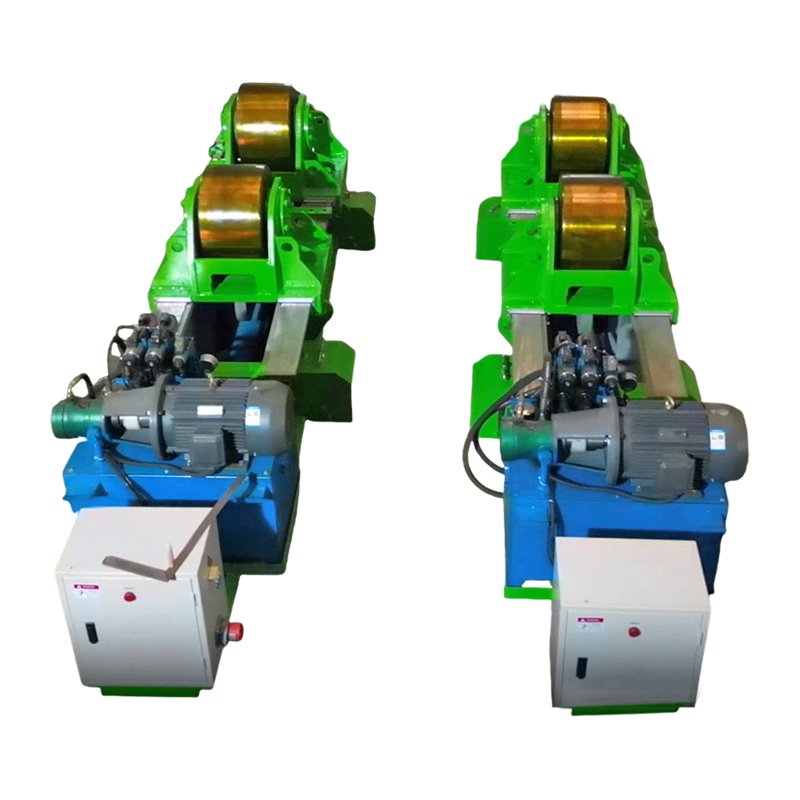 Rotatore per saldatura Fit-Up 80T con spinta orizzontale idraulica Rotatore idraulico di adattamento per gusci cilindrici di grandi dimensioni, con base a rulli regolabile e spinta orizzontale per supportare un preciso assemblaggio di saldatura. Visualizza il prodotto →
Il filo conduttore in tutti questi casi è costante: l'arco rimane in posizione piatta, la velocità di spostamento è impostata da un azionamento anziché manualmente e gli operatori dedicano la loro attenzione all'arco invece che a combattere la gravità.
Domande frequenti
La saldatura MIG può essere utilizzata all'aperto?
Non con filo pieno e gas di protezione a portate normali. Il vento superiore a circa 8-10 km/h rompe l'involucro del gas, quindi il lavoro all'aperto normalmente passa al filo animato schermato con gas o attende la costruzione di un involucro schermato.
Qual è la gamma di spessori ideali per MIG?
Per l'acciaio al carbonio, circa 3-12 mm sono il punto ottimale, con lamiere fino a circa 1 mm lavorabili anche con trasferimento in cortocircuito. Al di sopra di 12 mm il giunto necessita di una smussatura e di passaggi multipli, il che riduce il vantaggio in termini di velocità della MIG.
Perché la mia saldatura MIG appare porosa?
In ordine di probabilità: contaminazione come olio, scaglie di laminazione o zincatura; un tiraggio incrociato che elimina il gas di protezione; troppo flusso di gas che causa turbolenza; o un raccordo del regolatore allentato che aspira aria nella linea.
Il MIG è adatto alla saldatura verticale e sopratesta?
Funziona, ma non è più al meglio. La verticale verso l'alto richiede una velocità di avanzamento del filo inferiore e una leggera ondulazione per controllare il pool, mentre la saldatura sopratesta riduce sia il tasso di deposito che il comfort dell'operatore, quindi la produttività generalmente diminuisce di un terzo o più.
Quale miscela di gas offre i migliori risultati MIG sull'acciaio dolce?
Una miscela di argon al 75–85% con il resto di CO2 copre la maggior parte del lavoro: una quantità maggiore di CO2 migliora la penetrazione e la bagnatura sulla piastra sporca, mentre una quantità maggiore di argon leviga l'arco e riduce gli schizzi su materiale sottile.
In parole povere, la saldatura MIG è più efficace quando il metallo pulito di spessore moderato viene saldato in posizione piana o orizzontale, in interni, con una protezione di gas stabile e una velocità di avanzamento del filo adeguata alla tensione. Ottieni quelle condizioni giuste e il processo raggiunge la sua massima velocità, penetrazione e aspetto; fissa il pezzo in modo che il lavoro arrivi all'arco e le stesse condizioni valgono per otto ore per turno invece di otto minuti.