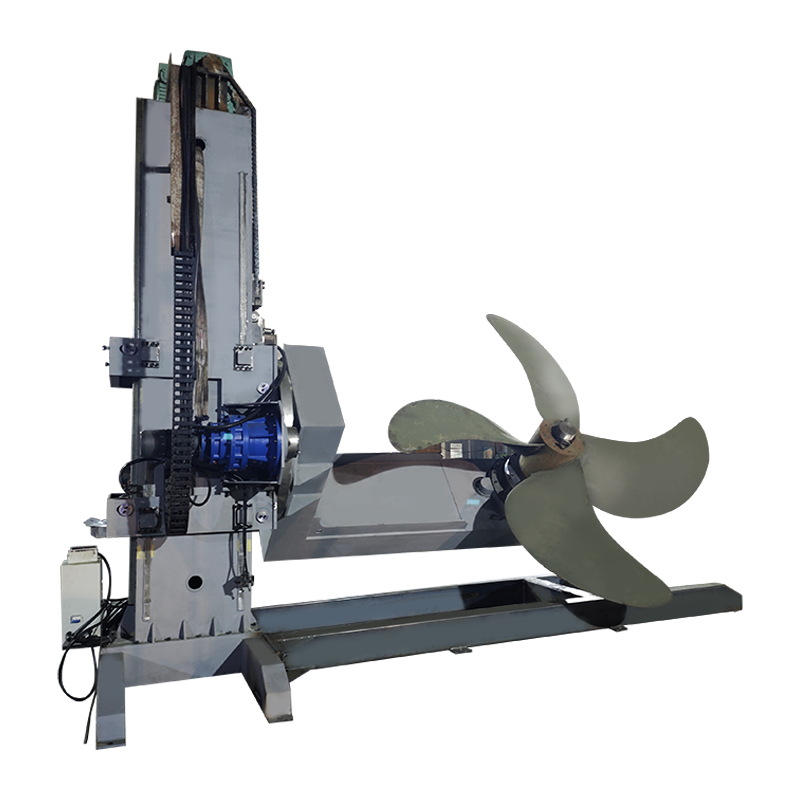
Posizionatore di saldatura tipo L 2T
Il posizionatore di saldatura 2T tipo L è un dispositivo di posizionamento di saldatura progettato specificamente per pezzi da medio a pesanti. La ...
See Details
Nel panorama globale della produzione pesante, la richiesta di strutture metalliche grandi, robuste e costruite in modo impeccabile è sempre presente. Dagli enormi serbatoi di stoccaggio che contengono risorse vitali ai recipienti a pressione che operano in condizioni estreme, l'integrità di questi prodotti dipende da un processo fondamentale: la saldatura. Per decenni, la fabbricazione di questi componenti ha fatto molto affidamento sull’abilità e sulla resistenza dei saldatori manuali. Tuttavia, poiché gli standard di settore in materia di qualità, sicurezza ed efficienza continuano ad aumentare, è in corso un cambiamento significativo. Un numero crescente di produttori sta ora adottando soluzioni automatizzate, con il Manipolatore di saldatura/Colonna e braccio di saldatura/Centro di saldatura/Saldatura automatica sistema in prima linea in questa trasformazione. Questo articolo esplora le ragioni alla base di questo movimento a livello di settore, approfondendo funzionalità, vantaggi e caratteristiche personalizzabili di questi sistemi avanzati che stanno stabilendo nuovi parametri di riferimento nella fabbricazione dei metalli.
Prima di comprendere la soluzione, è essenziale apprezzare le sfide dell'approccio tradizionale. La saldatura delle giunture longitudinali e circonferenziali di un serbatoio di grande diametro o di un recipiente a pressione a pareti pesanti è un compito arduo. La saldatura manuale, sebbene versatile, presenta una serie di ostacoli significativi in queste applicazioni:
Affaticamento e incoerenza dell'operatore: un saldatore manuale deve mantenere una mano ferma, una velocità di spostamento costante e un angolo della torcia preciso per periodi prolungati. Nel corso di una saldatura di più ore, inevitabilmente si manifesta la fatica fisica. Questa fatica porta a variazioni nel cordone di saldatura, che possono compromettere l’integrità strutturale e la qualità estetica del prodotto finale. Incoerenze come la larghezza variabile del cordone, la sottosquadro o la mancanza di fusione sono problemi comuni che derivano direttamente da fattori umani.
Condizioni di lavoro difficili: la saldatura di strutture di grandi dimensioni comporta spesso posizioni scomode e potenzialmente pericolose. Ai saldatori può essere richiesto di lavorare in quota, in spazi ristretti o in posture scomode per accedere alla cucitura. Ciò non solo aumenta il rischio di incidenti, ma rende anche fisicamente difficile produrre saldature di alta qualità in modo coerente.
Tassi di produzione lenti: il tasso di deposito nella saldatura manuale è limitato da ciò che un singolo operatore può gestire in modo sicuro ed efficace. Per i materiali spessi che richiedono più passaggi di saldatura, il processo può essere estremamente lento, creando colli di bottiglia nel programma di produzione e allungando le tempistiche del progetto.
Carenza di manodopera qualificata: il settore della saldatura si trova ad affrontare una carenza ben documentata di professionisti qualificati. Trovare e trattenere saldatori con l'esperienza specifica richiesta per lavori ad alta pressione e di qualità su grandi strutture è una sfida continua per molte officine di fabbricazione. Questa scarsità fa aumentare i costi del lavoro e può limitare la capacità produttiva di un'azienda.
Elevato spreco di materiale: le incoerenze nel processo di saldatura spesso portano a difetti. La riparazione di questi difetti richiede l'eliminazione della saldatura difettosa e la ri-saldatura, che consuma ulteriore materiale di riempimento, gas di protezione e tempo. Questa rilavorazione aggiunge costi significativi al processo di produzione.
Per affrontare queste sfide, la comunità ingegneristica ha sviluppato il manipolatore di saldatura/colonna e braccio di saldatura/centro di saldatura/sistema di saldatura automatica. Fondamentalmente, questa apparecchiatura è un sofisticato braccio meccanico progettato per posizionare e spostare con precisione una testa di saldatura lungo un percorso predeterminato. Il sistema è tipicamente costituito da diversi componenti chiave:
Meccanizzando il movimento della torcia di saldatura, questo sistema elimina l'elemento umano costituito da sforzo fisico e incoerenza. Il risultato è un processo di saldatura ripetibile, affidabile e di alta qualità che può funzionare ininterrottamente per lunghi periodi.
L'efficacia di un sistema a colonna e braccio di saldatura risiede nella sua capacità di eseguire compiti di saldatura specifici con un elevato grado di precisione. Le informazioni sulla fonte evidenziano la sua ampia applicazione nella saldatura di cuciture longitudinali e circonferenziali interne ed esterne. Analizziamo come si ottiene questo risultato.
Saldatura di giunzioni longitudinali: una giuntura longitudinale è una saldatura diritta e lineare che corre per la lunghezza di una struttura cilindrica o piatta. Per saldare questa cucitura, il pezzo (ad esempio, una piastra piana che verrà trasformata in un cilindro) viene posizionato stazionario. Il braccio del manipolatore viene quindi allineato parallelamente alla cucitura. Il carrello di saldatura si muove lungo il braccio ad una velocità controllata con precisione, mentre la testa di saldatura deposita un cordone consistente ed uniforme. L'operatore può monitorare il processo da una distanza comoda e sicura tramite una pulsantiera o una stazione di controllo.
Saldatura di giunture circonferenziali: una giuntura circonferenziale (o circonferenza) è una saldatura circolare che unisce due sezioni di un tubo o di un recipiente. Per questa operazione, la colonna e il braccio lavorano in combinazione con un rotatore di saldatura o un rullo rotante. Il pezzo cilindrico viene posizionato sul rotatore, che lo fa ruotare lentamente e costantemente. Il braccio è posizionato in modo tale che la torcia di saldatura sia fissata nel punto corretto rispetto alla cucitura rotante. Mentre il rotatore fa girare il pezzo, la torcia di saldatura rimane ferma, creando una saldatura perfettamente circolare. La sincronizzazione tra la velocità di rotazione del rotatore e i parametri di saldatura è fondamentale per ottenere un risultato di alta qualità.
La capacità di gestire entrambi i tipi di giunzioni con la stessa precisione rende il manipolatore di saldatura/colonna e braccio di saldatura/centro di saldatura/sistema di saldatura automatica una risorsa incredibilmente versatile in un'officina di fabbricazione. Fornisce una base affidabile per migliorare la qualità del prodotto, poiché i movimenti meccanici sono molto più coerenti di quelli che possono essere ottenuti manualmente. Questa ripetibilità è fondamentale per soddisfare codici e standard di settore rigorosi, come quelli stabiliti dall'American Society of Mechanical Engineers (ASME) per i recipienti a pressione.
Uno dei vantaggi significativi dei moderni sistemi a colonna e a braccio è la loro adattabilità. Produttori come WeldNice comprendono che applicazioni diverse hanno requisiti unici. Pertanto, supportano la progettazione di funzioni personalizzate. Ciò consente al produttore di configurare un sistema che si adatta perfettamente alle sue specifiche esigenze di produzione. Esploriamo alcune delle opzioni avanzate menzionate e i loro vantaggi pratici.
Per le applicazioni in cui la velocità è una preoccupazione primaria, come nella fabbricazione di strutture a pareti spesse, la saldatura tandem ad arco sommerso (SAW) è un'opzione potente. Questa configurazione prevede che due fili di saldatura vengano alimentati attraverso un'unica testa di saldatura o due teste ravvicinate. Entrambi i fili sono energizzati dalla stessa fonte di alimentazione o da due fonti separate.
Come funziona: il filo conduttore crea il bagno di saldatura primario, mentre il filo guida lo segue, aggiungendo più calore e materiale di riempimento alla stessa pozzanghera. Questa disposizione aumenta significativamente il tasso di deposizione rispetto a una configurazione a filo singolo.
Vantaggi pratici: il vantaggio principale è un notevole aumento della velocità di saldatura. Per una lamiera spessa che potrebbe richiedere dieci passaggi con un singolo filo, una configurazione in tandem potrebbe realizzare la stessa saldatura in soli cinque o sei passaggi. Ciò si traduce direttamente in una riduzione dell’orario di lavoro, in un minor consumo di energia e in un completamento più rapido del progetto. È una soluzione efficace per ambienti ad alta produzione in cui il tempo è un fattore critico.
Quando si saldano materiali molto spessi, i metodi tradizionali richiedono un ampio smusso con scanalatura a V. Ciò significa che è necessario depositare un grande volume di metallo d'apporto per riempire il giunto, il che richiede tempo e denaro. La saldatura a spazio stretto è una tecnica specializzata progettata per risolvere questo problema.
Come funziona: invece di uno smusso largo, viene preparata una scanalatura stretta, a forma di U o a J. Lo spazio articolare potrebbe essere largo solo pochi millimetri. Una speciale testa di saldatura e un cannello vengono utilizzati per dirigere l'arco nel fondo di questa stretta scanalatura. Il processo spesso comporta un movimento oscillante o oscillante per garantire che le pareti laterali siano adeguatamente fuse.
Vantaggi pratici: i vantaggi sono sostanziali. Riducendo il volume del giunto, la quantità di metallo d'apporto necessaria può essere ridotta del 50% o più. Ciò porta a notevoli risparmi sui costi di filo e flusso di saldatura. Inoltre, poiché viene immesso meno calore nel pezzo in lavorazione, si ha una distorsione ridotta e una zona termicamente influenzata (HAZ) più piccola, che può essere vantaggiosa per le proprietà meccaniche del materiale. Questo metodo è particolarmente adatto per recipienti a pressione a pareti spesse, reattori e altri componenti per carichi pesanti.
Oltre ai processi di saldatura specifici, è possibile integrare una serie di altre caratteristiche per migliorare la funzionalità e la facilità d'uso di un sistema a colonna e braccio.
Movimento orbitale: questa funzione consente alla testa di saldatura di muoversi in un percorso circolare o orbitale attorno a un punto fisso. È utile per applicazioni come la saldatura di collegamenti tubo-raccordo o altri giunti complessi in cui un semplice movimento lineare o circonferenziale non è sufficiente.
Rotazione della colonna: alcuni sistemi avanzati offrono una colonna rotante. Ciò consente all'intero braccio di oscillare attorno alla base, fornendo accesso a diversi lati di un pezzo grande o complesso senza dover riposizionare l'intero manipolatore. Questa è una caratteristica preziosa per strutture grandi e fisse come le sezioni dello scafo delle navi o le strutture degli edifici.
Servomotori: la scelta dei motori per azionare i movimenti del braccio e della colonna ha un impatto diretto sulla precisione. I servomotori offrono un elevato grado di controllo su posizione, velocità e coppia. Consentono un posizionamento molto accurato della testa di saldatura e possono mantenere una velocità costante in condizioni di carico variabili. Questo livello di controllo è vantaggioso per le applicazioni critiche e per l'integrazione con sistemi automatizzati di tracciamento delle giunture.
Unità di tracciamento del cordone: anche con il fissaggio più preciso, possono verificarsi leggere variazioni nella posizione del cordone di saldatura a causa della distorsione termica o delle tolleranze di produzione. Un'unità di tracciamento della giunzione utilizza un sensore (spesso basato su laser) per localizzare il giunto effettivo in tempo reale. Quindi regola automaticamente la posizione della testa di saldatura per seguire perfettamente la cucitura. Questa caratteristica è preziosa per garantire una qualità di saldatura costante e ridurre la necessità di intervento dell'operatore, soprattutto su giunzioni lunghe o curve.
Unità di riciclo del flusso: nella saldatura ad arco sommerso (SAW), un flusso granulare viene utilizzato per proteggere il bagno di saldatura. Dopo la saldatura, questo flusso può essere raccolto, frantumato e riutilizzato. Un'unità di riciclo del flusso automatizza questo processo, aspirando il flusso usato, setacciando le impurità e le scorie e restituendo il flusso pulito a una tramoggia per il riutilizzo. Ciò riduce gli sprechi di materiale, abbassa i costi operativi e aiuta a mantenere un ambiente di lavoro più pulito.
Oscillatore: un oscillatore di saldatura è un dispositivo che fa sì che la torcia di saldatura esegua un movimento di tessitura da lato a lato mentre viaggia. Ciò è utile per scanalature di saldatura più ampie, poiché garantisce la corretta fusione delle pareti laterali e può aiutare a controllare la forma e la larghezza del cordone di saldatura finale. La velocità, l'ampiezza e il tempo di permanenza del modello di oscillazione possono essere programmati con precisione.
Strip Surfacing: noto anche come rivestimento, questo è un processo utilizzato per applicare uno strato di lega resistente alla corrosione o all'usura sulla superficie di un metallo di base più economico. Invece di un filo, come elettrodo viene utilizzata un'ampia striscia di metallo (ad esempio, acciaio inossidabile). Un sistema a colonna e braccio attrezzato per la pavimentazione a strisce può rivestire vaste aree, come l'interno di un recipiente a pressione, in modo rapido ed efficiente, fornendo uno strato protettivo dove è maggiormente necessario.
Per illustrare meglio l'impatto di questa tecnologia, si consideri il seguente confronto tra un approccio manuale tradizionale e un processo automatizzato che utilizza un sistema a colonna e braccio.
| Aspetto | Saldatura manuale | Saldatura automatizzata con colonna e braccio |
|---|---|---|
| Coerenza e ripetibilità | Varia in base all'abilità, all'affaticamento e al comfort dell'operatore. Incline a incoerenze su lunghi periodi. | Altamente coerente e ripetibile. La macchina segue con precisione il percorso ed i parametri programmati per tutta la durata della saldatura. |
| Affaticamento dell'operatore | Un fattore non trascurabile, soprattutto per saldature lunghe o in posizioni scomode. Incide direttamente sulla qualità e sulla produttività. | Il ruolo dell'operatore passa dall'esecuzione fisica della saldatura al monitoraggio e controllo del processo. La stanchezza fisica non è più un problema. |
| Velocità di saldatura | Limitato dalle capacità fisiche dell'operatore. I tassi di deposizione sono relativamente bassi. | Può funzionare a velocità elevate e continue. Processi avanzati come Tandem SAW possono aumentare notevolmente i tassi di deposizione. |
| Sicurezza | L'operatore si trova in prossimità dell'arco, dei fumi e delle scintille. Il rischio di lesioni da posizioni scomode è maggiore. | L'operatore può controllare il processo da una stazione remota sicura. Riduce l'esposizione a pericoli quali archi elettrici, fumi e calore. |
| Scarti e rilavorazioni di materiali | Maggiore potenziale di difetti, che portano a rilavorazioni. Ciò consuma materiale di riempimento, gas e manodopera extra. | Tasso di difetti inferiore grazie alla stabilità del processo. Riduce la necessità di rilavorazioni costose e dispendiose in termini di tempo. |
| Requisiti di abilità | Richiede un saldatore manuale altamente qualificato per lavori di qualità del codice, che può essere difficile da trovare e conservare. | Richiede un operatore/programmatore esperto della macchina. Il set di competenze è diverso e può essere più facile da sviluppare rispetto alla competenza di saldatura manuale di alto livello. |
Per un produttore che considera l'investimento in un manipolatore di saldatura/colonna e braccio di saldatura/centro di saldatura/sistema di saldatura automatica, è necessario valutare diversi fattori per garantire che l'attrezzatura scelta sia in linea con le proprie esigenze di produzione. La tabella seguente illustra alcuni parametri chiave da considerare.
| Parametro | Descrizione | Perché è importante |
|---|---|---|
| Lunghezza del braccio | Lo sbraccio orizzontale del braccio, misurato dalla colonna. | Determina la lunghezza massima di una giuntura longitudinale che può essere saldata in un'unica configurazione o il diametro massimo di un vaso a cui è possibile accedere. |
| Capacità di carico | Il peso che il braccio può sostenere alla massima estensione senza flessione eccessiva. | Fondamentale per supportare non solo la torcia di saldatura, ma anche accessori più pesanti come torce multifilo, tracciatori di giunzioni o telecamere. |
| Altezza della colonna | La corsa verticale della sella del braccio. | Definisce l'intervallo di altezze che può raggiungere la testa di saldatura, importante per accogliere pezzi di diverso diametro e altezza. |
| Sistema di controllo | L'interfaccia utilizzata per programmare e azionare il manipolatore (ad esempio, basata su PLC, basata su PC). | Un sistema di controllo intuitivo semplifica la configurazione, riduce i tempi di programmazione e facilita la gestione del processo di saldatura da parte degli operatori. |
| Opzioni disponibili | L'elenco delle funzionalità personalizzabili come il tracciamento della giunzione, gli oscillatori, il recupero del flusso, ecc. | Consente di personalizzare il sistema per applicazioni specifiche, migliorandone la capacità e il ritorno sull'investimento. |
L’integrazione di soluzioni di saldatura automatizzata come il sistema a colonna e a braccio non è più un lusso riservato alle più grandi aziende; sta diventando una necessità per qualsiasi officina di fabbricazione che mira a rimanere competitiva nell'esigente mercato di oggi. La transizione dai processi manuali a quelli automatizzati affronta le sfide più urgenti del settore: la necessità di maggiore qualità, maggiore efficienza, maggiore sicurezza e riduzione della dipendenza dalla scarsa manodopera qualificata.
Fornendo una piattaforma stabile, precisa e ripetibile per la saldatura, questi sistemi consentono ai produttori di produrre strutture metalliche complesse con un livello di consistenza difficile da ottenere manualmente. La capacità di personalizzare l'attrezzatura con funzionalità avanzate come la saldatura tandem, la capacità di spazi ristretti e il tracciamento intelligente delle giunzioni ne estende ulteriormente l'utilità, consentendole di risolvere un'ampia gamma di sfide specifiche di fabbricazione.
Poiché la tecnologia continua ad evolversi, possiamo aspettarci che questi sistemi diventino ancora più intelligenti e integrati. Funzionalità come il monitoraggio remoto, la registrazione dei dati per il controllo della qualità e l'integrazione con i sistemi di gestione dell'intero stabilimento sono all'orizzonte. Tuttavia, il principio fondamentale rimane lo stesso: meccanizzare il complesso compito della saldatura, consentendo agli operatori umani di concentrarsi sulla supervisione, sulla programmazione e sull’ottimizzazione del processo. Per i produttori di serbatoi, tubi e recipienti a pressione, il manipolatore di saldatura/colonna e braccio di saldatura/centro di saldatura/saldatura automatica non è solo un pezzo di attrezzatura; si tratta di un investimento strategico in qualità, produttività e capacità di rendere le loro operazioni a prova di futuro.
Il posizionatore di saldatura 2T tipo L è un dispositivo di posizionamento di saldatura progettato specificamente per pezzi da medio a pesanti. La ...
See Details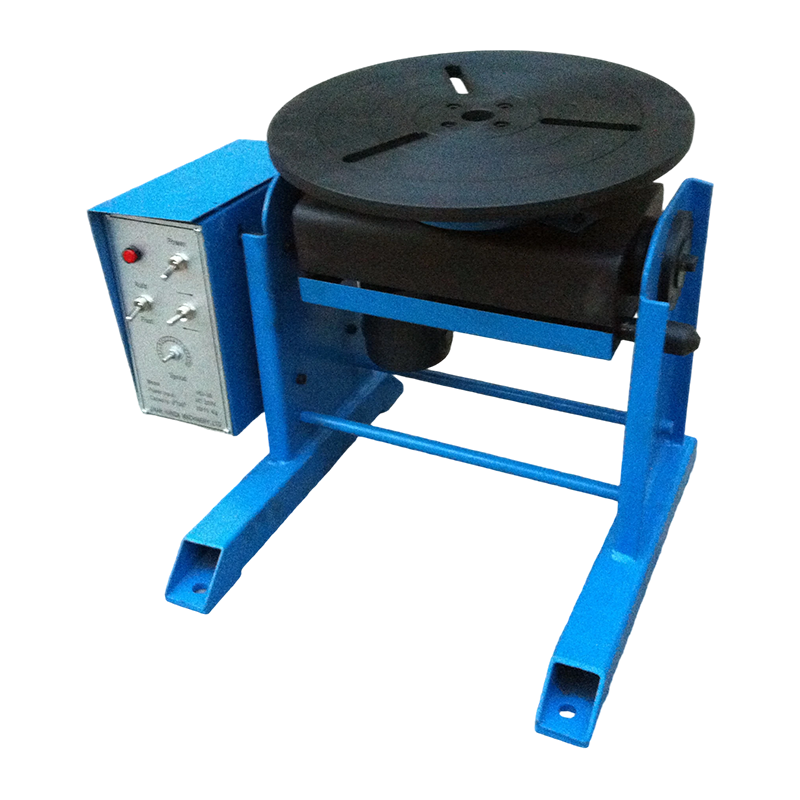
Il posizionatore di saldatura convenzionale da 30 kg è un dispositivo utilizzato per posizionare e ruotare i pezzi durante le operazioni di saldatu...
See Details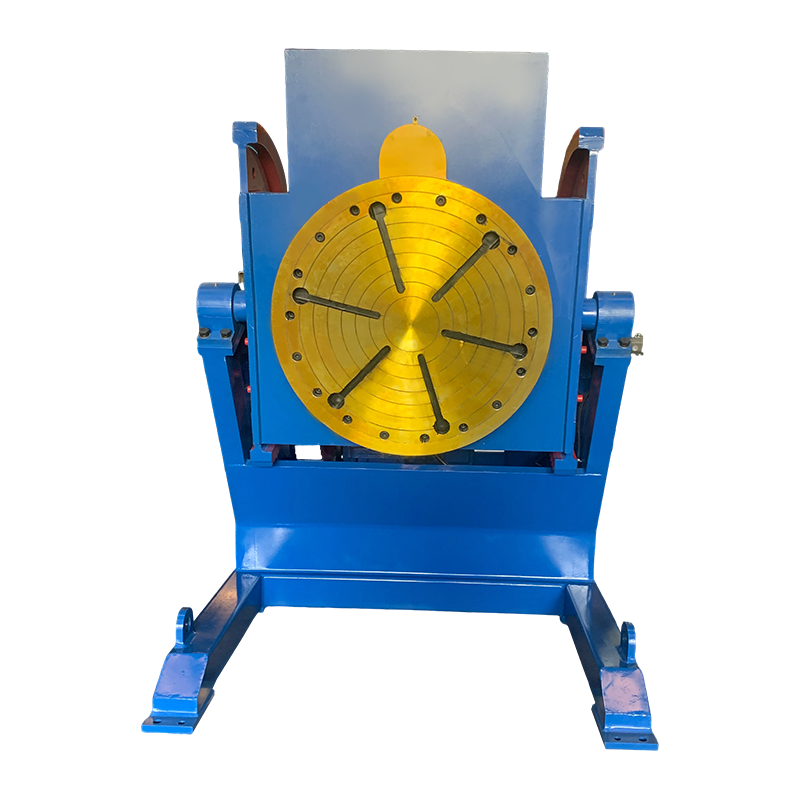
Il posizionatore per saldatura convenzionale 10T ha una portata nominale di 10 tonnellate ed è costruito per la saldatura di pezzi di piccole e med...
See Details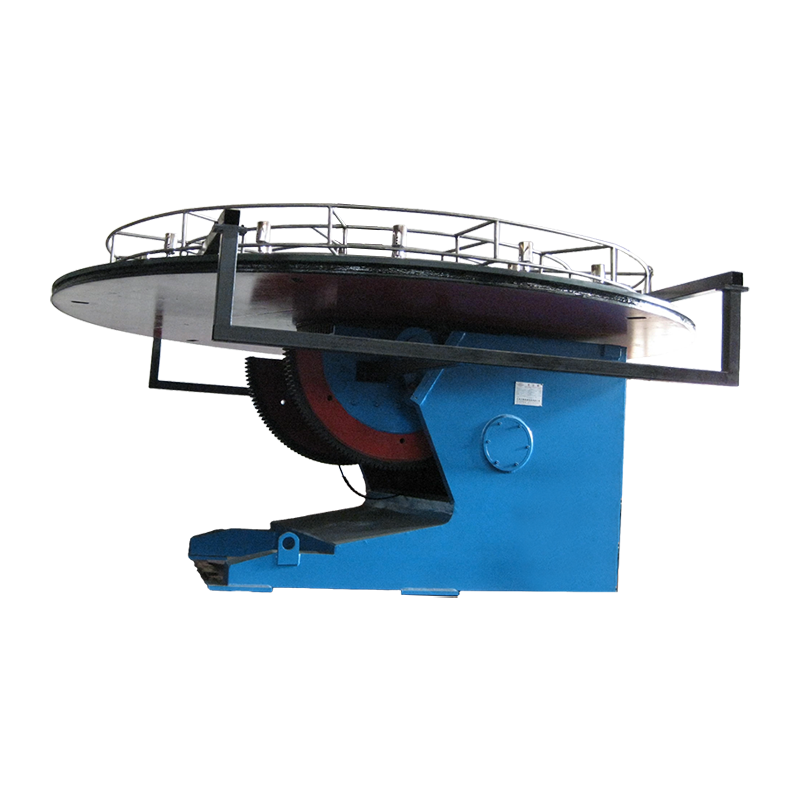
Il posizionatore di saldatura convenzionale 15T è un'apparecchiatura di posizionamento di saldatura appositamente progettata per pezzi pesanti...
See Details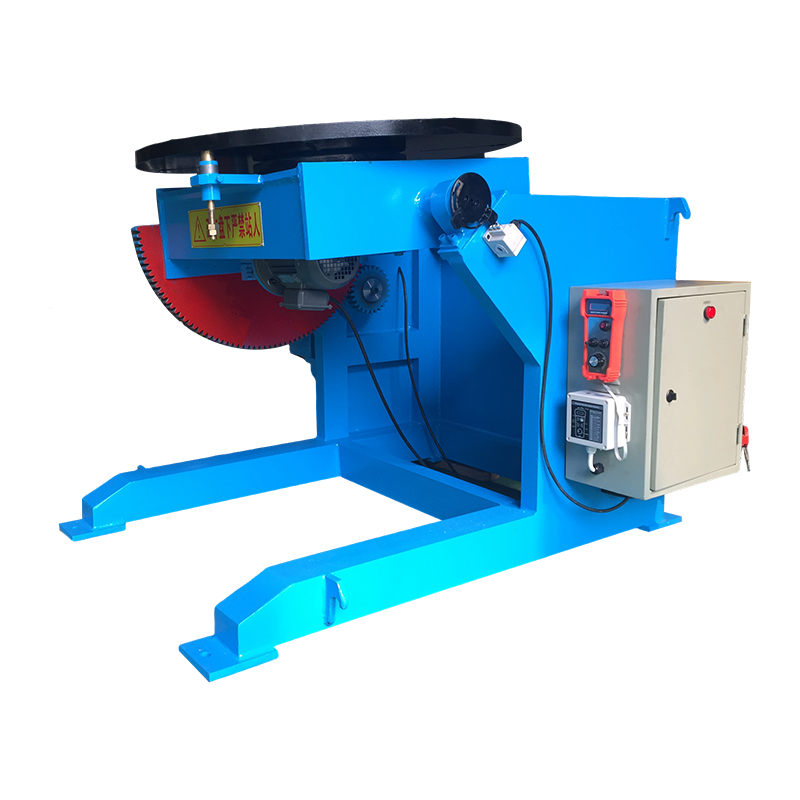
Il posizionatore di saldatura convenzionale 1T è un'attrezzatura standardizzata specializzata per la saldatura di pezzi di livello 1T. Adotta ...
See Details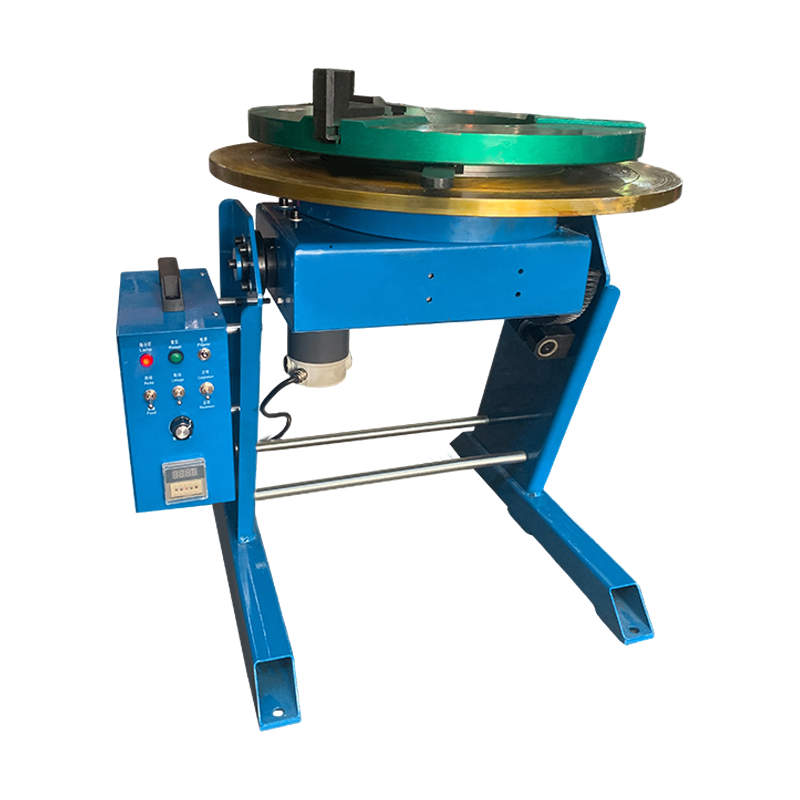
Il posizionatore di saldatura convenzionale da 200 kg è appositamente progettato per la saldatura di pezzi pesanti di piccole e medie dimensioni. I...
See DetailsDiritto d'autore 2025 Wuxi WeldNice Heavy Industry Technology Co., Ltd. Tutti i diritti riservati Custom Automatic Welding Equipment Manufacturers
sales@weldnicefactory.com