Sì, l'acciaio inossidabile può essere saldato con successo e la maggior parte delle officine di fabbricazione dispone già delle attrezzature per farlo. Il materiale non è fragile né “insaldabile”; punisce semplicemente la scarsa preparazione più dell'acciaio dolce. L'acciaio inossidabile è una lega di acciaio con almeno il 10,5% di cromo, che forma uno strato di ossido passivo resistente alla corrosione. Questo strato è anche il motivo per cui il calore, la contaminazione e la scelta del riempitivo sono così importanti: una saldatura solida deve preservare la resistenza alla corrosione, non solo unire due pezzi.
La risposta pratica è che la saldabilità dipende dal grado, dal processo e dall’ambiente di servizio. I gradi austenitici come 304L e 316L sono comuni nei serbatoi, nei tubi, nelle attrezzature alimentari e nelle opere architettoniche. I gradi ferritici, martensitici e duplex si comportano diversamente, quindi la procedura dovrebbe corrispondere al metallo base effettivo piuttosto che a una generica etichetta "inossidabile".
Quali processi di saldatura funzionano per l'acciaio inossidabile?
La saldatura TIG, MIG e con elettrodo funziona tutte su acciaio inossidabile; la scelta giusta dipende dallo spessore, dalla finitura e dal volume di produzione. Il TIG offre il controllo più pulito su lamiere sottili e radici di tubi, il MIG è più veloce per i lavori di produzione e lo stick rimane utile per la riparazione sul campo e le sezioni più pesanti.
| Processo | Tipico lavoro inossidabile | Gamma pratica di spessori | Nota del negozio |
|---|---|---|---|
| TIG/GTAW | Lamiere sottili, radici di tubi, tubi sanitari, assemblaggi di precisione | Circa 0,5–6 mm | Controllo dell'arco più pulito; velocità di viaggio più lenta |
| MIG/GMAW | Saldature di produzione, telai, serbatoi, lamiere di grosso spessore | Circa 1–12 mm | Deposizione rapida; necessita della corretta miscela di filo inossidabile e gas |
| Bastone / SMAW | Lavori di riparazione, fabbricazione sul campo, piastre più pesanti | Circa 2–12 mm | Maggiore pulizia delle scorie; meno adatto per lavori cosmetici sottili |
| VISTO | Piastra pesante e cuciture lunghe e diritte | Di solito 8 mm e oltre | Elevata deposizione; non un processo a foglio sottile |
Anche la saldatura a resistenza e la saldatura laser vengono utilizzate per l'acciaio inossidabile in specifici contesti di produzione, ma richiedono attrezzature e procedure costruite attorno al materiale. Per la fabbricazione generale, TIG e MIG coprono la maggior parte dei lavori sull'acciaio inossidabile.
Metallo d'apporto e gas di protezione: abbina il metallo di base
Utilizzare un riempitivo che corrisponda alla classe di corrosione del metallo di base, non quello già presente nell'alimentatore. Una parte in 304L dovrebbe normalmente utilizzare il riempitivo ER308L, mentre il lavoro in 316L richiede ER316L. L'uso di filo di acciaio dolce può produrre una saldatura che inizialmente sembra accettabile, ma il deposito si arrugginisce e potrebbe cedere in un servizio corrosivo.
| Metallo di base o giunto | Riempitivo tipico | Motivo |
|---|---|---|
| 304/304L | ER308L | Corrisponde alla resistenza generale alla corrosione e all'intento a basso tenore di carbonio |
| 316/316L | ER316L | Fornisce molibdeno per il servizio con cuscinetti di cloruro |
| Dall'acciaio inossidabile 304 all'acciaio dolce | ER309L | Il riempitivo altolegato aiuta a tollerare la diluizione dal lato dell'acciaio al carbonio |
| Acciaio inossidabile duplex | ER2209 o riempitivo duplex abbinato | Supporta la microstruttura equilibrata di ferrite-austenite |
Il gas di protezione influisce anche sul colore, sulla penetrazione e sulla resistenza alla corrosione. TIG solitamente utilizza l'argon. La MIG utilizza spesso una miscela ricca di argon con una piccola quantità di ossigeno o una miscela tri-mix, a seconda della procedura. Le miscele ad alto contenuto di CO2 possono aumentare l'assorbimento del carbonio e ridurre la resistenza alla corrosione in alcune saldature austenitiche, quindi confermare le specifiche del gas prima della produzione.
Apporto di calore, distorsione e resistenza alla corrosione
Mantenere l'apporto di calore basso e la temperatura di interpass inferiore a circa 150°C (302°F) per l'acciaio inossidabile austenitico; il calore incontrollato è la ragione più comune per cui una saldatura dall'aspetto sano fallisce durante il servizio. L'acciaio inossidabile si espande e conduce il calore in modo diverso dall'acciaio dolce, quindi un calore eccessivo può causare deformazioni, ossidazione termica e perdita di resistenza alla corrosione.
Nell'intervallo di circa 425–850°C, gli standard 304 e 316 possono formare carburi di cromo ai bordi dei grani. Ciò riduce il cromo disponibile per proteggere la superficie, una condizione spesso chiamata sensibilizzazione. I gradi “L” a basso contenuto di carbonio e i gradi stabilizzati riducono il rischio, ma non giustificano uno scarso controllo del calore. Utilizzare cordoni, saltare saldature, sequenze di backstep, supporto in rame e dispositivi ben adattati per limitare la distorsione.
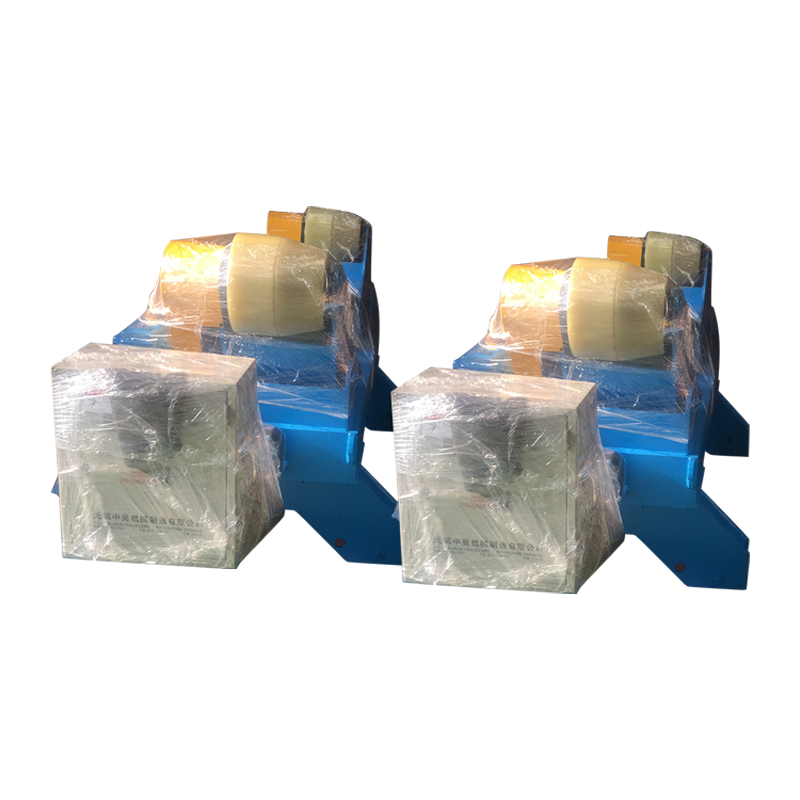
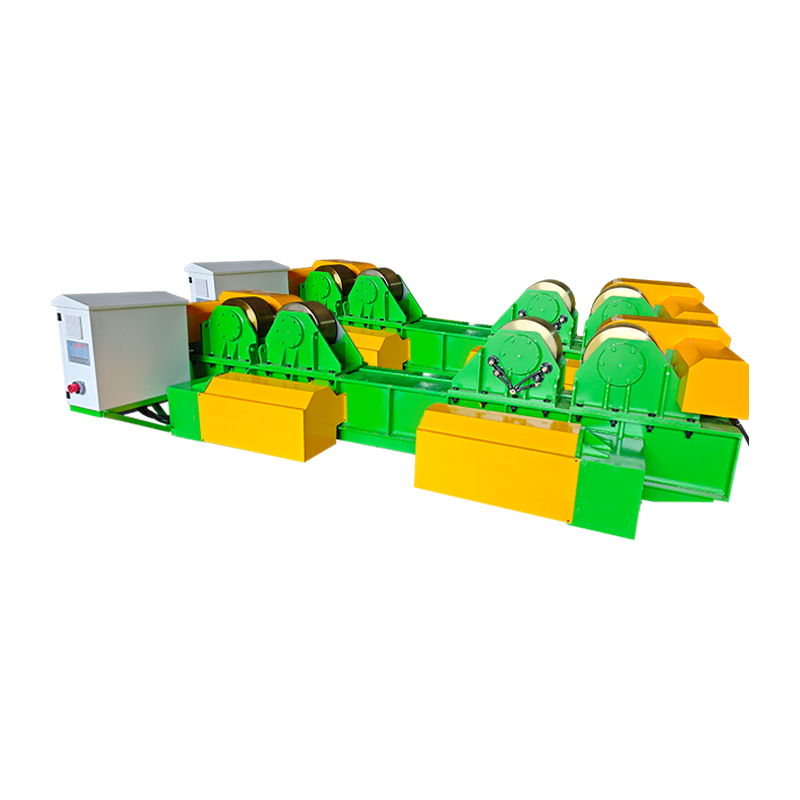
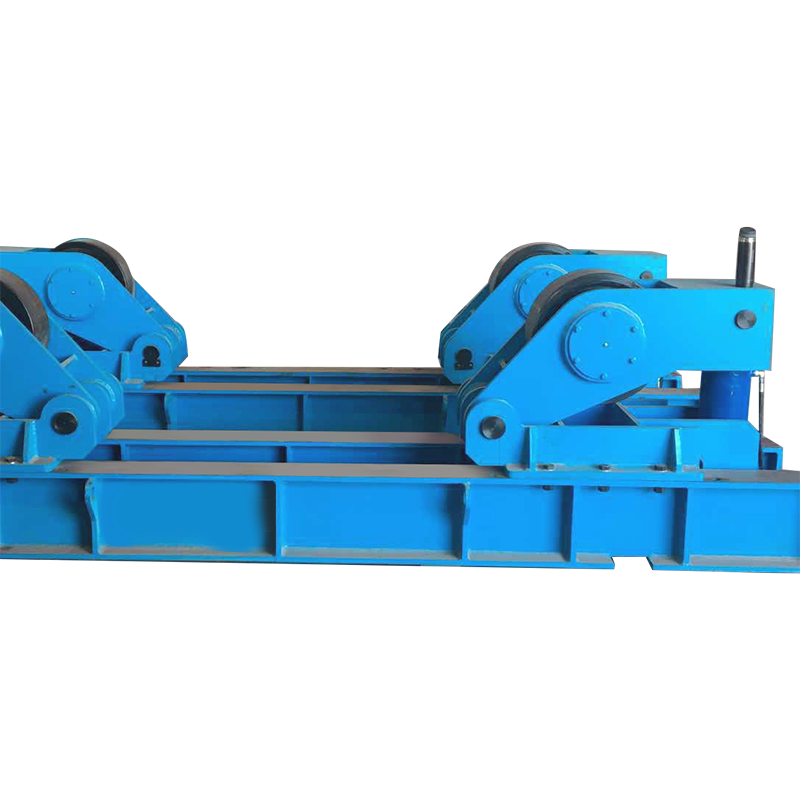
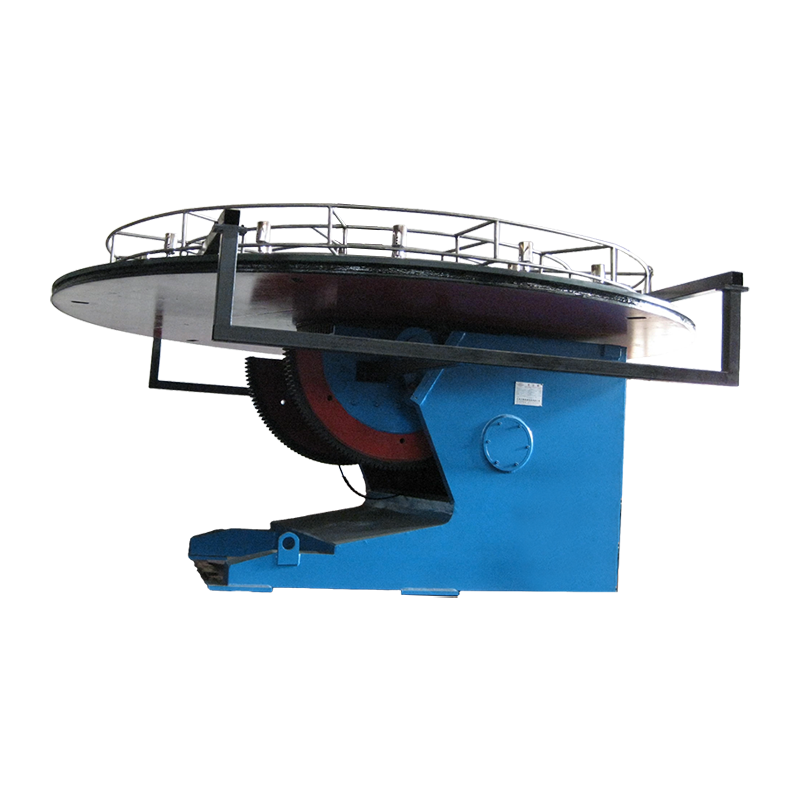
Per i gusci di tubi e serbatoi, un rotatore di saldatura mantiene la parte in rotazione a una velocità costante in modo che l'arco rimanga in posizione piana o orizzontale. Questa coerenza è importante per l'acciaio inossidabile perché i cambiamenti della velocità di viaggio si manifestano come cambiamenti dell'apporto di calore. Per uno sguardo più approfondito all'applicazione, vedere rotatori di saldatura in serbatoi e tubazioni .
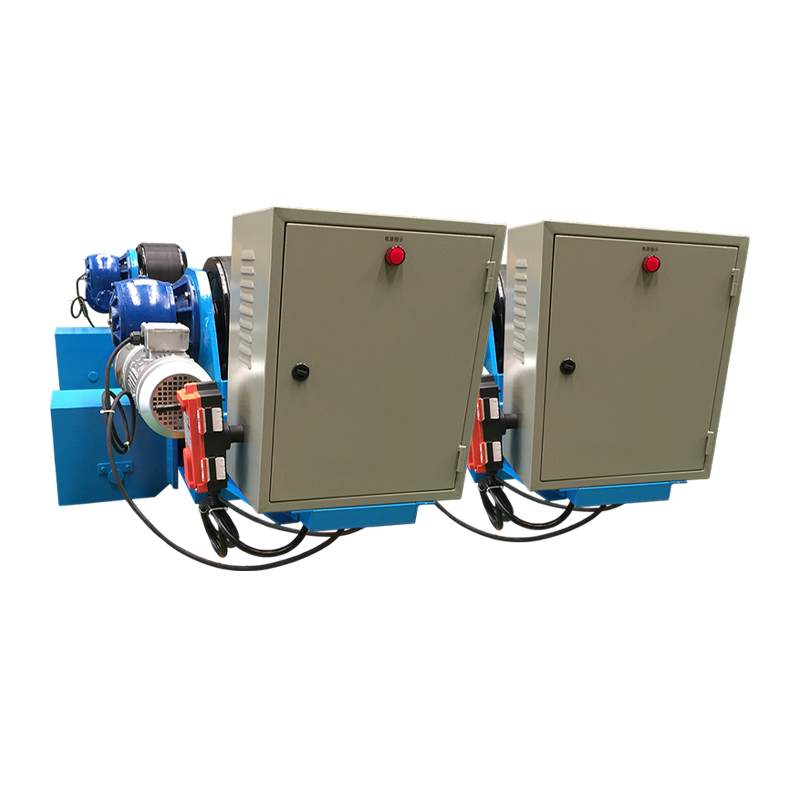 Rotatore di saldatura regolabile 10T con controllo antideriva Rotatore di saldatura regolabile da 10 tonnellate con controllo antideriva basato su sensori per il posizionamento stabile di pezzi cilindrici e oblati durante la saldatura continua. Visualizza il prodotto →
Un rotatore con controllo antideriva è utile su cuciture lunghe dove il guscio cerca di camminare. L'obiettivo non è semplicemente girare la parte, ma mantenere una posizione di saldatura ripetibile mentre l'operatore si concentra sulla lunghezza dell'arco, sulla copertura del gas e sulla velocità di spostamento.
La preparazione e la pulizia determinano la qualità della saldatura
Pulire l'acciaio inossidabile immediatamente prima della saldatura; la contaminazione è la causa principale di porosità, scolorimento e corrosione. Olio, grasso, umidità, vernice, pennarello, adesivo e polvere di acciaio al carbonio possono danneggiare la superficie di saldatura o introdurre porosità.
- Utilizzare una spazzola metallica dedicata; le spazzole in acciaio al carbonio possono lasciare particelle di ferro che arrugginiscono.
- Pulisci il giunto e il filo di apporto con acetone o alcool e lasciali asciugare.
- Rimuovere scaglie di laminazione, ossido e forte tinta dovuta al calore dalla zona di saldatura prima di saldare quando la procedura lo richiede.
- Spurgare il tubo e il tubo con argon quando è necessaria la penetrazione completa e la parte posteriore sarà esposta a un servizio corrosivo.
- Mantenetevi in forma e uniformi; ampi spazi costringono il saldatore ad aggiungere più calore e riempitivo.
Dopo la saldatura, pulire lo scolorimento e la tinta termica quando richiesto dalle specifiche. Il decapaggio e la passivazione ripristinano lo strato passivo su molti manufatti in acciaio inossidabile, soprattutto nel settore alimentare, farmaceutico e marittimo.
Difetti comuni e soluzioni pratiche
La maggior parte dei difetti di saldatura dell'acciaio inossidabile derivano da tre cause: contaminazione, calore eccessivo e perdita di copertura del gas. La correzione è solitamente procedurale piuttosto che una diversa impostazione della macchina.
| Difetto | Probabile causa | Soluzione pratica |
|---|---|---|
| Porosità | Olio, umidità, correnti d'aria, basso flusso di gas, bocchettone sporco | Pulire il giunto, controllare il flusso del gas, schermare l'arco, utilizzare stucco a secco |
| Deformazione | Troppo calore, sequenza irregolare, scarso adattamento | Fissare la parte, utilizzare il backstep o saltare la saldatura, ridurre l'amperaggio |
| Sensibilizzazione | Tempo prolungato nell'intervallo 425–850°C | Minore apporto di calore, controllo della temperatura di interpass, specifica del materiale di grado L |
| Cracking a caldo | Scarso adattamento, elevata restrizione, chimica del riempitivo errata | Utilizzare il riempitivo specificato, migliorare l'adattamento, ridurre la restrizione ove possibile |
| Tinta termica | Esposizione all'ossigeno a temperatura | Migliorare la copertura del gas, spurgare la parte posteriore, pulire e passivare dopo la saldatura |
Quando il posizionamento delle attrezzature ripaga
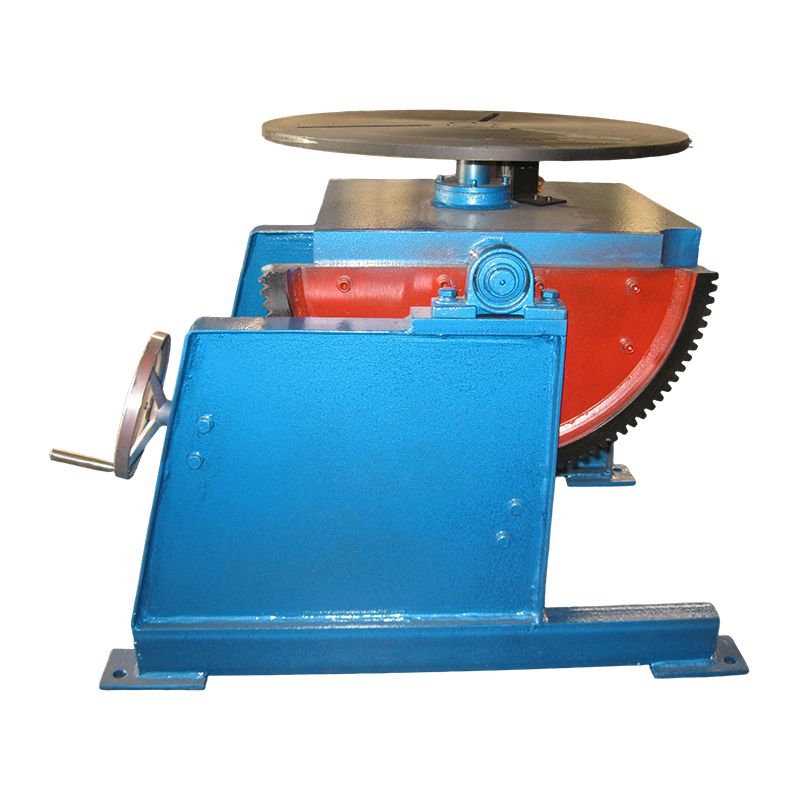
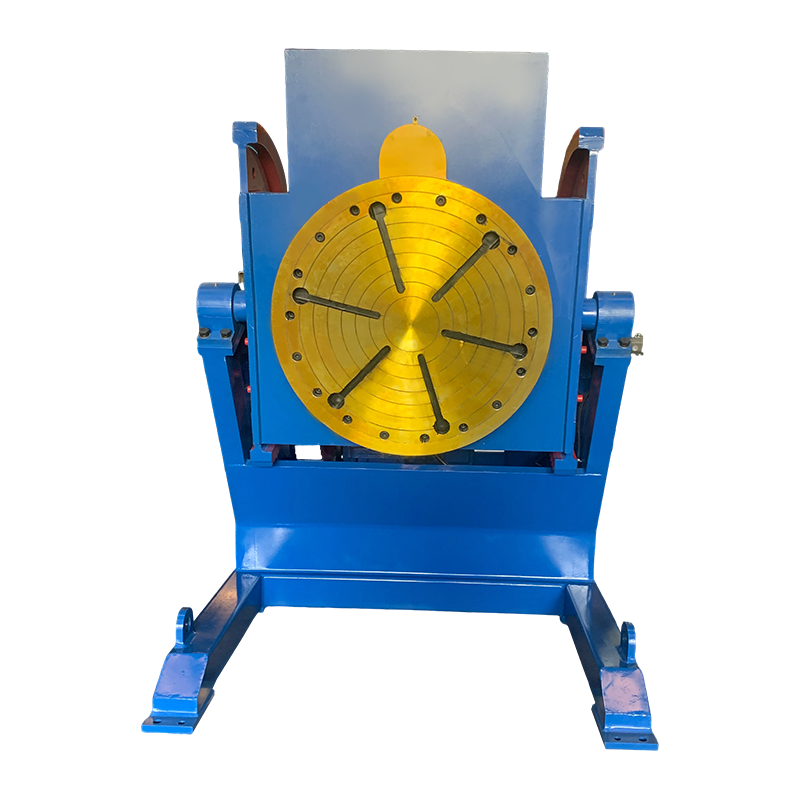
L'attrezzatura di posizionamento è utile quando il lavoro sull'acciaio inossidabile è ripetitivo, pesante o richiede un angolo della torcia costante. Un rotatore fa girare il tubo, i gusci del serbatoio e i cilindri a una velocità controllata. Un posizionatore inclina il pezzo in lavorazione in modo che la saldatura sia piatta o orizzontale, il che è più facile da controllare rispetto alla saldatura verticale o sopratesta.
Per i piccoli assemblaggi in acciaio inossidabile, un posizionatore servocontrollato garantisce una rotazione precisa e un indicizzazione ripetibile. Ciò è utile quando più parti necessitano della stessa sequenza di saldatura e l'operatore deve mantenere un angolo della torcia stabile. Per una panoramica, cfr posizionatori di saldatura ed efficienza di fabbricazione .
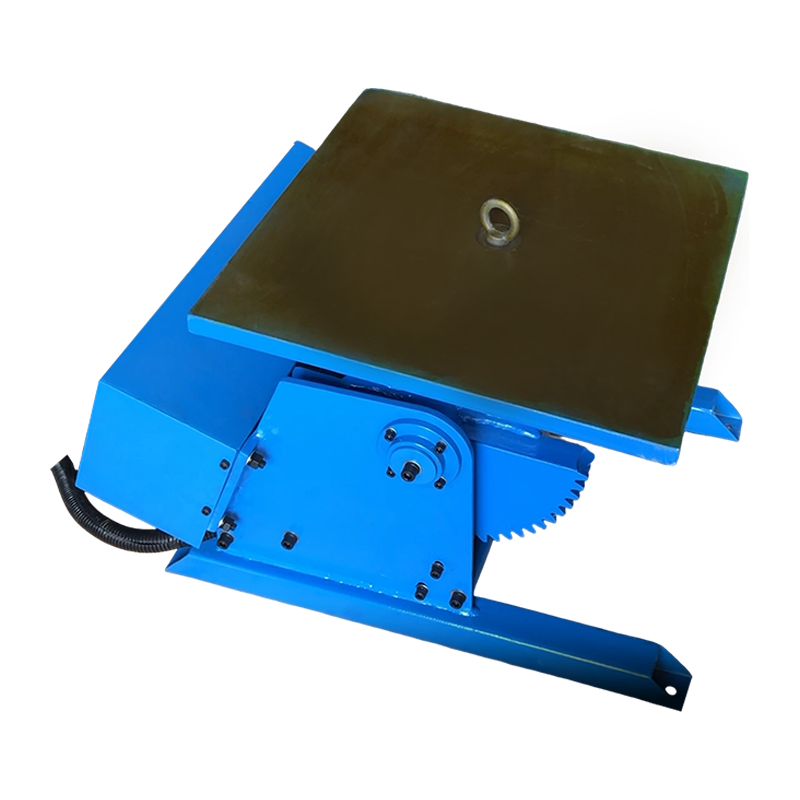 Posizionatore di saldatura da 300 kg con servocomando sales@weldnicefactory.com Visualizza il prodotto →
Per lunghe giunzioni longitudinali su recipienti in acciaio inossidabile, una colonna TIG e un braccio sostengono la torcia mentre il pezzo o il carrello si muovono a una velocità controllata. Ciò è particolarmente utile quando la procedura richiede una lunghezza dell'arco costante e un movimento limitato dell'operatore.
 Supporto per saldatura TIG di colonne e bracci Colonna e braccio TIG per posizionamento, spostamento e oscillazione precisi della torcia su componenti di precisione e a pareti sottili, comprese le giunture dei recipienti in acciaio inossidabile. Visualizza il prodotto →
Domande frequenti
È possibile saldare l'acciaio inossidabile con una saldatrice MIG?
Sì, una saldatrice MIG può saldare l'acciaio inossidabile quando è dotata di filo di apporto inossidabile e di un gas di protezione appropriato ricco di argon. Il filo di acciaio dolce e una miscela di gas ricca di CO2 non forniranno la stessa resistenza alla corrosione, anche se la saldatura sembra accettabile.
È possibile saldare l'acciaio inossidabile con l'acciaio dolce?
Sì, l'acciaio inossidabile può essere saldato all'acciaio dolce, comunemente con riempitivo ER309L e diluizione controllata. Il giunto è pratico per applicazioni strutturali o non critiche, ma potrebbe non eguagliare le prestazioni di corrosione di una saldatura completamente inossidabile.
L'acciaio inossidabile necessita di preriscaldamento?
La maggior parte degli acciai inossidabili austenitici non necessitano di preriscaldamento e generalmente non devono essere surriscaldati. I gradi ferritici e martensitici possono richiedere un trattamento termico di preriscaldamento o post-saldatura a seconda del grado e della procedura, quindi seguire la procedura di saldatura qualificata piuttosto che una regola generale.
Perché la mia saldatura inossidabile arrugginisce?
Una saldatura inossidabile arrugginisce quando lo strato passivo è danneggiato o il deposito è contaminato. Le cause più comuni includono spazzole in acciaio al carbonio, riempitivo in acciaio dolce, scarsa copertura di gas, forte colorazione dovuta al calore, umidità e mancata pulizia o passivazione della saldatura finita.
In pratica, il successo della saldatura dell'acciaio inossidabile si riduce a una piccola serie di controlli: abbinare il riempitivo, mantenere il calore all'interno della procedura, pulire il giunto, proteggere la saldatura con il gas giusto e utilizzare l'attrezzatura di posizionamento quando migliora la consistenza. Il materiale è saldabile, ma premia la pratica disciplinata in officina.