Prima risposta: gli strumenti e le attrezzature per la lavorazione dei metalli che decidono se un lavoro è redditizio sono le macchine che tagliano la lamiera, girano il pezzo e mantengono la torcia in posizione, non gli strumenti nella cassetta degli attrezzi manuale. Per un'officina che costruisce recipienti di 3 m di diametro o travi strutturali di 12 m, ciò significa quattro gruppi: macchine da taglio, attrezzature di bloccaggio e posizionamento dei pezzi (rotatori e posizionatori), automazione della saldatura (sistemi di colonne e bracci, teste di saldatura) e elementi di supporto come smerigliatrici, pinze, strumenti di misurazione, aspirazione dei fumi e DPI.
La fabbricazione del metallo è solitamente definita come quattro operazioni: tagliare il materiale su misura, formarlo mediante laminazione, piegatura o pressatura, unirlo mediante saldatura o imbullonatura e rifinirlo mediante molatura, sabbiatura e verniciatura. Ogni operazione ha il proprio elenco di attrezzature e le priorità cambiano in base alle dimensioni della parte. La lavorazione della lamiera è dominata da cesoie, presse piegatrici e utensili manuali, mentre la fabbricazione pesante di serbatoi, torri, tubi e acciaio strutturale è dominata dalle macchine che gestiscono peso e calore.
Ecco la prova pratica. Il guscio di un serbatoio da 30 tonnellate e 3 metri di diametro saldato orizzontalmente richiede a due saldatori circa un turno per ogni cucitura circonferenziale, perché devono fermarsi, riposizionarsi con una gru e risalire in posizione. Metti lo stesso guscio su un rotatore di saldatura motorizzato con la giuntura tenuta in posizione piatta e gli stessi due saldatori finiranno la giuntura in circa 40 minuti utilizzando la saldatura ad arco sommerso a 500-700 A. Quel singolo cambiamento normalmente vale più dell'acquisto di una seconda saldatrice.
L'attrezzatura da taglio viene prima di tutto: fiamma, plasma o laser?
Il taglio è il primo passo in ogni lavoro di fabbricazione ed è il momento in cui la macchina sbagliata crea il maggior numero di rilavorazioni, perché un bordo tagliato fuori squadra o deformato dal calore non si chiuderà in modo pulito in un giunto di saldatura.
Come confrontare i principali processi di taglio
Le cifre seguenti sono valori tipici del negozio. I numeri esatti dipendono dalla macchina, dal set di gas o ugelli e dalla qualità del materiale.
| Processo | Spessore tipico | Kerf e tolleranza | Dove si adatta |
|---|---|---|---|
| Ossigeno (fiamma) | 6-150 mm e oltre | Kerf 2-4 mm, tolleranza intorno a /-1,5 mm, ampia zona termicamente alterata | Piastra spessa in acciaio al carbonio e profili strutturali; costo più basso per metro superiore a 25 mm |
| Bel plasma | 0,5-50mm | Kerf 1,5-3 mm, tolleranza vicina a /-0,5 mm, leggera bava su alcuni gradi | Negozi in acciaio inox e alluminio, materiali misti, spessore moderato |
| Laser a fibra | 0,5-25 mm, il più sottile è più veloce | Kerf 0,2-0,5 mm, tolleranza vicino a /-0,1 mm, distorsione minima | Staffe, lamiere e nesting stretto dove la produttività conta |
Cosa controllare su una macchina da taglio CNC
- Le dimensioni del tavolo e la lunghezza del binario devono adattarsi al piatto più grande che realisticamente acquisti, più il margine di annidamento.
- Tipo di azionamento: portale con azionamento bifacciale per tavoli larghi; l'azionamento su un solo lato è più economico ma si flette sotto carico.
- Software di controllo e piazzamento: la programmazione offline di solito fa risparmiare più tempo rispetto a una velocità di taglio più elevata.
- Aspirazione fumi e polveri, che tutela l'operatore ed è necessaria nella maggior parte delle officine.
- Ripetibilità: chiedi il valore in mm al metro e verificalo con un campione tagliato anziché con una brochure.
- Opzioni per le quali vale la pena pagare: controllo automatico dell'altezza della torcia, teste di taglio inclinate e taglio a fiamma a doppia torcia per bordi lunghi e diritti.
Bloccaggio e posizionamento: l'attrezzatura che ripaga più velocemente
Se un'officina può permettersi un solo aggiornamento, il posizionamento è solitamente l'investimento migliore rispetto a un altro saldatore, perché il posizionamento cambia la posizione di saldatura da verticale o sopraelevata a piatta, e piatta è dove sono possibili tassi di deposizione elevati.
Rotatori per saldatura: abbinate il set di ruote alla scocca, non solo alla stazza
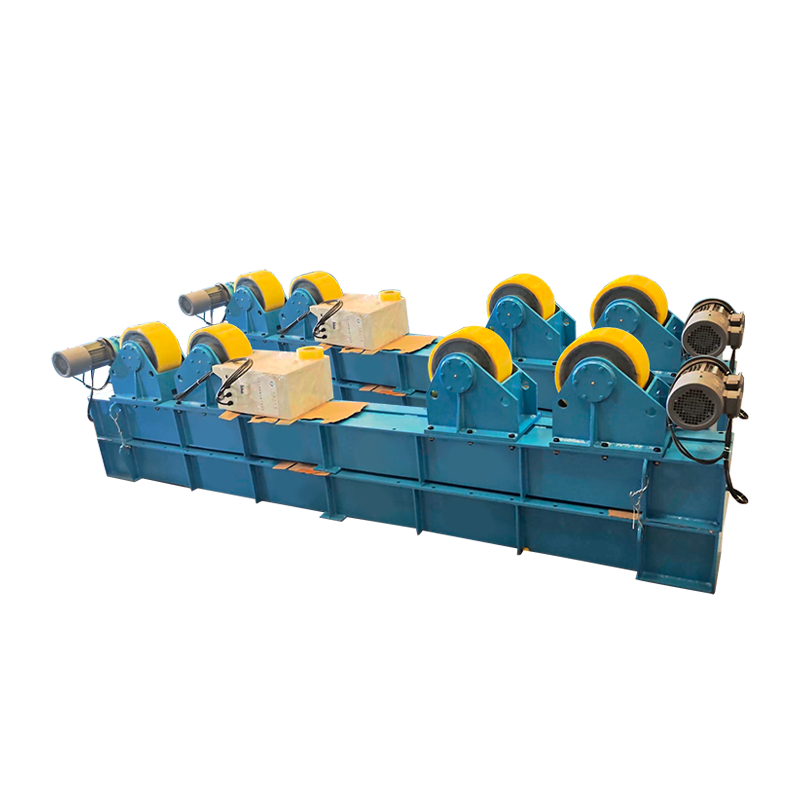
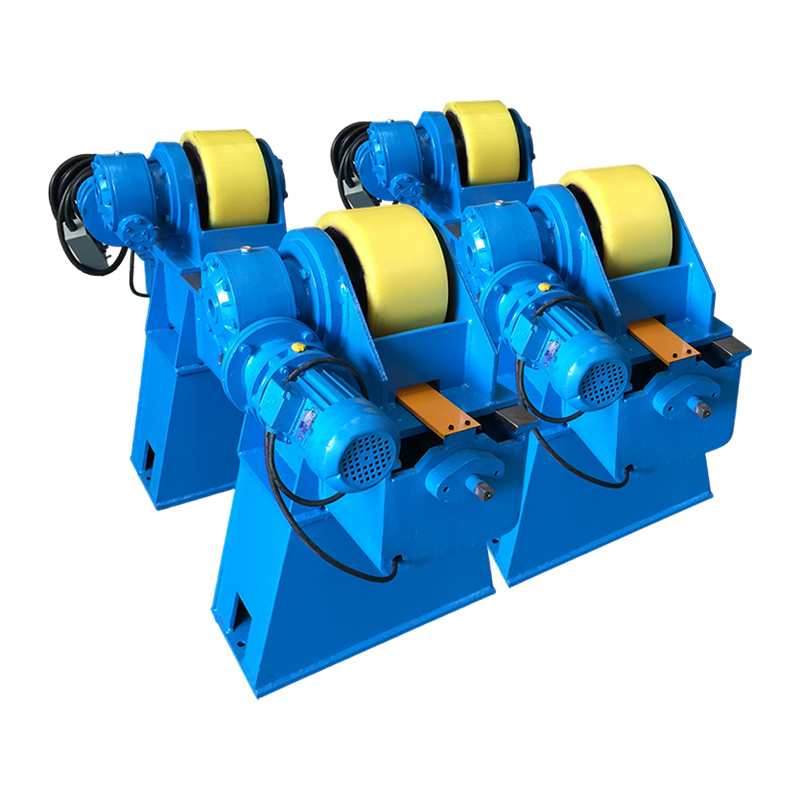
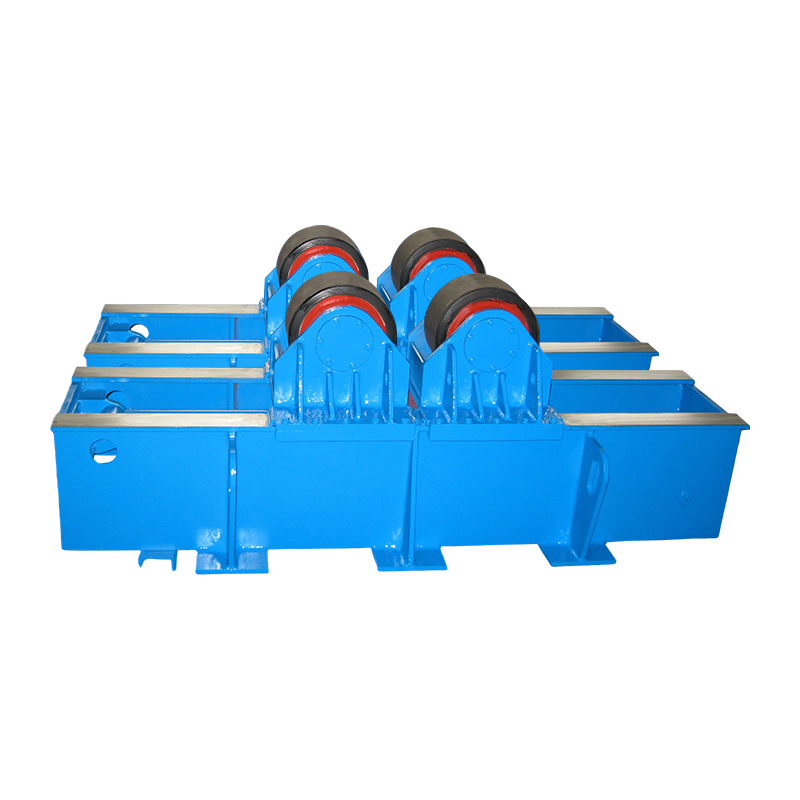
Un rotatore per saldatura, chiamato anche rullo rotante, telaio a rulli o rotatore per tubi, è una coppia di ruote motrici e folli che ruotano un pezzo cilindrico sotto una testa di saldatura o una saldatrice manuale. La capacità di carico è valutata per coppia e deve coprire il pezzo, l'attrezzatura e qualsiasi attrezzatura interna; un set da 100 t non è eccessivo per un guscio da 80 t, perché una cucitura decentrata sposta il carico su una ruota.
- Tipo di ruota: le ruote in poliuretano proteggono le superfici lavorate o verniciate, le ruote in acciaio trasportano i carichi più pesanti.
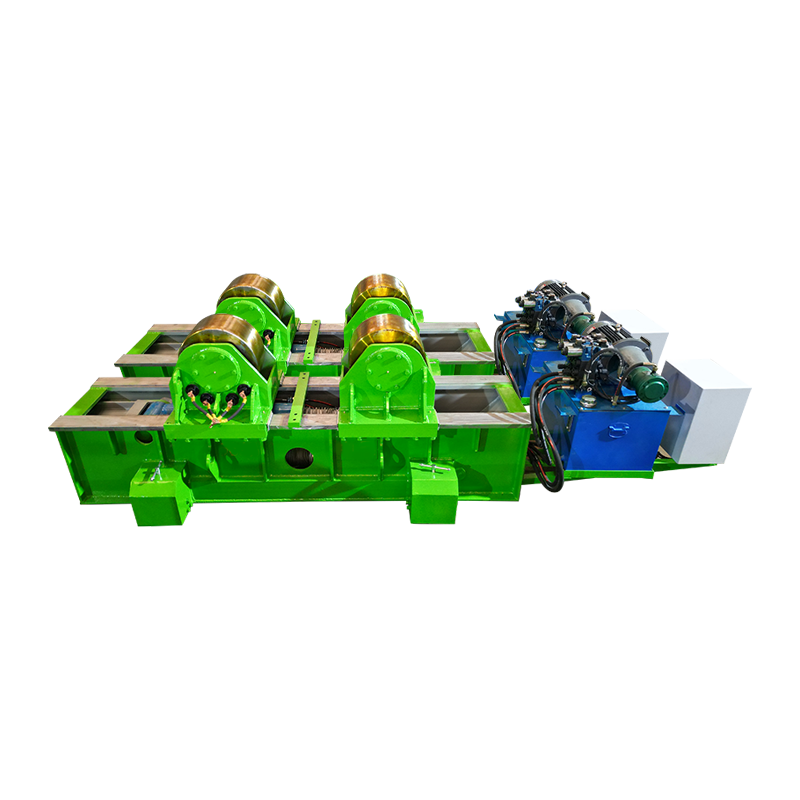
- Configurazione: le unità autoallineanti consentono al pezzo di impostare l'angolo della mola, adatto ai vari diametri; le unità regolabili utilizzano angoli fissi e si adattano alla produzione ripetuta di un diametro; i rotatori di adattamento aggiungono il sollevamento idraulico e la spinta orizzontale per chiudere le cuciture longitudinali sui gusci del serbatoio.
- Gamma di diametri: le macchine sono specificate in base al diametro minimo e massimo del lavoro, quindi controlla che la gamma copra il serbatoio più piccolo così come quello più grande.
- Azionamento e controllo: azionamento a frequenza variabile con comando pensile o a pedale, velocità di rotazione generalmente comprese tra 100 e 1000 mm al minuto, più impulsi per l'allineamento.
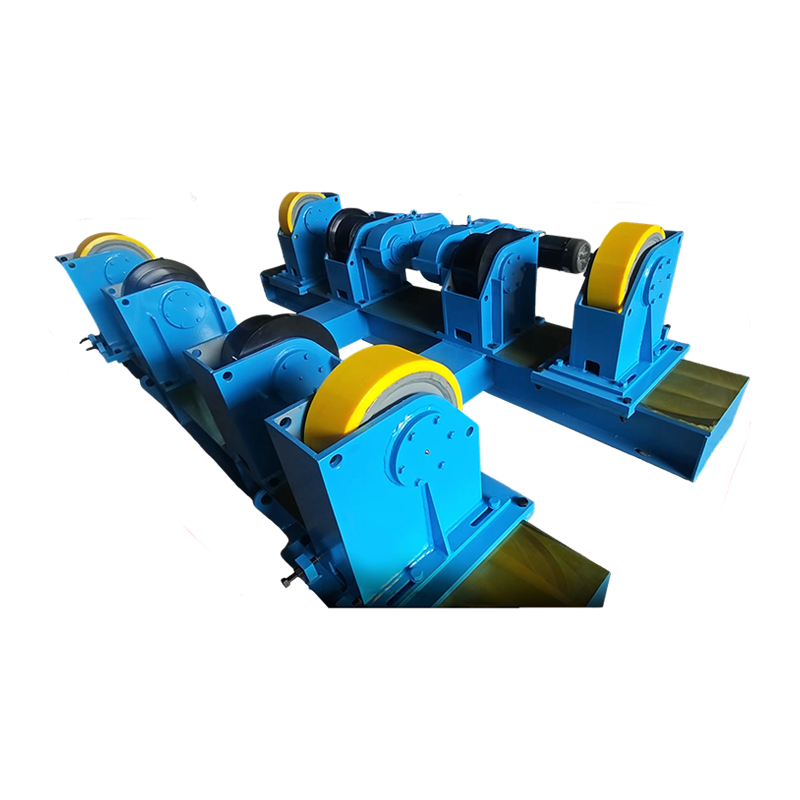
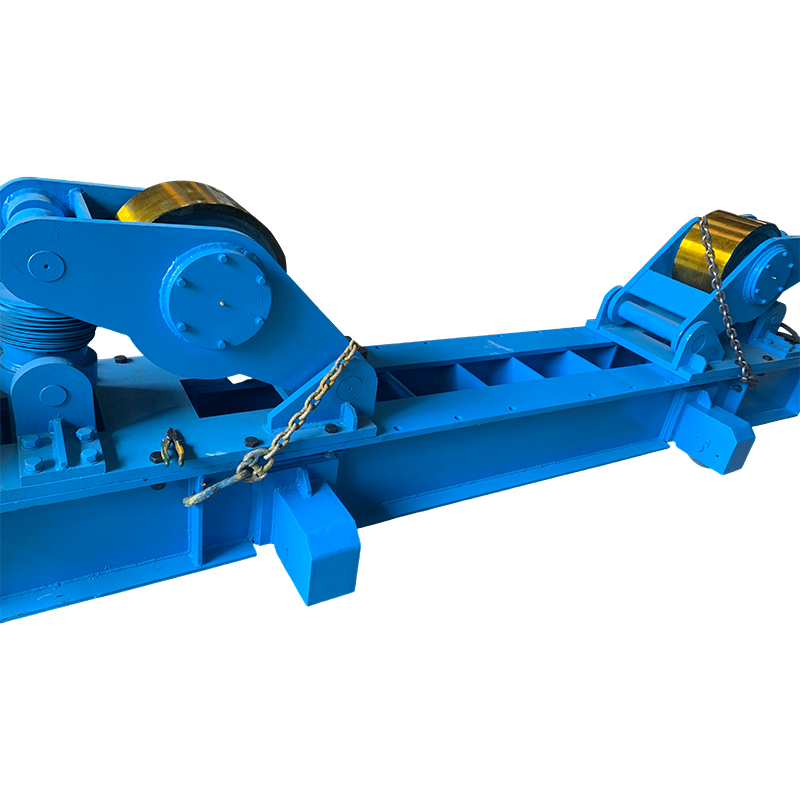 Rotatore per saldatura Fit-Up 100T con movimento orbitale manuale Rotatore di adattamento per carichi pesanti da 100 tonnellate per pezzi cilindrici; movimento manuale della rotaia, distanza centrale regolabile e supporto stabile per saldature continue per navi di grandi dimensioni. Visualizza il prodotto →
Per le navi di grandi dimensioni, un rotatore attrezzato della classe da 100 t con movimento orbitale manuale è un punto di partenza comune e la stessa logica spiega come i rotatori di saldatura trasformano la produzione di serbatoi e tubi metallici in pratica.
Posizionatori di saldatura: coppia ed eccentricità contano più del coefficiente di carico
Un posizionatore di saldatura è specificato dalla coppia, solitamente espressa in kNm, insieme all'eccentricità del carico, non dal solo carico in chilogrammi. Un posizionatore da 3 t con una tavola grande può produrre solo 3-6 kNm di coppia di inclinazione, mentre un pezzo lungo bloccato lontano dal centro della tavola moltiplica la richiesta.
- Carico rispetto alla coppia: chiedi al fornitore di calcolare con la parte reale e il suo baricentro.
- Configurazione: le tavole girevoli convenzionali a colonna singola coprono da 30 kg a decine di tonnellate, le tavole a doppia colonna e a L gestiscono parti sfalsate o allungate e le unità servocontrollate mantengono la posizione con precisione per la saldatura automatizzata.
- Caratteristiche del tavolo: scanalature a T o fori filettati per il serraggio, un centro cavo per cavi e gas e una figura di planarità dichiarata per un assemblaggio preciso.
- Movimento: la rotazione di 360 gradi con inclinazione da 0 a 90 gradi è standard, quindi verificare l'intervallo di velocità per la saldatura rispetto al carico e allo scarico.
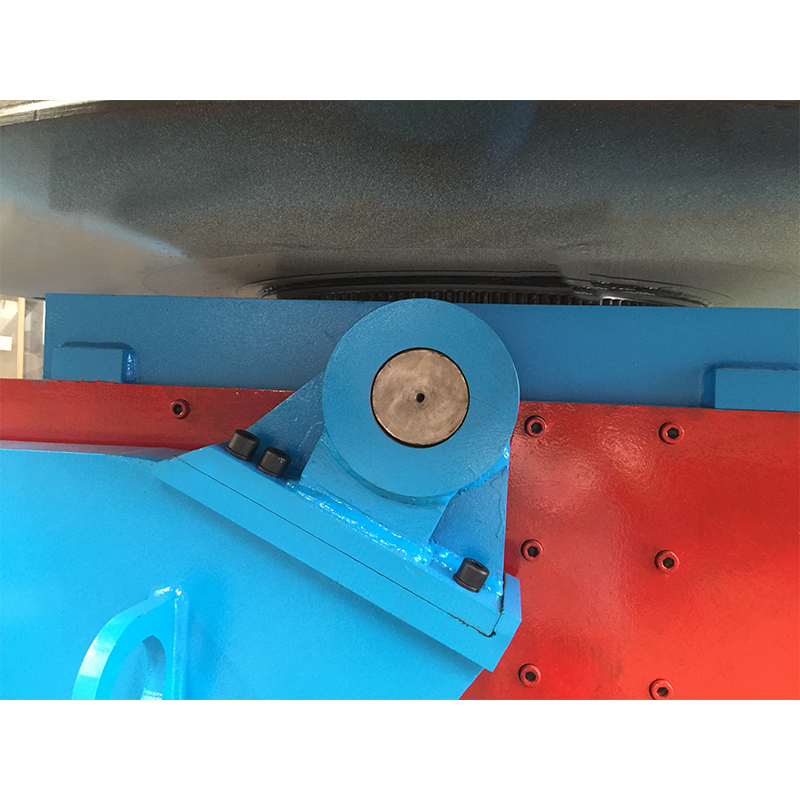 Posizionatore di saldatura convenzionale 5T per pezzi da medi a pesanti Posizionatore convenzionale da cinque tonnellate con inclinazione e rotazione, controllo della velocità a frequenza variabile e molteplici modalità di controllo; adatto ai comuni pezzi industriali, bilanciando capacità e costi. Visualizza il prodotto →
Una piattaforma girevole convenzionale da 5 t con rotazione e inclinazione standard gestirà la maggior parte dei gruppi di telai e staffe di piccole dimensioni; le parti più grandi o scomode di solito si spostano in quelle più ampie gamma di posizionatori di saldatura e tavole girevoli .
Sistemi a Colonna, a Braccio e Saldatura Automatica
Una volta che il pezzo gira in modo affidabile, il collo di bottiglia successivo è la torcia. Un manipolatore di saldatura, spesso chiamato colonna e braccio, sostiene la testa di saldatura, mantiene costante la sporgenza e consente a un operatore di eseguire una cucitura da una stazione di controllo invece di stare sopra l'arco.
SEGA o TIG a colonna e braccio?
- La saldatura ad arco sommerso è adatta all'acciaio al carbonio da circa 6 mm in su, con velocità di deposito di diversi chilogrammi all'ora e un sistema di recupero del flusso.
- TIG è adatto per acciaio inossidabile, alluminio e giunti sottili e di alta qualità; è più lento e necessita di un controllo accurato della lunghezza dell'arco e di un'alimentazione del filo freddo.
- I bracci personalizzati sono specificati in base alla corsa del braccio, all'altezza della colonna, al carrello di traslazione e al tipo di traversa per adattarsi a navi lunghe o layout di baia ristretta.
- Integrazione: i manipolatori vengono comunemente ordinati insieme a un rotatore e a un sistema di controllo condiviso, in modo che la velocità di rotazione e la velocità di saldatura rimangano sincronizzate.
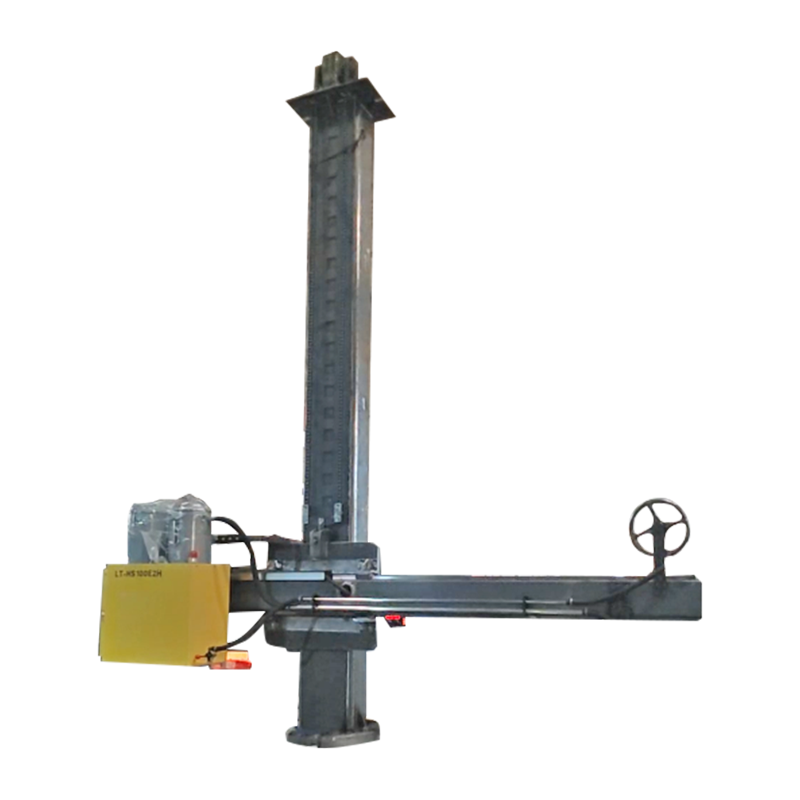 4030 Colonna e braccio personalizzati con movimento orbitale elettrico Colonna e braccio di saldatura personalizzati con movimento orbitale elettrico; parte della famiglia dei manipolatori di saldatura che supportano una testa di saldatura con sporgenza stabile. Visualizza il prodotto →
Strumenti di supporto e materiali di consumo di cui hai ancora bisogno
Le attrezzature strumentali non eliminano la necessità di piccoli oggetti e una pinza mancante ferma un rotatore da 100 t con la stessa efficacia di un disco abrasivo usurato.
- Smerigliatrici angolari con stock di dischi da molatura, da taglio e lamellari per la ravvivatura delle saldature e la preparazione dei bordi.
- Morsetti: morsetti a F, morsetti per bordi, morsetti per allineamento tubi e supporti rinforzati per il montaggio prima della virata.
- Strumenti di misurazione: nastro, riga in acciaio, calibro per saldatura per la lunghezza delle gambe e della gola, livelli e un calibro a corsoio.
- Preparazione della superficie: spazzole metalliche, scrostatori ad aghi e strumenti sgrassanti, poiché la porosità di solito inizia con l'olio e le scaglie di macinazione.
- Aspirazione fumi e DPI: corretta tonalità del casco, guanti, tute, protezioni acustiche ed aspirazione o respiratori per lavori inossidabili e zincati.
Abbinamento dell'attrezzatura al lavoro: una tabella di selezione
La tabella seguente mappa i problemi comuni di fabbricazione con l'attrezzatura che li risolve e con le specifiche che decidono se l'acquisto funziona effettivamente.
| Lavoro o problema | Attrezzatura | Specifica che decide il successo | Gamma tipica |
|---|---|---|---|
| Gusci di serbatoi e recipienti | Rotatore di saldatura allestito con sollevamento idraulico | Carico per coppia, gamma di diametri, larghezza della ruota | 10-1000 t |
| Tubi e recipienti a pressione | Rotatore di saldatura autoallineante o regolabile | Configurazione delle ruote, gamma di velocità, tipo di guida | 1-300 t |
| Piccoli assemblaggi e cornici | Posizionatore di saldatura o tavola rotante | Coppia in kNm, eccentricità, planarità della tavola | 30 kg-50 t |
| Cuciture lunghe sulle navi | Manipolatore a colonna e braccio | Corsa del braccio, corsa della colonna, tipo di testa | Barriere da 3-8 metri |
| Preparazione della piastra | Macchina per taglio a fiamma o plasma CNC | Larghezza di taglio, ripetibilità, software di nesting | 1,5-4 m di larghezza |
Considerazioni sull'acquisto e rischi comuni
Gli errori più costosi nelle apparecchiature di saldatura sono errori di specifica piuttosto che difetti di fabbricazione e di solito sono visibili prima che venga effettuato l'ordine.
- Ciclo di lavoro: l'uso intermittente in officina e la produzione su tre turni sono macchine diverse, quindi chiedere il livello di servizio e la classe di isolamento del motore.
- Coppia ed eccentricità, non solo tonnellaggio: verifica il diagramma di carico con il tuo reale baricentro.
- Tolleranza contro necessità: pagare /-0,1 mm su un tavolo da taglio è sprecato su una lamiera tagliata a fiamma che verrà saldata con uno spazio di 2 mm.
- Pezzi di ricambio e assistenza: ruote, cuscinetti, motori di azionamento, schede di controllo e connettori pendenti devono essere parti standard o chiaramente documentati.
- Certificazioni e documenti: marcatura CE ove richiesta, certificati dei materiali, schemi elettrici e manuale nella lingua del vostro operatore.
- Test di accettazione in fabbrica: far funzionare la macchina con un carico rappresentativo prima della spedizione e registrare la velocità di rotazione, il rumore e l'aumento della temperatura.
- Personalizzazione rispetto allo standard: se solo la gamma di diametri è insolita, una macchina standard modificata è solitamente più economica e più veloce di una macchina completamente personalizzata.
- Installazione e formazione: concordare chi fornisce le fondazioni, l'energia, la messa in servizio e la formazione degli operatori prima di firmare.
Domande frequenti
Qual è la differenza tra un rotatore di saldatura e un posizionatore di saldatura?
Un rotatore di saldatura ruota il pezzo cilindrico attorno al proprio asse, adatto a tubi, fusti e serbatoi. Un posizionatore di saldatura inclina e ruota un pezzo su un tavolo in modo che la saldatura possa essere portata in una posizione comoda, adatta a telai, flange e gruppi fabbricati. I negozi che lavorano sulle navi normalmente hanno bisogno di entrambi.
Di quanta capacità di carico ho bisogno?
Iniziare con il pezzo più pesante, aggiungere attrezzature e fissaggi, aggiungere un margine del 20-30%, quindi controllare il caso di carico eccentrico. La capacità nominale normalmente presuppone un carico centrato su una coppia di ruote piane, quindi una cucitura sfalsata riduce la cifra utilizzabile.
Dovrei scegliere rotatori di saldatura autoallineanti o regolabili?
Le unità autoallineanti sono migliori per diametri misti e lavori vari, le unità regolabili sono migliori dove un diametro viene prodotto ripetutamente ed è importante il contatto prevedibile delle ruote, e le versioni adattate sono la scelta quando anche le giunzioni longitudinali devono essere chiuse e allineate.
È possibile aggiungere apparecchiature di posizionamento in un secondo momento?
Sì, ma prima pianifica le fondamenta e la disposizione della baia. L'installazione di un rotatore da 100 t in una baia progettata per un'unità da 20 t solitamente costa più della macchina stessa e l'accesso con la gru è spesso il vero vincolo.
Quali strumenti di supporto contano di più?
Smerigliatrici, pinze e strumenti di misura. La maggior parte dei problemi di qualità della saldatura sono riconducibili all'installazione, alla pulizia e alla misurazione piuttosto che alla fonte di alimentazione della saldatura.
Iniziare la specifica dal pezzo anziché dal catalogo: misurare la parte più pesante e quella più piccola, decidere in quale posizione di saldatura verrà eseguita ciascuna cucitura e solo allora scegliere le attrezzature di taglio, tornitura e tenuta in grado di fornire quella posizione in modo ripetibile. Sono le macchine che muovono il lavoro a decidere quante ore effettivamente produce un turno.