Base rotante per saldatura regolabile 30T estesa
Il rotatore di saldatura regolabile 30T con base estesa è un dispositivo specializzato per assistere nella saldatura circonferenziale di componenti...
See Details
I produttori di acciaio e gli ingegneri strutturali affrontano una sfida comune: un disegno richiede una larghezza 10x30, ma la profondità effettiva della trave non è di 10 pollici. Oppure un progetto specifica un H 300x300, ma la scheda tecnica del materiale disponibile elenca quattro parametri di spessore distinti. Saper interpretare la dimensione di una trave ad H significa andare oltre la semplice misurazione dell'altezza. È necessario comprendere la convenzione di denominazione, la differenza tra dimensioni nominali ed effettive e il modo in cui le dimensioni della flangia e dell'anima influenzano direttamente la preparazione alla saldatura e la selezione dell'attrezzatura. Questa guida analizza ciascuno di questi strati dal punto di vista della fabbricazione e della preparazione alla saldatura, senza riempitivi e senza dati che non possano essere verificati rispetto ai profili standard.
Una trave H è un elemento strutturale in acciaio la cui sezione trasversale ricorda una lettera maiuscola H. La logica portante è semplice. Le due piastre orizzontali, chiamate flange, sono posizionate per resistere ai momenti flettenti. Il posizionamento della maggior parte dell'acciaio lontano dall'asse neutro aumenta il momento di inerzia della sezione, rendendola altamente efficiente nelle applicazioni con travi. La piastra verticale che collega le flange, l'anima, sopporta le forze di taglio e mantiene le flange allineate. Questa separazione dei ruoli è il motivo per cui lo stesso peso dell'acciaio modellato in un profilo ad H può sostenere un carico significativamente maggiore rispetto a una solida barra rettangolare.
La maggior parte delle travi ad H nelle applicazioni strutturali sono laminate a caldo in acciaio al carbonio. Nel Nord America, la specifica materiale dominante è ASTM A992 per forme a flangia larga, con carico di snervamento minimo di 50 ksi. ASTM A36 viene utilizzato anche, in particolare dove si dà priorità alla saldabilità e alle connessioni standardizzate. I mercati europei e asiatici hanno le proprie qualità, ma il principio metallurgico fondamentale è coerente: la sezione trasversale a forma di H offre il miglior rapporto resistenza/peso per colonne e travi in edifici a più piani, ponti e strutture industriali.
Una designazione come W10x30 è un codice compatto che comunica al produttore tre cose a colpo d'occhio. La lettera definisce la famiglia del profilo, il primo numero indica la profondità nominale in pollici e il secondo numero è il peso in libbre per piede lineare. Ma la profondità nominale è un'approssimazione che funge da etichetta, non da misura. Un W10x30 ha in genere una profondità effettiva di circa 10,47 pollici. Affidarsi al numero nominale per il montaggio senza verificare la dimensione effettiva può causare un disallineamento del giunto su una linea di saldatura.
Le designazioni metriche seguono una logica diversa. Una trave contrassegnata con W 250 x 100 significa una profondità nominale di 250 mm e una larghezza della flangia di 100 mm. Altri standard globali utilizzano una propria abbreviazione. Profili europei utilizzare le serie HEA, HEB e HEM, dove il numero dopo le lettere indica l'altezza nominale in millimetri; Travi ad H giapponesi sono spesso specificati direttamente dall'altezza dell'anima e dalla larghezza della flangia, come H 100x100. L'aspetto fondamentale per chiunque lavori con disegni di acciaio importati è quello di confermare sempre quale standard di denominazione si applica prima di tagliare o impostare una sequenza di saldatura automatizzata. Un "W250" in un contesto metrico non è lo stesso raggio di un W10 in un contesto imperiale, anche se l'aritmetica millimetro per pollice sembra vicina.
Quando un certificato di fabbrica elenca quattro valori dimensionali per un profilo a trave singola, ognuno ha un significato distinto per un produttore. I quattro parametri sono:
Le travi ad H metriche variano comunemente da un'altezza di 100 mm fino a 1000 mm, con larghezze delle ali che variano da circa 100 mm a oltre 300 mm. Per illustrare come questi numeri si raggruppano nell'uso pratico:
| Designazione del profilo | ca. Altezza (mm) | ca. Larghezza (mm) | ca. Spessore nastro (mm) | ca. Spessore flangia (mm) |
|---|---|---|---|---|
| H200x200 | 200 | 200 | 8 | 12 |
| H 300x300 | 300 | 300 | 10 | 15 |
| H400x300 | 400 | 300 | 10 | 16 |
È utile confrontare questi numeri con le forme a W a flangia larga, che tendono ad avere un profilo più snello. Molte forme a W presentano una larghezza della flangia notevolmente inferiore alla profondità della sezione, mentre le travi ad H spesso si avvicinano a una sezione trasversale quadrata dove profondità e larghezza sono uguali o quasi uguali. Questa differenza geometrica non è estetica. La flangia più larga e spessa di una trave ad H fornisce una maggiore capacità assiale, rendendola una scelta comune per colonne e pali portanti. Una forma a W è spesso più efficiente nelle applicazioni di pura piegatura in cui la profondità dell'anima fornisce una leva contro lo stress da flessione. I produttori devono tenere presente che le sezioni più pesanti e spesse richiederanno una gestione più attenta dell'apporto di calore durante la saldatura.
Usare travi ad H, travi a I e travi a W come termini intercambiabili è un'abitudine comune ma costosa nelle officine di fabbricazione. Le differenze dimensionali si traducono in diversi percorsi di carico, diversi dettagli di saldatura e diversi requisiti di movimentazione. Una trave a I, correttamente chiamata a forma di S nello standard americano, ha flange affusolate. La faccia interna della flangia ha un'inclinazione di circa 2:12, il che significa che lo spessore non è costante su tutta la larghezza della flangia. Una trave a W, o trave ad ali larghe, ha superfici parallele delle ali interne ed esterne. Una trave ad H ha anche facce della flangia parallele, ma la larghezza della flangia è generalmente uguale o vicina alla profondità della sezione e lo spessore dell'anima è spesso più pesante rispetto allo spessore della flangia rispetto a una trave a forma di W.
Queste firme dimensionali portano a modelli di applicazione distinti.
Su una lista di taglio o su una mappa di saldatura, chiamare un palo portante HP una trave a I può portare a una preparazione errata dei bordi. La flangia rastremata di una forma a S richiede un angolo di smusso diverso rispetto alla flangia parallela di una forma a W. Specificare la corretta designazione ASTM è un piccolo atto con grandi conseguenze a valle per la qualità dell'adattamento del giunto.
Man mano che la sezione della trave diventa più grande e pesante, il processo di saldatura passa dal semplice lavoro manuale alla gestione termica ingegnerizzata. Una sezione leggera H 150x150 può spesso essere saldata con un raccordo o una scanalatura a penetrazione parziale e un preriscaldamento minimo, a condizione che la temperatura dell'officina e le condizioni del metallo di base soddisfino il codice. Quando la stessa officina tratta una colonna H 400x400 con uno spessore della flangia che si avvicina ai 40 mm, la tecnica di saldatura cambia.
La prima variabile è la preparazione congiunta. Le flange spesse richiedono una smussatura o una scanalatura a J per ottenere la penetrazione completa nella giunzione flangia-flangia o flangia-piastra terminale. Una regola pratica comune nelle officine strutturali: quando la flangia supera circa 20 mm, una scanalatura a smusso singolo diventa quella predefinita a meno che un dettaglio di penetrazione parziale del giunto non sia stato esplicitamente approvato dall'ingegnere. Allo stesso modo, il giunto a T tra anima e flangia in una trave composta beneficia di una scanalatura preparata e, spesso, di un saldatura ad arco sommerso (SAW) procedimento per la cucitura longitudinale lunga.
Diventa obbligatorio il controllo della temperatura di preriscaldo e di interpass. Quanto più spessa è la sezione combinata in una connessione multi-pass, tanto maggiore è l'effetto dissipatore di calore e maggiore è il rischio di fessurazioni indotte dall'idrogeno. Un produttore potrebbe vedere un requisito di preriscaldamento di 150°F per una flangia da 25 mm, che sale a 300°F o più per una flangia da 50 mm, a seconda del carbonio equivalente e del codice di saldatura applicabile.
Il peso della trave introduce una sfida di movimentazione che influisce direttamente sulla qualità della saldatura. Una singola sezione di colonna H 350x350 può superare i 100 kg al metro. Saldare rinforzi o piastre di base su tale sezione senza rotazione meccanica significa saldare fuori posizione, che è più lenta e più soggetta a difetti. Questo è dove a posizionatore di saldatura per un posizionamento preciso del pezzo risolve due problemi contemporaneamente: ruota la trave in modo che il saldatore possa mantenere una posizione piana e abbassata e protegge il pezzo pesante da movimenti accidentali. Per sezioni cilindriche o di serbatoi fissate a strutture con travi ad H, rotatori di saldatura per pezzi cilindrici pesanti fornire rotazione continua e allineamento lineare, mantenendo l'arco nella posizione ottimale 1G.
 Produttori di posizionatori di saldatura convenzionali, azienda Wuxi WeldNice Heavy Industry Technology Co., Ltd è un produttore e azienda cinese di posizionatori di saldatura convenzionali, supporto per la personalizzazione... Visualizza il prodotto →
Anche la sequenza di assemblaggio della trave ad H è importante. In una tipica linea di produzione di travi ad H, l'anima viene prima fissata a una flangia, quindi viene aggiunta la seconda flangia. Se l'anima non è perfettamente perpendicolare o se le flange non sono parallele dopo la fissazione, il successivo processo SAW avrà difficoltà con una lunghezza dell'arco incoerente e una penetrazione variabile. Quanto più grande è la trave, tanto più critico sarà il montaggio iniziale e tanto più pesante sarà il carico sui dispositivi autoallineanti.
Un decollo in acciaio strutturale non può essere completato scegliendo una forma che soddisfi semplicemente un requisito minimo di modulo di sezione sulla carta. La capacità del produttore determina la gamma dimensionale economicamente sostenibile tanto quanto la domanda strutturale. Si applicano tre filtri pratici, in questo ordine.
1. Domanda strutturale. La trave deve resistere al momento flettente, al taglio e al carico assiale applicati, considerando la luce e le condizioni di controvento. Questa è la responsabilità dell'ingegnere. L'output è il modulo di sezione elastica richiesto, il momento di inerzia o l'area della sezione trasversale, che restringe la selezione a una manciata di profili candidati.
2. Vincoli dimensionali. L'altezza del soffitto architettonico sulla trave, gli spazi di collegamento sulla facciata della colonna e l'accesso per il serraggio dei bulloni o la saldatura sul campo eliminano molti profili altrimenti idonei. Una forma a W profonda e stretta può fornire la giusta resistenza ma invadere lo spazio meccanico. È qui che come sezioni di colonna possono essere preferite travi ad H con un rapporto profondità-larghezza più compatto nonostante un peso al metro più elevato.
3. Realtà di fabbricazione e saldatura. Questo è il filtro spesso trascurato in fase di budget. Se la trave selezionata pesa 200 kg/m, l'officina necessita di gru, rotatori e manipolatori dimensionati di conseguenza. Se la flangia ha uno spessore di 50 mm, l'officina necessita di procedure di saldatura certificate per quello spessore e di una capacità SAW sufficiente. La scelta di una trave che supera le capacità di movimentazione o di saldatura dell'officina costringe a costosi subappalti o a pericolose manovre manuali di sezioni pesanti. Nella costruzione di costruzioni in acciaio, un'accurata pianificazione pre-costruzione di tecniche di saldatura nelle costruzioni in acciaio può evitare costosi ritardi prima che venga ordinata una singola trave.
La saldatura manuale di un raggio luminoso corto è un compito che richiede abilità. Saldare una trave ad H lunga 12 metri e profonda 600 mm con giunti a piena penetrazione è un compito ingegneristico che dipende dai macchinari. La dimensione del raggio determina quali strumenti di automazione diventano non negoziabili.
Le giunzioni longitudinali flangia-anima beneficiano di a colonna e braccio di saldatura allestimento abbinato ad un trattore SAW. La colonna fornisce la regolazione verticale per diverse profondità del fascio, mentre il braccio si sposta orizzontalmente, mantenendo la torcia centrata sul giunto. Tentare di saldare la stessa giuntura con una pistola semiautomatica portatile provoca oscillazioni dell'arco, velocità di spostamento incoerente e difetti legati alla fatica su una corsa di 12 metri. Quando questo processo sarà pianificato, sistemi di saldatura automatici e manipolatori di saldatura costituiscono la spina dorsale di un programma di qualità di saldatura ripetibile e documentato.
 Fornitori di manipolatori automatici di saldatura, colonne di saldatura e bracci Wuxi WeldNice Heavy Industry Technology Co., Ltd è fornitore cinese di manipolatori per saldatura e colonna di saldatura all'ingrosso e fattore di braccio... Visualizza il prodotto →
La rotazione della trave tra le passate è un altro requisito basato sulle dimensioni. Un set di rotatori di saldatura autoallineanti consente di ruotare l'intero gruppo della trave in modo che il saldatore possa mantenere il giunto in posizione piana o orizzontale. Più pesante è la trave, più critici saranno l'allineamento del rullo e la coppia motrice. Rotatori di saldatura autoallineanti per la rotazione di travi e tubi adattarsi alle diverse larghezze della trave e mantenere una pressione di contatto costante, prevenendo lo slittamento durante la saldatura.
 Produttori, azienda di rotatori per saldatura autoallineanti personalizzati Wuxi WeldNice Heavy Industry Technology Co., Ltd è un produttore cinese di rotatori per saldatura autoallineanti e un'azienda di rotatori autoallineanti, ... Visualizza il prodotto →
La strategia di produzione cambia con la dimensione del lotto. Un'officina che lavora cinque diverse dimensioni di travi in una settimana necessita di attrezzature flessibili: telai rotanti regolabili, posizionatori con controllo della velocità variabile e bracci a colonna modulari che possono essere riorganizzati rapidamente. Una linea di produzione di travi ad H dedicata, che percorre migliaia di metri con profili della stessa dimensione, può giustificare profondità di attrezzaggio fisse, sistemi di trasporto dedicati e stazioni ad arco sommerso in linea. L'errore comune è acquistare una linea dedicata per lavori a lotti misti o aspettarsi una manipolazione manuale per movimentare travi superiori a un certo tonnellaggio. La soglia in cui il ribaltamento manuale diventa pericoloso e inefficiente è in genere compreso tra 500 e 800 kg di peso del pezzo, che molte sezioni ad H di medie dimensioni possono raggiungere con lunghezze superiori a 3 metri.
La pianificazione delle specifiche dell'attrezzatura di saldatura in concomitanza con la selezione della dimensione finale della trave chiude un ciclo che molti programmi di progetto lasciano aperto fino all'arrivo dell'acciaio nel cantiere. Quando la dimensione della trave è nota, la portata del manipolatore di saldatura, la capacità del rotatore e la potenza in uscita richieste possono essere specificate con precisione anziché congetture. Questo è il momento in cui una forma strutturale diventa un piano di fabbricazione.
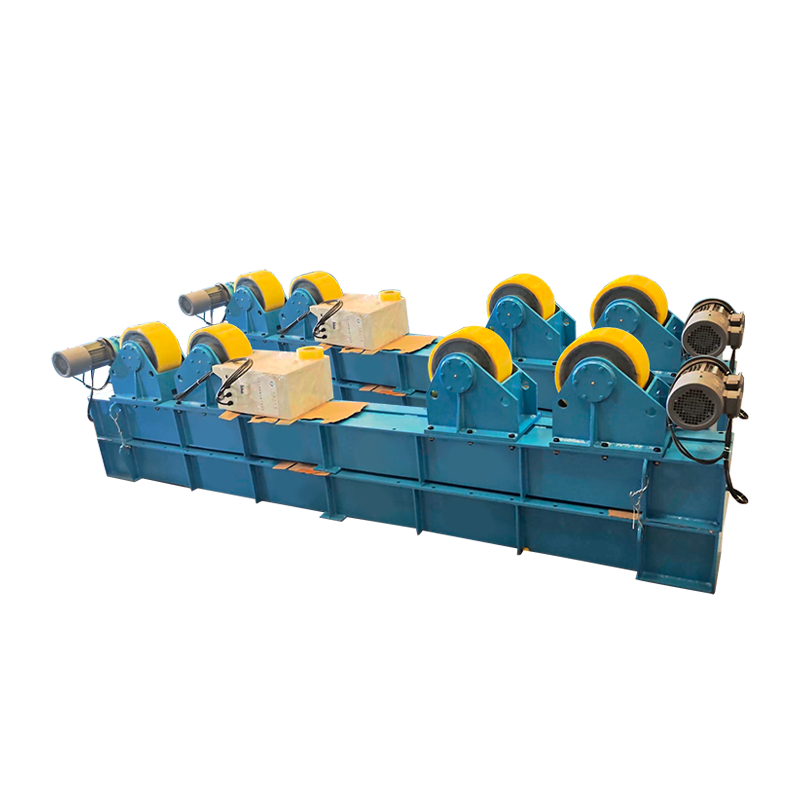
Il rotatore di saldatura regolabile 30T con base estesa è un dispositivo specializzato per assistere nella saldatura circonferenziale di componenti...
See Details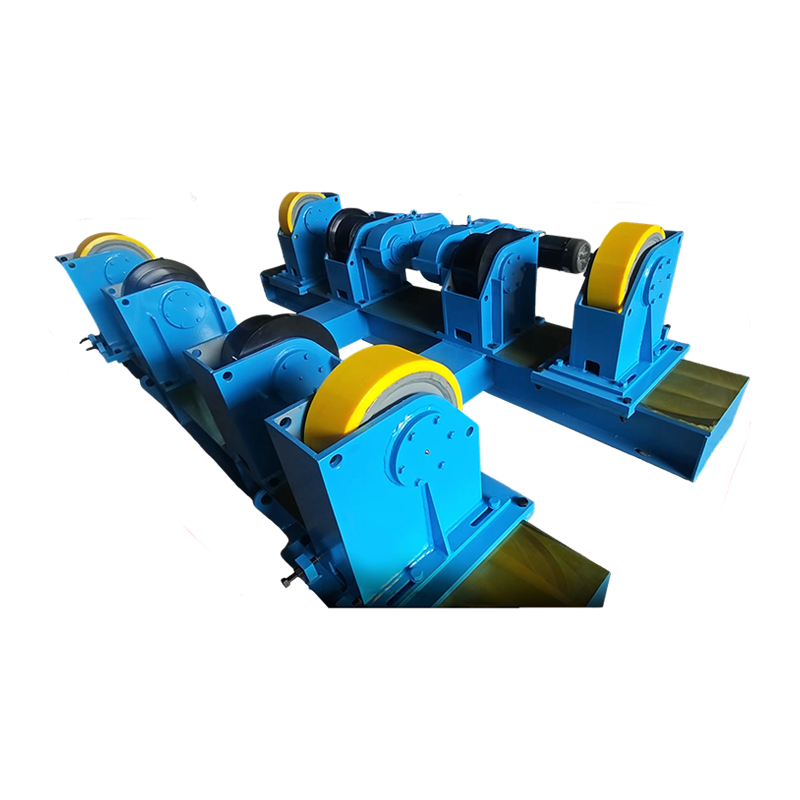
Il rotatore di saldatura regolabile 50T (versione personalizzata) è un'apparecchiatura ausiliaria di saldatura progettata specificamente per l...
See Details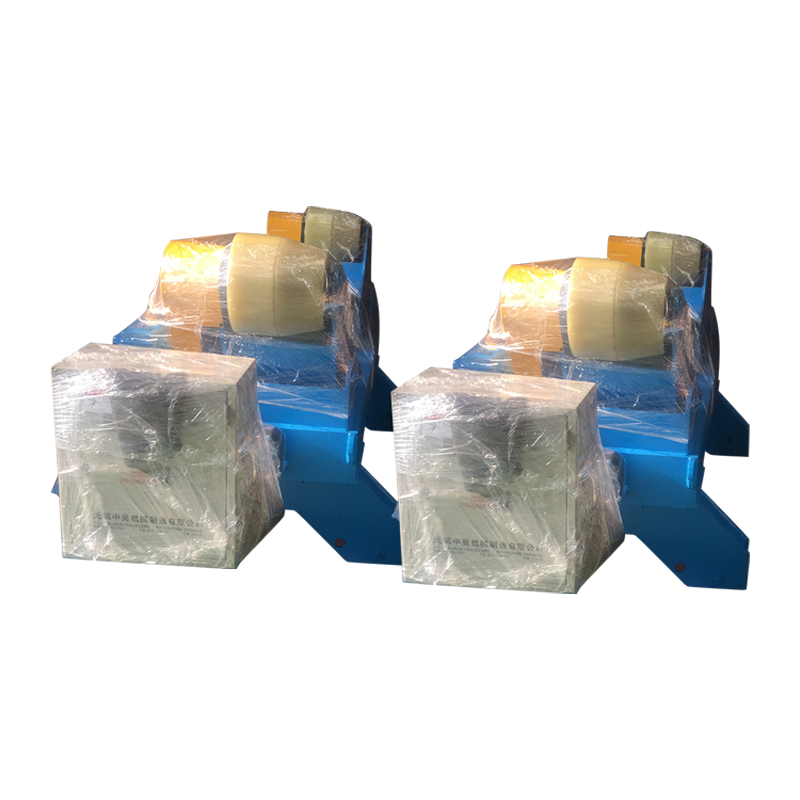
La macchina rotativa per saldatura autoallineante con profilo alare 20T è ampiamente utilizzata in settori quali recipienti a pressione, apparecchi...
See Details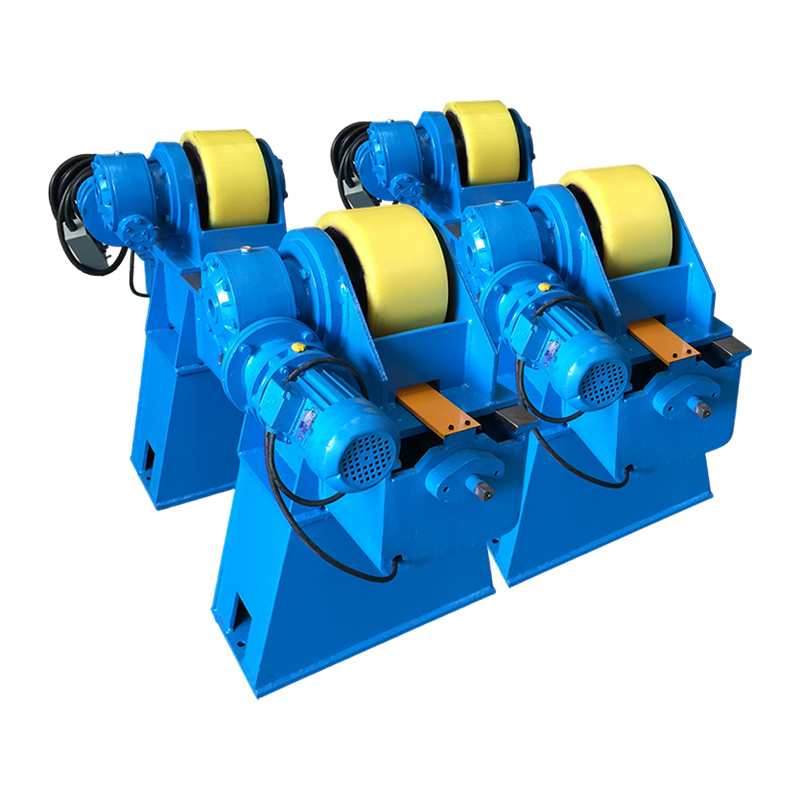
Questo prodotto è dotato di un rotatore di saldatura regolabile con vite da 10 tonnellate, adatto per saldare pezzi entro 10 tonnellate. L'att...
See Details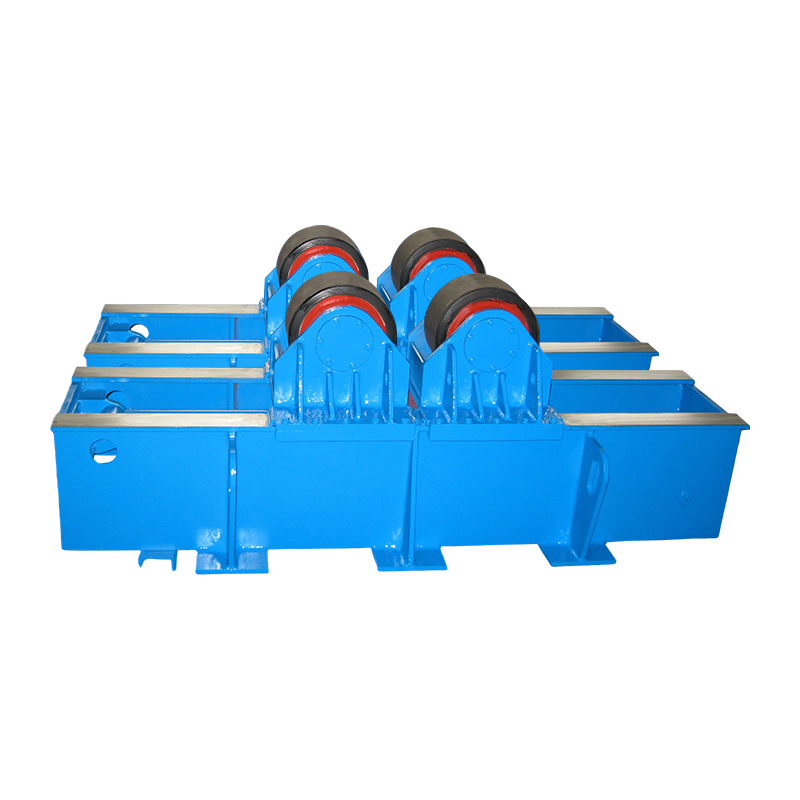
Il rotatore per saldatura Fit Up 40T con spinta orizzontale idraulica ha un carico nominale di 40 tonnellate e si concentra sull'assemblaggio ...
See Details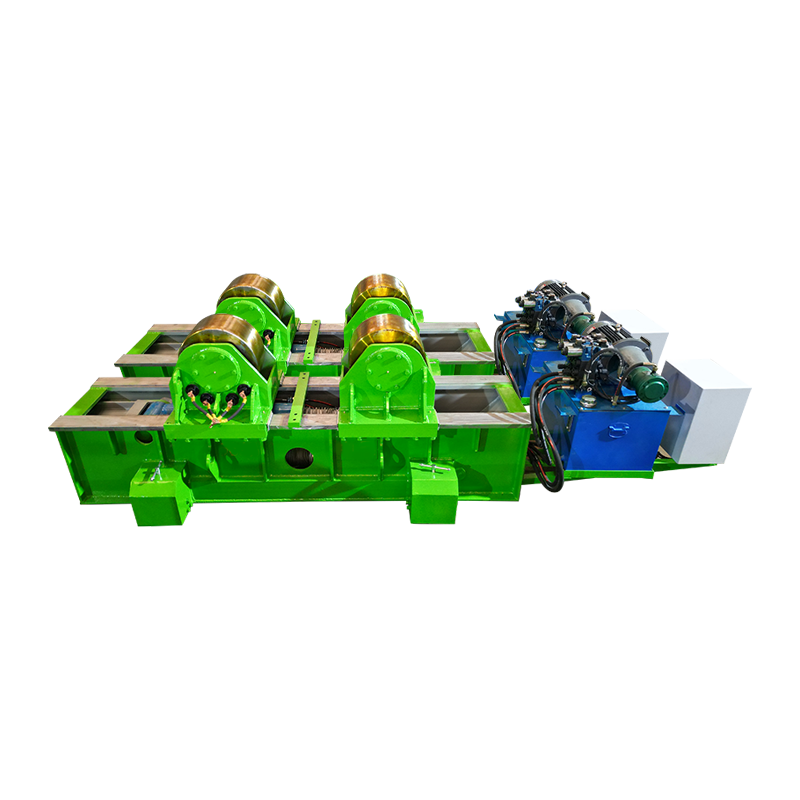
Il rotatore per saldatura Fit Up 80T con spinta orizzontale idraulica e movimento orbitale manuale ha un carico nominale di 80 tonnellate ed è appo...
See DetailsDiritto d'autore 2025 Wuxi WeldNice Heavy Industry Technology Co., Ltd. Tutti i diritti riservati Custom Automatic Welding Equipment Manufacturers
sales@weldnicefactory.com