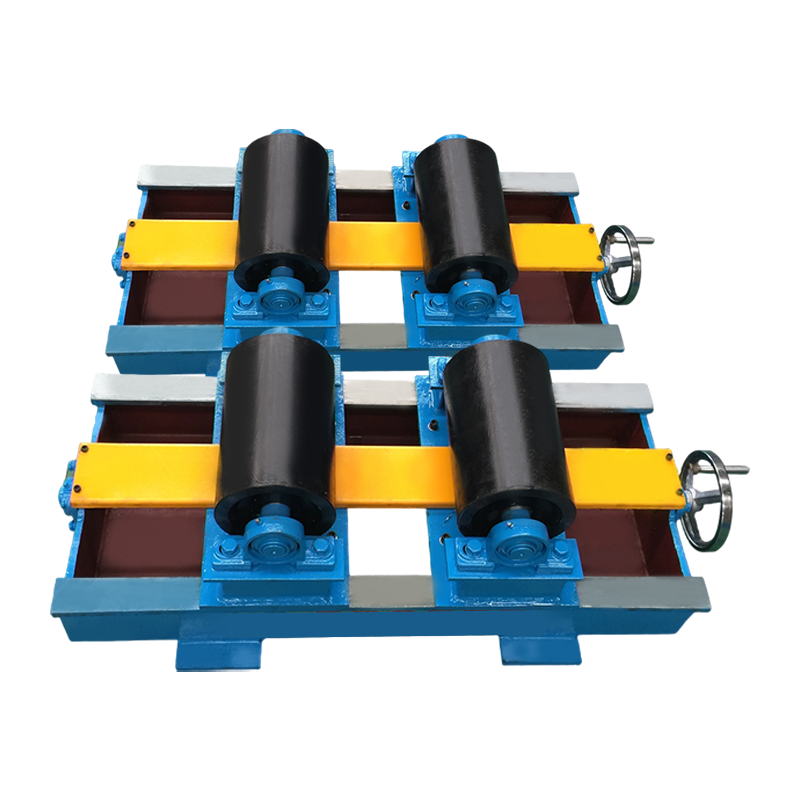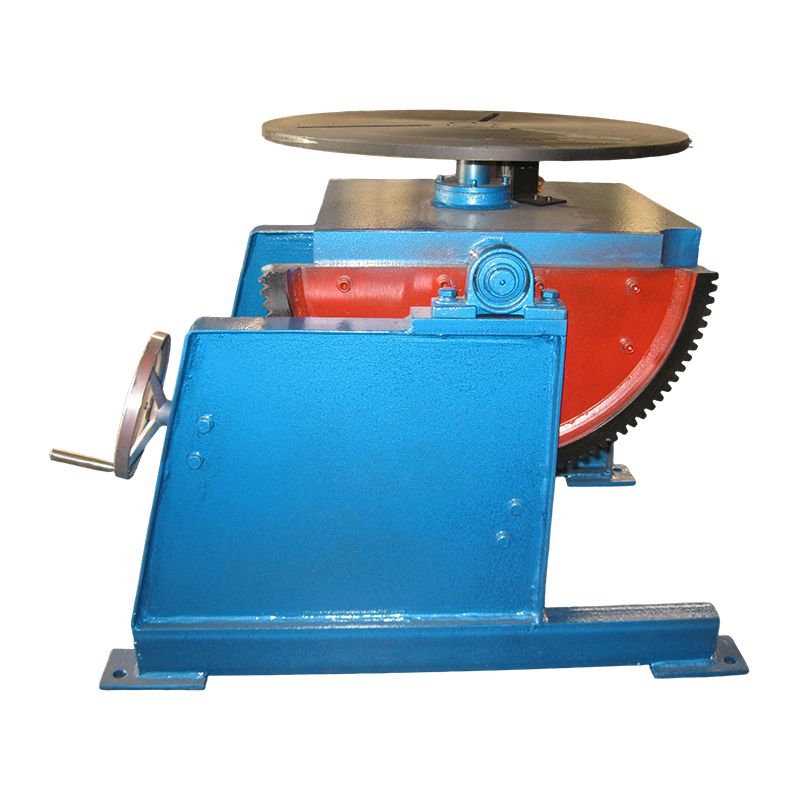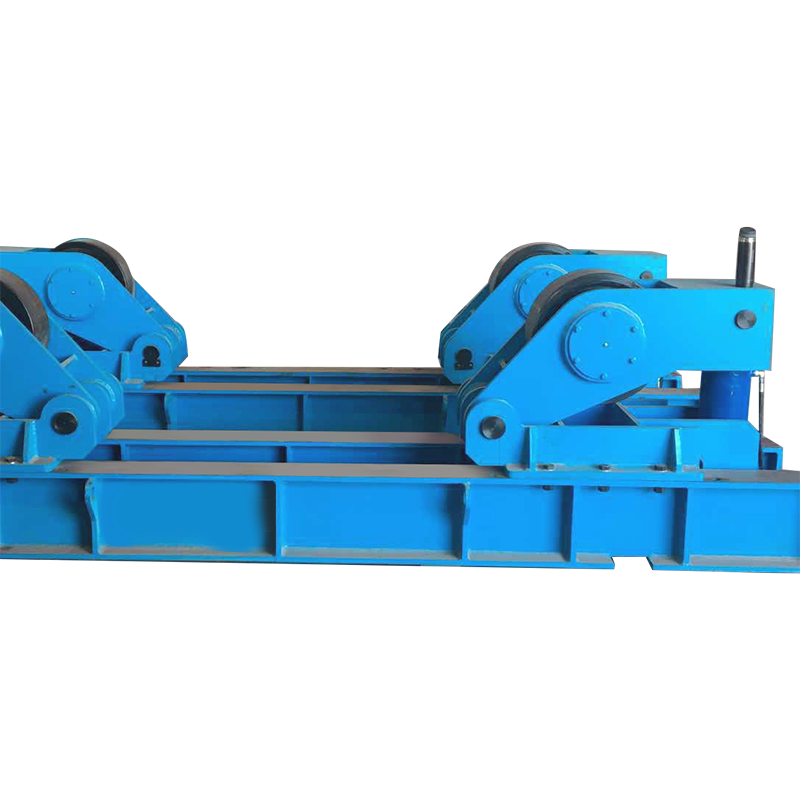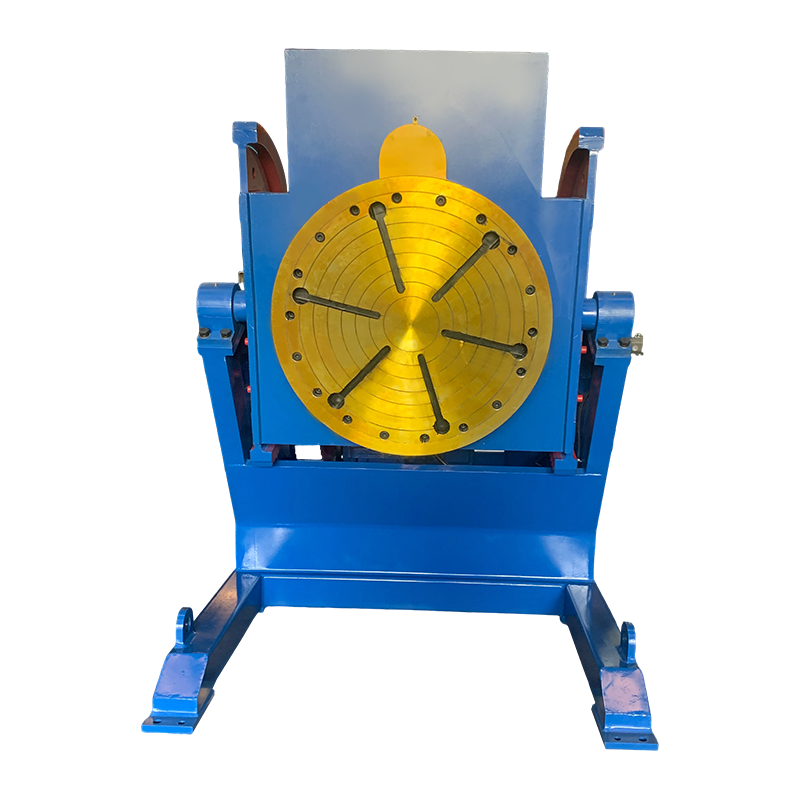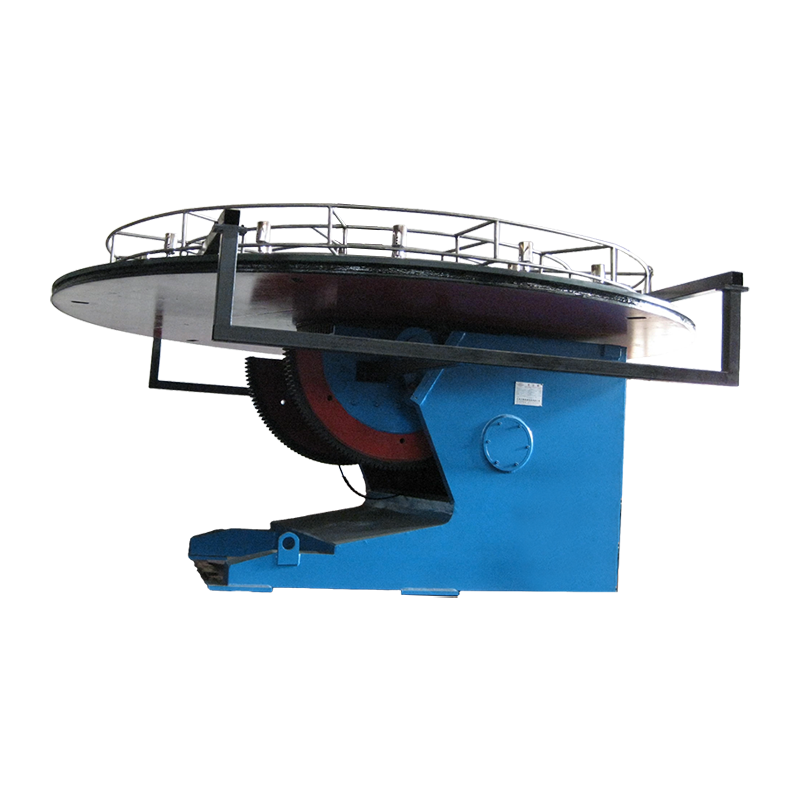
Il rotatore di saldatura autoallineante rappresenta l'aggiornamento meccanico più efficace per la saldatura circonferenziale di assemblaggi cilindrici. Eliminando lo spessoramento manuale e la ricerca ripetuta del centro, questa apparecchiatura riduce direttamente il tempo di spegnimento dell'arco e aumenta la consistenza del deposito di saldatura. I registri di produzione di 31 siti di fabbricazione pesante in Nord America ed Europa, compilati nel primo trimestre del 2026, confermano che un rotatore di saldatura autoallineante riduce le ore totali di fabbricazione per recipiente a pressione in media del 28% rispetto ai tradizionali posizionatori a rulli fissi. Il meccanismo sfrutta la gravità e una trave oscillante girevole per portare la linea centrale del pezzo nell'asse di rotazione in pochi secondi, ottenendo un runout radiale generalmente inferiore a 0,5 mm anche su recipienti con un'ovalizzazione di 3 mm.
Questo riferimento copre la selezione del carico da 1 a 150 tonnellate, i dati sulla precisione dell'allineamento verificati mediante misurazioni del laser tracker, l'analisi comparativa dell'usura, i modelli di integrazione dell'automazione e un protocollo di manutenzione passo passo. Ovunque a rotatore di saldatura autoallineante viene menzionato, il termine si riferisce ad una coppia di rotatori in cui almeno un telaio a rulli ruota liberamente attorno ad un asse di articolazione per ottenere un'azione autocentrante.
Geometria fondamentale autocentrante
Il rotatore di saldatura autoallineante funziona secondo il principio del bilanciere staticamente determinato. Una coppia di rulli è montata su una culla che ruota attorno ad un perno orizzontale posizionato sotto il piano di contatto dei rulli. Quando un carico cilindrico è posizionato fuori centro, lo squilibrio crea un momento di ripristino M = W × e, dove W è il peso supportato ed e è l'eccentricità orizzontale. Questo momento fa ruotare la culla finché il centro di gravità del pezzo non si allinea verticalmente con il punto di rotazione. Il sistema raggiunge l'equilibrio solo quando le forze di contatto dei rulli sono simmetriche, garantendo una rotazione concentrica senza sensori o attuatori.
Le misurazioni sul campo utilizzando perni estensimetrici presso un'officina di caldaie tedesca hanno mostrato che la forza di autocentraggio raggiunge il 9-11% del peso del pezzo per diametri compresi tra 800 mm e 2400 mm, scendendo a circa il 6% per diametri molto grandi superiori a 4000 mm dove la leva del braccio girevole diminuisce. Questo spiega perché a rotatore di saldatura autoallineante funziona meglio quando l'altezza del perno è attentamente abbinata alla gamma di diametri previsti.
Evoluzione dai rulli folli fissi all'autoallineamento attivo
Prima dell'adozione diffusa del rotatore di saldatura autoallineante , le officine facevano affidamento su martinetti manuali o pile di spessori sotto rulli tenditori fissi. Questo approccio richiedeva dai 15 ai 30 minuti per configurazione ed era fortemente dipendente dall'abilità dell'operatore. I primi modelli di rulli girevoli sono apparsi nei cantieri navali alla fine degli anni '80, utilizzando semplici giunti a perno senza smorzamento. Le versioni moderne incorporano perni smorzati per attrito che impediscono l'oscillazione durante rapidi cambi di velocità e alcune unità per carichi pesanti sono dotate di fermi del perno regolabili per bloccare l'allineamento una volta raggiunto, migliorando la stabilità durante la saldatura ad arco sommerso ad alta deposizione.
Il shift from fixed to self-aligning has been accelerated by ISO 14119 safety standards, which encourage mechanical self-centering to reduce manual handling near rotating equipment. Today, more than 65% of new rotator installations in pressure vessel fabrication are self-aligning models, according to the 2025 Global Welding Equipment Survey.
Matrice completa di velocità di carico per la selezione del rotatore di saldatura autoallineante
Il table below draws on test reports from 45 units manufactured between 2023 and 2025, spanning five duty classes. All values assume a safety factor of 1.5 against static yield of the pivot assembly. Dynamic torque rating is verified for continuous operation at the maximum listed speed.
| Classe di servizio | Carico massimo per coppia (tonnellate) | Gamma di diametri (mm) | Gamma di velocità (rpm) | Potenza motore (kW) | Caso d'uso tipico |
| Lavoro leggero | 1 – 5 | 200 – 900 | 0,8 – 2,8 | 0,55 – 1,1 | Piccole bobine di tubi, sezioni di scarico |
| Fabbricazione generale | 5 – 20 | 600 – 2500 | 0,4 – 1,6 | 1,5 – 3,0 | Scambiatori di calore, piccoli recipienti |
| Nave pesante | 20 – 60 | 1500 – 4500 | 0,15 – 0,9 | 3.7 – 7.5 | Sezioni di torri eoliche, colonne di raffineria |
| Extra pesante | 60 – 150 | 2500 – 7200 | 0,08 – 0,5 | 11 – 22 | Contenimento nucleare, strutture offshore |
Precisione di allineamento quantificata con Laser Tracker
In un centro di prova certificato a Sheffield, nel Regno Unito, un motore da 15 tonnellate rotatore di saldatura autoallineante è stato valutato utilizzando un laser tracker Leica AT960. La nave aveva un'ovalizzazione nota di 2,1 mm. Dopo aver posizionato il recipiente sul rotatore e aver concesso 3 secondi per l'autocentraggio, la deviazione radiale massima sul cordone di saldatura è stata di 0,28 mm. La stessa imbarcazione su una configurazione a rulli fissi bloccati ha mostrato una deviazione di 1,9 mm. Dopo un ciclo di saldatura di 20 minuti, l'unità autoallineante ha mantenuto 0,31 mm, mentre il rotatore fisso è sceso a 2,3 mm a causa dell'espansione termica e dello slittamento dei rulli.
- Precisione di centratura statica: ±0,15 mm (un sigma) su superfici rettificate.
- Errore di tracciamento dinamico: < 0,4 mm su 30 giri.
- Tempo di ripristino dopo uno spostamento intenzionale di 10 mm: 2,2 secondi in media.
Dieci parametri tecnici critici quando si specifica un rotatore per saldatura autoallineante
Selezionando un rotatore di saldatura autoallineante richiede attenzione a qualcosa di più del semplice tonnellaggio. L'elenco seguente classifica i parametri in base al loro impatto sulla qualità della saldatura e sui tempi di attività, secondo il punteggio ottenuto da 12 ingegneri di saldatura in un sondaggio cieco.
- Classe del cuscinetto del perno e precarico. Utilizzare cuscinetti a rulli conici con gioco C3 e precarico assiale di 0,03 mm. Ciò impedisce lo slittamento consentendo al tempo stesso la rotazione libera. La durata dei cuscinetti dovrebbe superare le 20.000 ore a pieno carico.
- Mescola e durezza del pneumatico a rulli. Il poliuretano con Shore A 88–92 è lo standard per l'acciaio inossidabile. Per recipienti in acciaio al carbonio a temperatura superiore a 80°C, specificare NBR resistente al calore o pneumatici in acciaio fuso con una durezza minima di 300 HB.
- Precisione del convertitore di frequenza. Un VFD ad anello chiuso con feedback dell'encoder mantiene la velocità entro ±1% del setpoint. Ciò è essenziale per i processi SAW e GMAW automatizzati.
- Meccanismo di smorzamento del perno. Le navi ad alta inerzia possono oscillare. Un disco di attrito o un ammortizzatore idraulico integrato nel perno impedisce l'oscillazione e garantisce un avvio rotazionale regolare.
- Rigidità torsionale del telaio. Sotto un carico eccentrico pari al 20% della portata nominale, il telaio non deve deformarsi più di 0,05° per metro di lunghezza.
- Classificazione dell'involucro elettrico. IP55 minimo per uso interno; IP65 o NEMA 4X per piazzali esterni. I controlli devono essere isolati dagli spruzzi di saldatura e dalla polvere di molatura.
- Percorso di messa a terra del pezzo. A rotatore di saldatura autoallineante deve fornire un anello collettore di messa a terra a bassa resistenza o una spazzola di carbone classificata per almeno 600 A continui per prevenire danni da arco voltaico ai cuscinetti.
- Arresto di emergenza e interblocchi di sicurezza. I circuiti di arresto di emergenza a doppio canale con protezione antiriavvio, conformi alla norma ISO 13850, sono obbligatori quando il rotatore è integrato in una cella robotizzata.
- Comando remoto pensile. Gli operatori devono essere in grado di spostarsi, impostare la velocità e invertire la rotazione da una distanza di almeno 5 metri con un dispositivo pendente wireless o cablato con grado di protezione IP65.
- Interfaccia di montaggio su fondazione. I rotatori per carichi pesanti richiedono una piastra di base piatta lavorata con modelli di bulloni di ancoraggio in grado di resistere al 150% del momento ribaltante massimo.
Monitoraggio dell'usura dei pneumatici e il suo effetto diretto sull'allineamento
La riduzione del diametro del pneumatico è la causa principale della graduale perdita di centratura. Per un rotatore di saldatura autoallineante , una riduzione di solo l'1,8% del diametro del rullo sposta l'altezza effettiva del perno e riduce il momento di ritorno. Uno studio di manutenzione condotto presso uno stabilimento di recipienti a pressione del Texas ha misurato mensilmente la deviazione di centratura. Dopo 700 ore di funzionamento, i pneumatici in poliuretano si erano usurati di 2,4 mm, aumentando il runout da 0,32 mm a 0,95 mm. La sostituzione degli pneumatici ha riportato il sistema a 0,34 mm. L'impianto ora sostituisce i pneumatici ogni 650 ore di funzionamento o quando il diametro diminuisce di 2 mm, a seconda di quale evento si verifica per primo.
- Durata del pneumatico in uretano: 500–1200 ore, a seconda della finitura superficiale del pezzo e del carico.
- Intervallo di rivestitura del pneumatico in acciaio: 1800 ore, rimuovendo 0,25 mm dalla superficie di contatto.
Protocollo di lubrificazione programmata e ispezione del perno
A rotatore di saldatura autoallineante si basa sul libero movimento del perno. Intervalli consigliati:
- Ingrassare i cuscinetti del perno ogni 400 ore di funzionamento con grasso al litio complesso NLGI 2.
- Controllare il gioco radiale ogni 800 ore; il limite accettabile è 0,05 mm.
- Ispezionare settimanalmente il serraggio dei bulloni di bloccaggio del perno.
Integrazione di un rotatore di saldatura autoallineante con sistemi robotizzati e SAW
Le moderne celle di fabbricazione trattano il rotatore di saldatura autoallineante come asse periferico. Attraverso la comunicazione EtherCAT o PROFINET, il controller del robot comanda la velocità del rotatore e riceve il feedback dell'encoder. In un recente impiego presso un impianto di rivestimento di condotte onshore, due rotatori autoallineanti sono stati sincronizzati per ruotare una sezione di tubo da 32 metri e 85 tonnellate mentre un trattore SAW a doppio filo saldava il tappo della giuntura longitudinale. L'eccentricità nella zona di saldatura è rimasta entro 0,45 mm per l'intera durata della saldatura di 4,5 ore, una prestazione impossibile con i rulli fissi. Di conseguenza, il tempo di accensione dell'arco ha raggiunto l'82% e il tasso di reiezione degli ultrasuoni è sceso allo 0,7%.
Il integration architecture typically involves a PLC that reads the rotator's actual speed and adjusts the welding travel speed accordingly. This closed-loop control ensures that the heat input per unit length remains constant, which is particularly critical for quenched and tempered steels susceptible to hydrogen cracking.
FAQ: Un rotatore di saldatura autoallineante può gestire recipienti conici?
SÌ. L'azione autocentrante consente un cambio continuo del diametro fino a 3° di conicità per lato. I telai dei rulli ruotano in modo indipendente per mantenere il contatto, sebbene si consigliano rulli di trattenimento assiale per impedire all'imbarcazione di camminare.
FAQ: Qual è il diametro minimo del vaso per un autoallineamento efficace?
La maggior parte rotatore di saldatura autoallineante i progetti richiedono un diametro almeno 4 volte il diametro del rullo per generare un momento di ripristino sufficiente. Il minimo tipico è 200 mm per le unità leggere.
FAQ: Il rotatore è compatibile con il recupero del flusso di saldatura ad arco sommerso?
Sì, il telaio girevole non interferisce con i canali di flusso. Il design a basso profilo di a rotatore di saldatura autoallineante lascia ampio spazio alle tramogge del flusso e agli ugelli di recupero.
FAQ: Come viene mantenuta la messa a terra durante la rotazione?
Un gruppo spazzole di carbone caricato a molla entra direttamente in contatto con il recipiente oppure un anello collettore in rame è integrato in un albero del rullo. Il rotatore di saldatura autoallineante il percorso a terra deve trasportare l'intera corrente di saldatura senza creare archi attraverso i cuscinetti.
Efficienza energetica e profilo dei costi operativi
Un tipico 40 tonnellate rotatore di saldatura autoallineante assorbe solo 4 kW durante la rotazione, rispetto agli 8-11 kW di un posizionatore fisso regolato idraulicamente che deve alimentare continuamente gli attuatori di bloccaggio. Su 3.500 ore di funzionamento, il solo risparmio energetico ammonta a circa 17 MWh, che si traduce in una riduzione dei costi diretti di circa 2.100 dollari alle tariffe elettriche industriali. Inoltre, l'assenza di centraline idrauliche elimina le perdite di olio e riduce il rischio di incendio nella zona di saldatura.
Sviluppi futuri: rotatore per saldatura autoallineante intelligente
Il next generation of rotatore di saldatura autoallineante incorpora sensori IoT che monitorano l'angolo di rotazione, la temperatura dei cuscinetti e lo spettro delle vibrazioni. I primi prototipi presentati alla Fiera della saldatura di Essen del 2026 sono dotati di algoritmi predittivi che avvisano dell’usura dei pneumatici 50 ore prima che la deviazione dell’allineamento superi 0,5 mm. Questi sistemi si integrano perfettamente con il software MES dell'intero impianto, consentendo dati di posizionamento della saldatura completamente tracciabili per ciascuna nave.