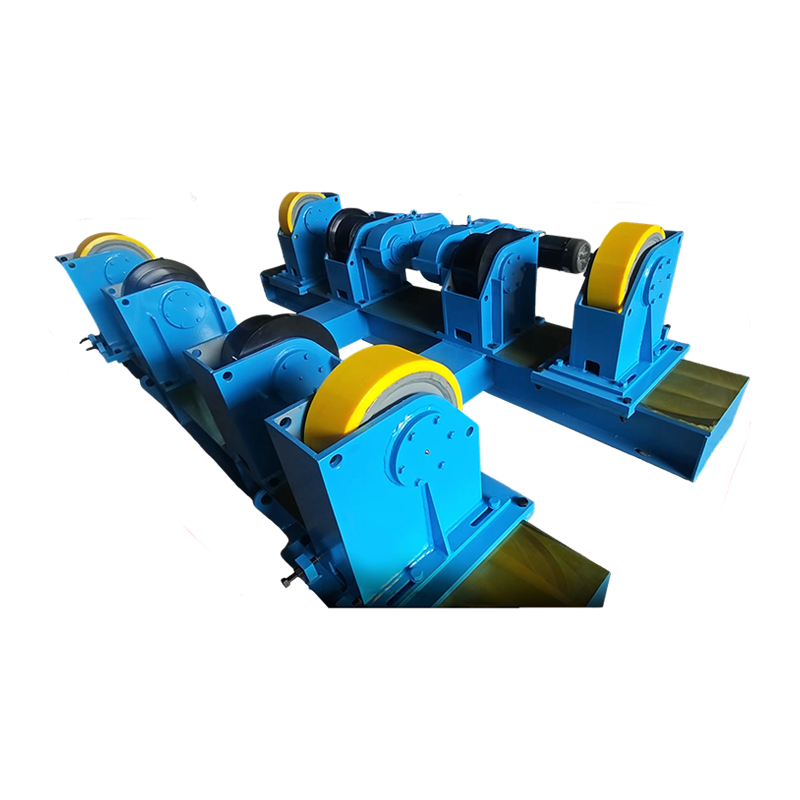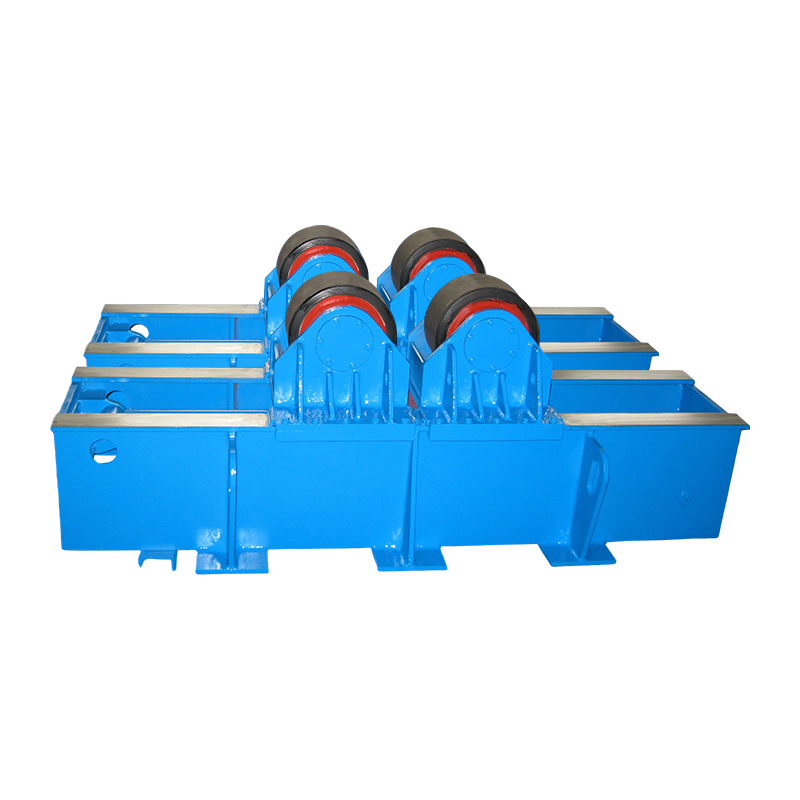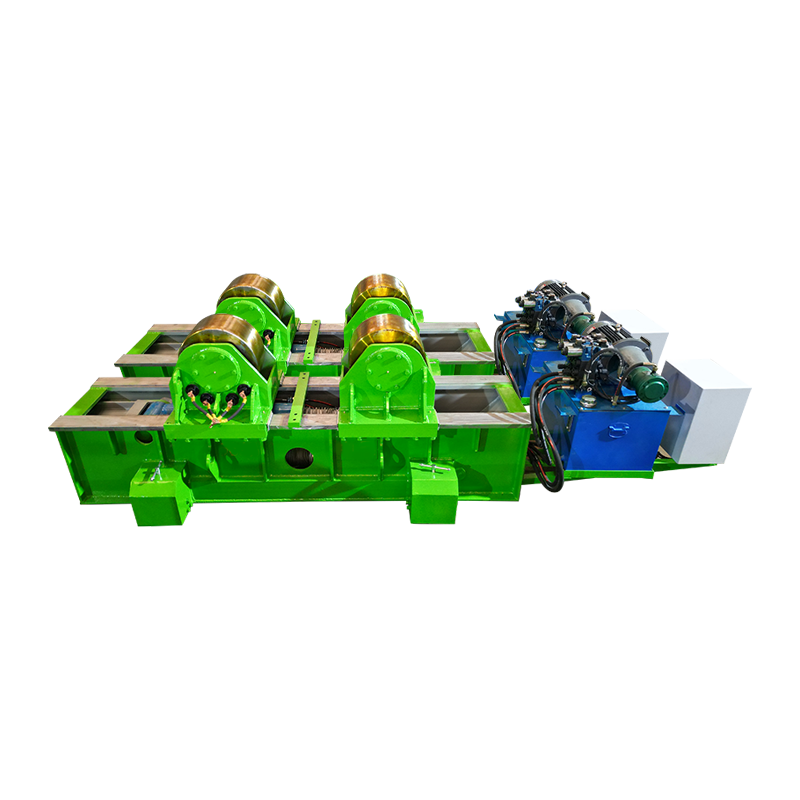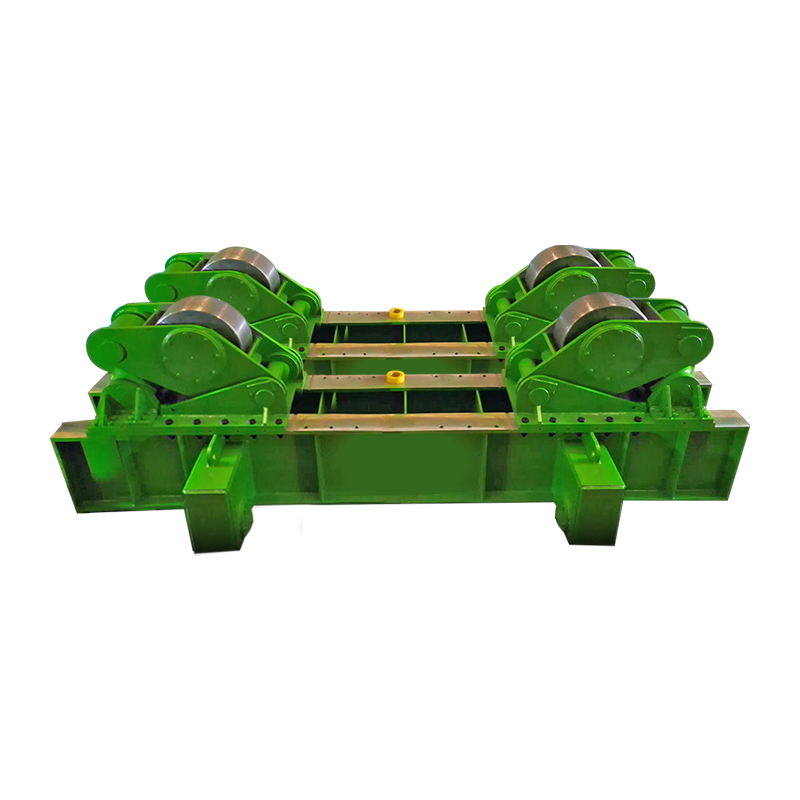
A rotatore per saldatura tubi gira i pezzi cilindrici sotto la torcia di saldatura, mantenendo automaticamente la velocità di traslazione ideale per ogni passata. Secondo un sondaggio sulla produttività del 2023 condotto dalla Fabricators & Manufacturers Association, questo singolo aggiornamento può aumentare il tempo di accensione dell’arco da meno del 20% a oltre il 60% e aumentare i tassi di deposito fino al 300%. Le officine che adottano la rotazione motorizzata segnalano costantemente meno difetti, meno rilavorazioni e un rapido ritorno sull'investimento.
Ottieni velocità e uniformità con un rotatore per la saldatura di tubi
L'utilizzo di un rotatore per la saldatura di tubi riduce i tempi di ciclo automatizzando la rotazione, consentendo saldature continue a più passaggi senza riposizionamento dell'operatore. Nella laminazione manuale dei tubi, un saldatore spesso si ferma ogni pochi minuti per riposizionare il pezzo, frammentando l'arco e riducendo il tempo di saldatura effettivo. I dati del Welding Handbook dell’American Welding Society indicano che la tornitura manuale in genere limita il tempo di accensione dell’arco al 15-25% delle ore del turno. Quando a rotatore per saldatura tubi subentra, il tempo di attivazione dell'arco supera regolarmente il 60%, il che significa che viene depositato più metallo di saldatura per turno senza aumentare le ore di manodopera.
L’impatto sulla velocità di viaggio è altrettanto misurabile. Un giunto standard per tubi schedula 40 da 12 pollici che richiede 35 minuti di laminazione manuale può essere completato in circa 12 minuti con un rotatore impostato su 250 mm/min. In una settimana di produzione su doppio turno, questa differenza si traduce in centinaia di giunti completati aggiuntivi. Queste cifre sono in linea con il rapporto di benchmarking 2023 della Fabricators & Manufacturers Association, che ha rilevato che i negozi di navi di medie dimensioni che utilizzano rotatori di saldatura miglioramento dell'efficacia complessiva delle apparecchiature del 28% entro il primo trimestre di implementazione.
Capacità di carico e diametro del tubo corrispondenti: un confronto diretto
La valutazione del carico utile determina direttamente quali lavori può gestire un rotatore e il superamento di questo limite porta alla combustione del motore o ad un'eccessiva eccentricità radiale. Ogni rotatore per saldatura tubi è progettato attorno a una gamma di peso e un diametro specifici. Un'unità da 1 tonnellata può gestire tubi da 2 a 12 pollici, mentre un set da 20 tonnellate può gestire recipienti di diametro superiore a 60 pollici. La scelta di un rotatore con almeno il 25% di capacità in eccesso rispetto al pezzo più pesante pianificato prolunga la durata utile e preserva la precisione di rotazione.
| Capacità di carico (tonnellate) | Intervallo tipico di diametro del tubo (pollici) | Potenza motore (kW) | Velocità di rotazione massima (pollici/min) |
|---|---|---|---|
| 1 | 2 – 12 | 0.37 | 190 |
| 3 | 4 – 24 | 0.75 | 250 |
| 5 | 6-36 | 1.1 | 300 |
| 10 | 12-48 | 2.2 | 380 |
| 20 | 24-72 | 3.7 | 450 |
A rotatore per saldatura tubi valutato per 5 tonnellate, può gestire un tubo da 36 pollici con uno spessore di parete di 0,5 pollici, a condizione che il peso del pezzo non superi 10.000 libbre. Il superamento del limite di carico provoca lo slittamento tra i rulli di comando e la superficie del tubo, con conseguente velocità di rotazione irregolare e difetti di saldatura come profili di cordoni sfalsati. Molti produttori mantengono un'unità da 1 tonnellata per tubazioni di piccolo diametro e un set separato da 10 tonnellate per i recipienti a pressione per evitare il sovraccarico.
Rotatori autoallineanti e convenzionali: quale design si adatta al tuo flusso di lavoro
I rotatori autoallineanti compensano automaticamente le variazioni di diametro, riducendo i tempi di impostazione fino al 50% nella produzione a lotti misti. Un convenzionale rotatore per saldatura tubi utilizza ruote folli fisse la cui spaziatura deve essere regolata manualmente per ciascun diametro del tubo. Al contrario, un modello autoallineante ruota i carrelli a rulli in modo che si adattino al pezzo non appena questo viene abbassato in posizione. Questo adattamento meccanico elimina la necessità di un posizionamento per tentativi ed errori.
Rotatore convenzionale a rulli fissi
- Costo di acquisto inferiore, in genere inferiore del 20–30% rispetto a un'unità autoallineante
- Regolazione manuale necessaria per ogni cambio di diametro
- Ideale per lunghe serie di bobine di tubi identici
- Procedura più semplice per la sostituzione dei rulli
- Il telaio di base più pesante spesso resiste a maneggiamenti più difficili
Rotatore per saldatura di tubi autoallineante
- Presa automatica di tubi da 2” fino al diametro massimo
- L'installazione richiede pochi secondi, dimezzando i tempi di cambio
- Il contatto costante dei rulli riduce il runout inferiore a 0,02 pollici
- Funziona bene nella fabbricazione ad alto mix e a basso volume
- Investimento iniziale più elevato, ma ROI entro 6–8 mesi nelle tipiche officine di lavoro
In uno studio temporale comparativo tra sei impianti di fabbricazione, un sistema autoallineante rotatore per saldatura tubi risparmiato in media 11 minuti per configurazione quando si passa dal tubo da 8 pollici a quello da 20 pollici. Con oltre 50 cambi a settimana, il tempo risparmiato equivale a più di 9 ore di disponibilità aggiuntiva dell'arco, sufficienti per saldare 15-20 giunti extra di diametro medio.
Guadagni nella qualità della saldatura: riduzione dei difetti con una rotazione coerente
La rotazione costante riduce significativamente i difetti di saldatura come la mancanza di fusione e il sottosquadro, con studi che mostrano una riduzione fino al 40% dei tassi di rilavorazione. Quando a rotatore per saldatura tubi mantiene una velocità superficiale costante, l'arco di saldatura rimane sul bordo anteriore della pozzanghera senza accelerazioni o decelerazioni improvvise. Questa stabilità impedisce il giro freddo, la penetrazione incoerente e i crateri stop-start che compaiono durante il riposizionamento manuale.
Un documento tecnico del 2022 pubblicato sul Welding Journal ha documentato i tassi di rilavorazione su 1.200 giunti circonferenziali di tubi. Giunti saldati con un motore rotatore per saldatura tubi hanno mostrato un tasso di difetti del 3,4%, rispetto al 5,8% per i giunti torniti manualmente. La riduzione del 40% si è tradotta direttamente in minori costi di molatura, scriccatura e nuova ispezione, con un risparmio di circa 18 dollari per giunto in un ambiente con tariffa manodopera completamente gravata di 65 dollari l'ora.
Anche l'apporto di calore diventa più uniforme. Con la rotazione manuale, i saldatori spesso si fermano per regolare la postura, causando un accumulo di calore e alterando potenzialmente le proprietà della zona interessata dal calore. Una passata guidata dal rotatore mantiene la temperatura di interpass entro un intervallo di ±25°F, il che aiuta a mantenere i valori di tenacità Charpy con intaglio a V richiesti da ASME B31.3. La coerenza a questo livello è estremamente difficile da ottenere con la rotazione manuale.
Integrazione del rotatore per saldatura tubi in celle automatizzate
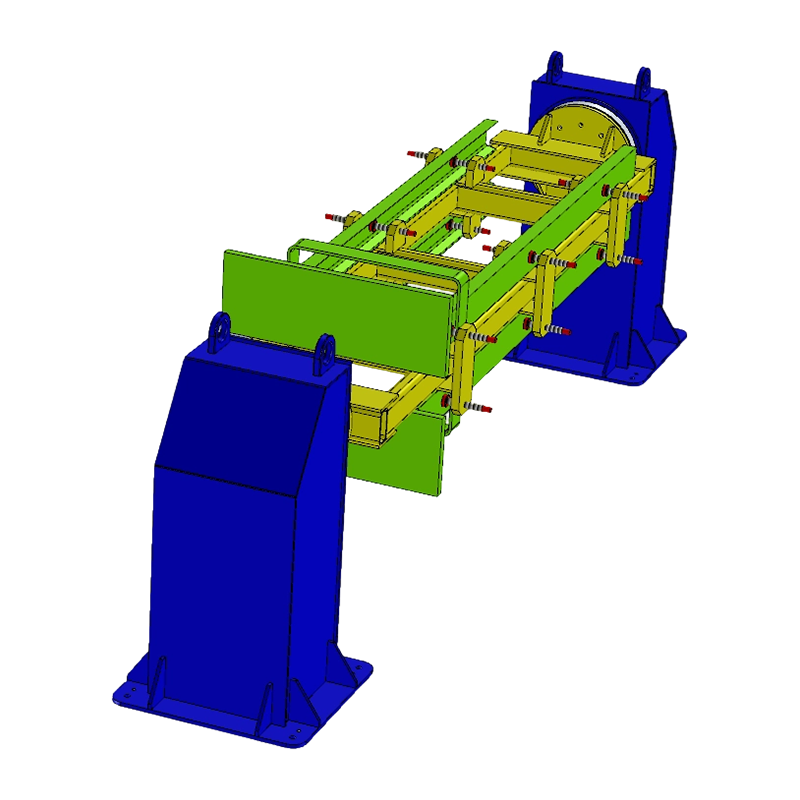
L'abbinamento di un rotatore per la saldatura di tubi con una colonna e un manipolatore del braccio crea una stazione di saldatura circonferenziale completamente automatizzata, riducendo i costi diretti della manodopera fino al 60%, secondo i casi di studio del settore. Il rotatore gestisce la rotazione mentre il manipolatore posiziona la testa di saldatura con sporgenza e angolazione ottimali. Insieme consentono a un operatore di supervisionare più stazioni contemporaneamente.
Un tipico layout di cella automatizzata posiziona una cella da 10 tonnellate rotatore per saldatura tubi tra due gruppi di rulli, con una colonna manipolatrice che alimenta dall'alto una testa di saldatura ad arco sommerso. Una volta che l'operatore carica il tubo e avvia la sequenza, il rotatore gira a una velocità preimpostata, il manipolatore mantiene un offset fisso e l'intero giunto viene saldato in un ciclo ininterrotto. I dati provenienti da un impianto di fabbricazione pesante a Rotterdam hanno mostrato che questa configurazione ha aumentato la produzione giornaliera di giunti da 14 a 38 su sezioni di torri eoliche da 48 pollici, riducendo al contempo quasi a zero gli errori legati alla fatica del saldatore.
Anche senza la completa automazione, a rotatore di saldatura dotato di contagiri digitale e telecomando consente al saldatore di regolare con precisione la velocità da una distanza di sicurezza. Questo semplice aggiornamento ha dimostrato di migliorare i punteggi relativi all'aspetto della saldatura del 22% negli audit dei clienti, poiché l'operatore può reagire al comportamento delle pozzanghere senza compromettere la stabilità dell'arco.
Vantaggi di sicurezza ed ergonomici
L'eliminazione dell'avvolgimento manuale dei tubi riduce le lesioni muscoloscheletriche fino al 70% e previene gli incidenti dovuti a punti di schiacciamento. La rotazione manuale di un tubo pesante con una chiave a catena o manualmente sottopone a sforzo estremo le spalle, la schiena e i polsi. I registri degli infortuni dell'OSHA (Occupational Safety and Health Administration) indicano che la movimentazione e il posizionamento dei tubi rappresentano circa il 18% delle distorsioni e stiramenti registrati nelle officine di fabbricazione strutturale. Presentazione di a rotatore per saldatura tubi elimina completamente la necessità di quello sforzo fisico.
Inoltre, un rotatore mantiene l'operatore fuori dalla zona di rollio immediata. Nei metodi manuali, i lavoratori spesso si trovano vicino a imbracature o catene rotanti, creando rischi di schiacciamento. Con a rotatore per saldatura tubi , i rulli motore e tenditori sono protetti e l'operatore controlla il movimento attraverso un interruttore di uomo presente che arresta istantaneamente la rotazione quando viene rilasciato. Combinate con adeguate procedure di lockout/tagout, queste caratteristiche hanno contribuito a una diminuzione del 55% degli infortuni alle mani registrabili in un periodo di due anni presso un negozio di recipienti a pressione del Texas, come riportato nella revisione interna della sicurezza del negozio.
Pratiche di manutenzione che prolungano la vita del rotatore
L'ispezione di routine dei rulli di trasmissione e la lubrificazione dei cuscinetti possono raddoppiare gli intervalli di manutenzione di un rotatore per saldatura di tubi. Anche i rotatori robusti soffrono di un'usura graduale, ma un programma di manutenzione disciplinato mantiene elevata la precisione di rotazione e previene costosi tempi di fermo. I passaggi seguenti, tratti dai manuali di assistenza delle apparecchiature, garantiscono il massimo impatto.
- Ispezionare settimanalmente le superfici dei rulli. I rulli in poliuretano usurati o rigati causano vibrazioni e oscillazioni. Sostituire i rulli quando la zona di contatto presenta punti piatti più larghi di 4 mm.
- Ingrassare i cuscinetti della trasmissione ogni 200 ore di funzionamento. Utilizzare grasso EP2 a base di litio e spurgare il grasso vecchio attraverso il raccordo finché non emerge grasso pulito. Il lubrificante contaminato è la causa principale di guasti prematuri ai cuscinetti rotatore di saldatura unità.
- Verificare l'allineamento tra i set di trasmissione e tenditori. Il disallineamento di oltre 1/16 di pollice per piede di lunghezza del tubo crea forze laterali che sovraccaricano i cuscinetti e riducono l'efficienza del motore. Gli strumenti di allineamento laser possono verificarlo in meno di dieci minuti.
- Pulire mensilmente gli armadi elettrici. I fumi di saldatura e la polvere di molatura si infiltrano negli involucri dei VFD, causando il surriscaldamento. Lo scarico dell'aria compressa pulita e la sostituzione del filtro mantengono un controllo costante della velocità.
- Registra periodicamente il consumo dell'amplificatore. Un aumento improvviso della corrente del motore solitamente indica un bloccaggio del rullo o un guasto del cuscinetto. Impostare un valore di riferimento al momento dell'installazione e contrassegnare qualsiasi aumento superiore al 15% per eventuali indagini.
I negozi che seguono questi passaggi segnalano un intervallo di manutenzione medio senza problemi di 18-24 mesi rotatore per saldatura tubis , rispetto ai 9-12 mesi nelle strutture che eseguono solo riparazioni reattive. La differenza spesso equivale a una ricostruzione importante in meno all’anno, con un risparmio di 3.000-7.000 dollari in componenti e manodopera.
Domande frequenti sui rotatori per la saldatura di tubi
A cosa serve un rotatore per saldatura tubi?
A rotatore per saldatura tubi viene utilizzato per ruotare pezzi cilindrici, come tubi, recipienti a pressione e sezioni di torri eoliche, a una velocità controllata durante la saldatura. Tiene il pezzo su rulli motorizzati in modo che il saldatore o la torcia automatizzata possano depositare il metallo d'apporto in modo continuo attorno alla circonferenza senza fermarsi per riposizionarsi.
Come scelgo la giusta capacità del rotatore per saldatura tubi?
Seleziona un rotatore per saldatura tubi con un coefficiente di carico superiore di almeno il 25% rispetto al gruppo più pesante che si intende saldare. Controllare anche l'intervallo del diametro minimo e massimo: i rulli devono essere a stretto contatto senza che il tubo si trovi troppo in basso nella culla. Un'unità troppo piccola scivolerà; uno troppo grande spreca energia e capitale.
Un rotatore per la saldatura di tubi può gestire pezzi non rotondi?
Una norma rotatore per saldatura tubi è progettato per sezioni cilindriche. Le forme quadrate o rettangolari causano un contatto irregolare dei rulli e vibrazioni. Per i componenti non rotondi, la scelta migliore è un posizionatore con piastra frontale o un manipolatore multiasse. Alcuni rotatori autoallineanti possono sopportare una leggera ovalizzazione, ma i migliori risultati richiedono una rotondità entro l'1% del diametro nominale.
Quale manutenzione previene le fluttuazioni di velocità?
Fluttuazione della velocità in a rotatore di saldatura solitamente è riconducibile a rulli usurati, lubrificazione insufficiente o deriva dei parametri VFD. La pulizia regolare della superficie del rullo, l'ingrassaggio dei cuscinetti ogni 200 ore e la regolazione delle impostazioni PID dell'unità eliminano la maggior parte delle incoerenze di velocità. Se la fluttuazione persiste, controllare l'accoppiamento dell'encoder e la schermatura del cavo motore per eventuali disturbi elettrici.