Macchina rotativa per saldatura di profili alare autoallineanti 20T
La macchina rotativa per saldatura autoallineante con profilo alare 20T è ampiamente utilizzata in settori quali recipienti a pressione, apparecchi...
See Details
Acquista una saldatrice MIG se saldi lamiere sottili in ambienti interni e desideri velocità, cordoni puliti e una breve curva di apprendimento. Acquista una saldatrice a bastone se lavori all'aperto, su acciaio arrugginito o sporco, o hai bisogno di una macchina che si avvii con un generatore e sopravviva al cantiere. Questa è la risposta onesta in una sola riga alla domanda MIG vs saldatore a elettrodo, e vale per la maggior parte dei lavori di fabbricazione e riparazione.
Il resto di questa guida spiega perché la suddivisione cade dove cade: tasso di deposizione, profilo di penetrazione, tolleranza al vento e alla contaminazione, ciclo di lavoro e costi di esercizio. L'obiettivo è consentirti di abbinare un processo ai giunti effettivamente saldati, piuttosto che a una scheda tecnica in uno showroom.
MIG è il processo più veloce e più pulito su lamiere sottili, mentre Attacca è il processo più duro e più tollerante su lavori spessi, sporchi o all'aperto.
MIG (saldatura ad arco gas-metallo) spinge un filo solido continuo attraverso una pistola e protegge l'arco con gas di protezione. Una volta impostati la velocità di avanzamento del filo, la tensione e il flusso di gas, la macchina alimenta il riempitivo per voi. La saldatura a bastone (saldatura ad arco di metallo schermato) utilizza un elettrodo rivestito di flusso che brucia per creare il proprio scudo di gas e le scorie che si formano successivamente proteggono il cordone di raffreddamento.
Quella singola differenza meccanica guida quasi tutto il resto: velocità di viaggio, tempo di pulizia, tolleranza al vento, spessore minimo e l’abilità che ogni processo richiede alla persona che impugna il pungiglione o la pistola.
| Lavoro o condizione | Scelta migliore | Motivo |
|---|---|---|
| Pannelli della carrozzeria, condotti, protezioni da 1 a 3 mm | MIG | Basso apporto di calore e arco corto, distorsione minima e nessuna scoria che si scheggia |
| Lavori in cantiere all'aperto in caso di vento | Attacca | Lo schermo di flusso non può essere spazzato via; bomboletta di gas di protezione |
| Piastra arrugginita, verniciata o unta | Attacca | L'arco brucia attraverso una leggera contaminazione che causerebbe porosità MIG |
| Raccordi strutturali da 6 a 10 mm in posizione piana | MIG (o animato) | Deposizione oraria molto più elevata nella stessa posizione |
| Radice verticale sul tubo | Attacca | Le scorie a congelamento rapido sostengono la pozzanghera su una faccia verticale |
| Alluminio sottile | MIG | Attacca electrodes for aluminium are impractical at small thickness |
| Lavori di riparazione con potenza limitata | Attacca | Un elettrodo da 3,2 mm funziona con circa 90-130 A con una fornitura modesta |
Usa la tabella come filtro, non come un regolamento. Se il vostro lavoro consiste per l'80% su lamiere sottili e per il 20% su riparazioni in cantiere, un processo guadagna chiaramente spazio sul banco; se è il contrario, la risposta si ribalta.
La MIG fornisce un arco continuo, quindi il tuo compito principale è mantenere il filo sul bordo anteriore della pozzanghera.
La velocità di avanzamento del filo imposta la corrente e la tensione imposta la lunghezza dell'arco, mentre il flusso di gas è generalmente compreso tra 12 e 18 litri al minuto. La modalità di trasferimento cambia con la corrente: trasferimento in cortocircuito al di sotto di circa 3 mm e basso amperaggio, globulare al centro e trasferimento a spruzzo a correnti più elevate con una miscela ricca di argon. Il cortocircuito è adatto a lamiere sottili e lavori fuori posizione; lo spray deposita il metallo velocemente e penetra in profondità ma normalmente è limitato a posizioni piatte e orizzontali.
Affidare il controllo del calore alle mani dell'operatore, poiché la lunghezza dell'arco modifica direttamente la tensione e la corrente.
Una fonte di alimentazione a corrente costante con una caratteristica di droop mantiene la corrente stabile al variare della lunghezza dell'arco. La classe dell'elettrodo conta più di quanto la maggior parte degli acquirenti si aspetti: il 6013 è facile da accendere e riaccendere per lavori generali, il 6010 e il 6011 forniscono un arco potente e profondo sull'acciaio sporco e il 7018 è un elettrodo a basso contenuto di idrogeno che deve essere mantenuto asciutto in una faretra riscaldata o cotto secondo il programma del produttore. Ogni cordone di legno comporta anche un costo per la rimozione delle scorie e il tempo di scheggiatura rappresenta un vero e proprio impegno in qualsiasi stima dei costi.
Il MIG vince in velocità e finitura, lo stick vince in tolleranza alle condizioni e i due sono più vicini di quanto la maggior parte delle persone creda in termini di forza.
| Fattore | MIG | Attacca |
|---|---|---|
| Consumabile | Filo pieno o animato su bobina | Elettrodi rivestiti di flusso, da 2,5 a 5 mm |
| Schermatura | Bombola del gas, regolatore e flussometro | Integrato nel rivestimento dell'elettrodo |
| Tasso di deposizione | Circa da 2 a 4 kg all'ora nel trasferimento a spruzzo | Circa da 1 a 2,5 kg all'ora, limitato dalla dimensione dell'elettrodo |
| Spessore minimo pratico | Circa 0,8 mm con cura | Circa 1,5 - 2 mm prima che aumenti il rischio di combustione |
| Forma di penetrazione | Largo e poco profondo in cortocircuito; più in profondità nello spruzzo | Stretto e profondo, soprattutto con elettrodi cellulosici |
| Pulizia | Rimozione di schizzi leggeri, spazzolatura occasionale | Scorie che si scheggiano ad ogni passaggio |
| Vento e tempo | Povero senza tetto | Bene, lo scudo si autogenera |
| Curva di apprendimento | Più breve; la macchina alimenta il riempitivo per te | Più lungo; la lunghezza dell'arco e l'angolo di corsa sono abilità manuali |
| Posizioni | Forte in piano e orizzontale, lavorabile verticalmente su lamiere sottili | Forte in tutte le posizioni, inclusa la verticale e sopra la testa |
| Efficienza del riempitivo | Circa il 95% del filo diventa metallo saldato | Circa il 60-70% dopo la perdita di stub e spruzzi |
| Costo di gestione aggiuntivo | Schermatura gas and regulator rental | Tronchetti di elettrodi e manodopera di rimozione delle scorie |
Il MIG si ripaga da solo in qualsiasi officina che salda materiali sottili in volume.
Stick rimane la soluzione predefinita in cantiere perché tollera tutto ciò che un'officina non sopporta: vento, sporco, umidità e incuria.
MIG penetra adeguatamente, ma la profondità dipende dalla modalità di trasferimento piuttosto che dal nome del processo.
Il MIG in cortocircuito è per sua natura un processo a freddo: il filo tocca il bagno, si pizzica e deposita metallo con una profondità di fusione limitata, ecco perché la mancanza di fusione è il classico difetto MIG su lamiera superiore a 6 mm. Il trasferimento a spruzzo cambia il quadro perché l'arco è stabile e la corrente sufficientemente elevata da fondere correttamente le pareti laterali, ma è in gran parte una tecnica piatta e orizzontale. Gli elettrodi rivestiti, in particolare quelli cellulosici, concentrano la corrente in un arco stretto che scava un profilo di penetrazione a forma di dito anche sull'acciaio sporco.
Per i lavori in verticale, l'attacco con un elettrodo a congelamento rapido ti consente di trattenere una piccola pozzanghera e di arrampicarti costantemente. MIG può saldare anche verticalmente verso l'alto, utilizzando una velocità di avanzamento del filo inferiore, una leggera trama e una pausa alle punte, ma il margine di errore è più ridotto. In alto, lo stick è generalmente l'opzione più controllabile perché la lunghezza dell'arco si regola istantaneamente mentre una pistola MIG non fornisce tale feedback.
Qualunque processo si scelga, è la procedura qualificata a governare: sulle pressioni e sui lavori strutturali, sono le specifiche del procedimento di saldatura e la qualifica dell'operatore a decidere l'accettazione, non l'etichetta del processo sulla macchina.
Il ciclo di lavoro è il numero che decide se una macchina è adatta alla tua velocità di produzione e di solito viene indicato con un amperaggio lusinghiero.
Un tipico set MIG compatto da 200 A con un ciclo di lavoro del 60% può saldare per sei minuti su dieci a quella corrente, meno con impostazioni più elevate o in un'officina calda. I piccoli set di stick inverter spesso prevedono un rendimento del 100% da 100 a 130 A, che copre continuamente elettrodi da 3,2 mm. Controlla la potenza nominale in base all'amperaggio che utilizzerai effettivamente e controlla l'alimentazione in ingresso: le macchine monofase da 230 V sono adatte a un piccolo negozio, mentre le unità trifase da 400 V mantengono meglio la tensione sotto carico sostenuto.
Su serbatoi, bobine di tubi, alberi e recipienti, un rotatore o un posizionatore che trasforma il giunto in posizione piatta solitamente offre un guadagno maggiore rispetto ai processi di commutazione.
La posizione piatta consente di far passare una corrente più elevata senza che la pozzanghera scappi, aumentando il tasso di deposizione e migliorando il profilo del cordone con MIG o stick. Per i lavori cilindrici, un rotatore motorizzato con controllo antideriva mantiene una velocità di rotazione costante e impedisce al pezzo di scivolare lungo i rulli, in modo che la saldatura rimanga ad un angolo costante.
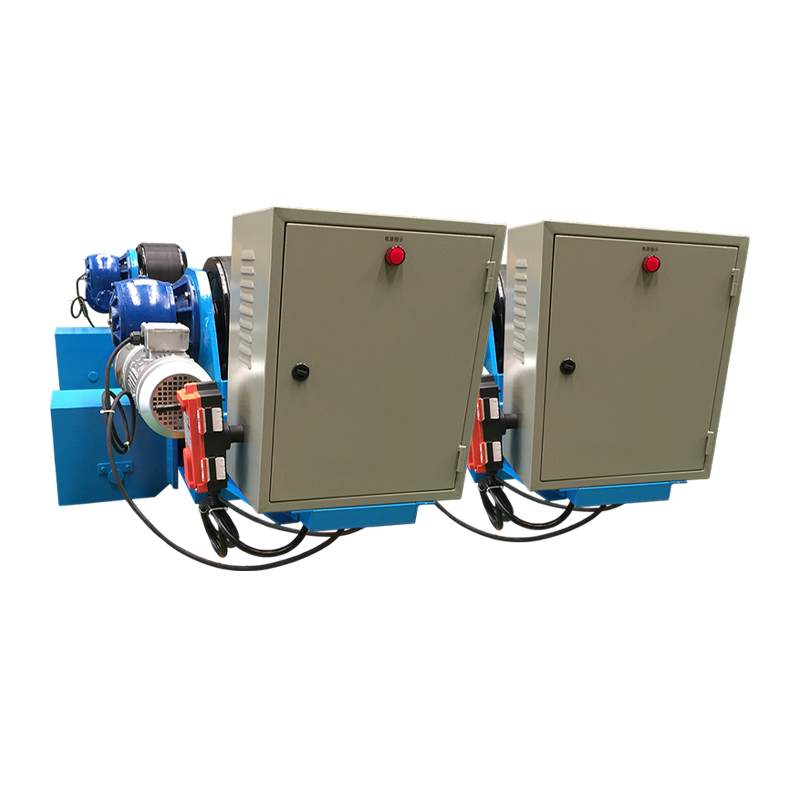 Rotatore di saldatura regolabile 10T con controllo antideriva Questo rotatore regolabile da 10 tonnellate utilizza la correzione antideriva tramite sensore e PLC per mantenere una rotazione stabile durante la saldatura continua circonferenziale e longitudinale di pezzi cilindrici. Visualizza il prodotto →
Un posizionatore convenzionale ha lo stesso scopo per le parti fabbricate che necessitano di inclinazione e rotazione anziché di rotazione continua, mentre per le sezioni pesanti di navi un rotatore adattato gestisce sia l'allineamento che la rotazione prima della posa del primo passaggio.
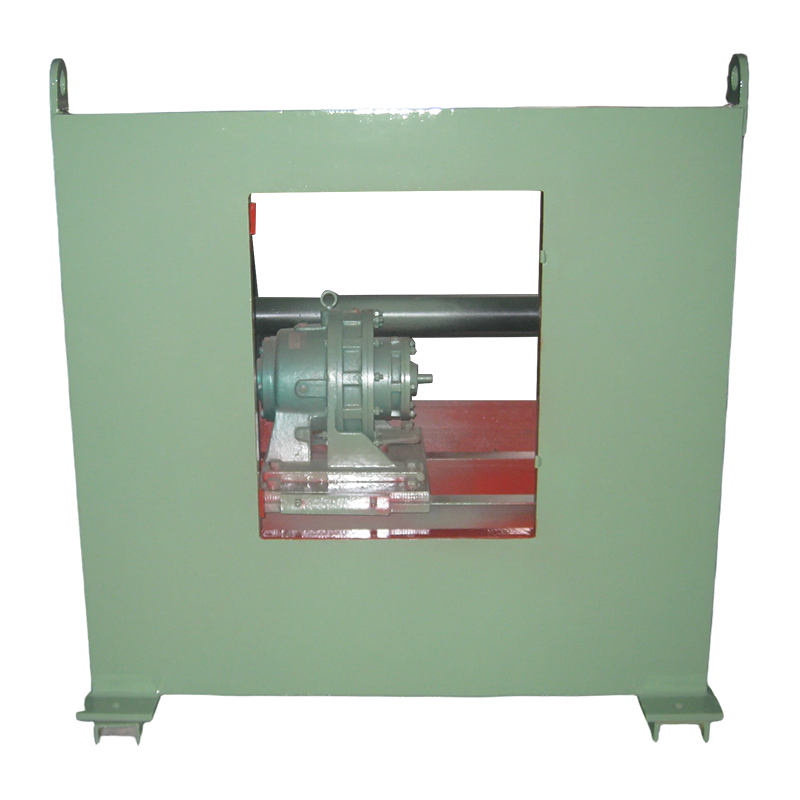 Posizionatore di saldatura convenzionale 3T per parti fabbricate Questo posizionatore da 3 tonnellate inclina e ruota pezzi fino a 3.000 kg per mantenere le cuciture in posizione piana, con rotazione a frequenza variabile e telecomando o comando a pedale. Visualizza il prodotto →
Il dimensionamento segue il peso del pezzo con un buon margine e la scelta tra design autoallineanti, regolabili e adattabili dipende dalla variazione di diametro prevista. Il pieno gamma di rotatori per saldatura copre carichi di classe da 1 t a 1.000 t e l'effetto pratico sulla fabbricazione di serbatoi e tubazioni è illustrato in questo articolo come i rotatori cambiano la produzione di serbatoi e tubi .
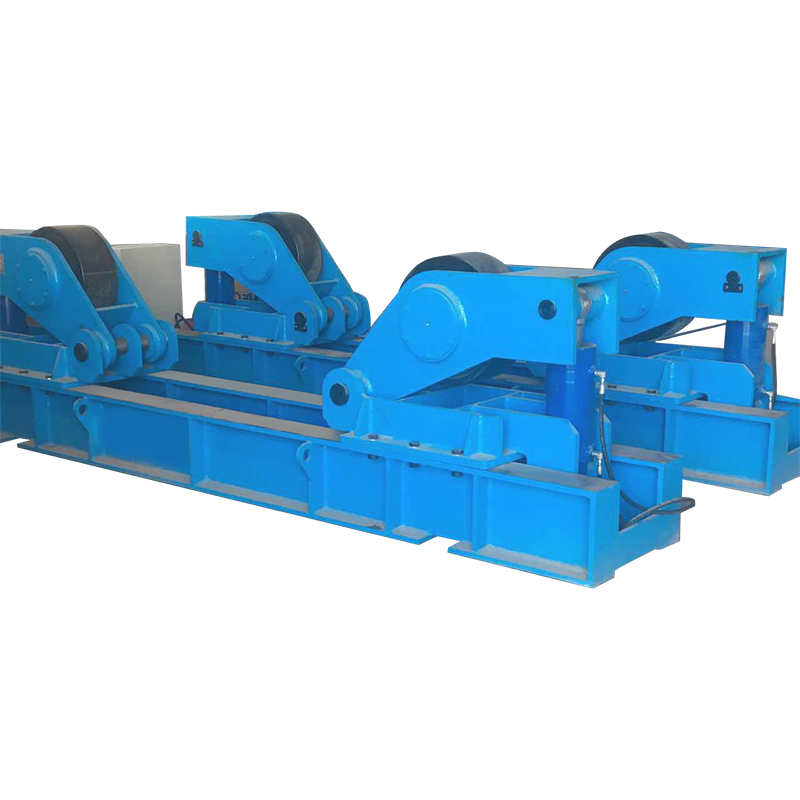 Rotatore di saldatura Fit-Up 120T per pezzi cilindrici di grandi dimensioni Questo rotatore master-slave da 120 tonnellate supporta l'assemblaggio e la saldatura di cilindri di grandi dimensioni, con spaziatura dei rulli regolabile e azionamento a velocità variabile per torri eoliche e recipienti a pressione. Visualizza il prodotto →
Un audit breve e onesto del tuo lavoro batte qualsiasi raccomandazione generica.
Nessuno dei due processi è intrinsecamente più forte; una procedura qualificata per entrambi può superare la resistenza del metallo di base. Il bastoncino è più tollerante alla contaminazione e fornisce una penetrazione più profonda su acciaio spesso e sporco, mentre un cordone MIG di cortocircuito mal posizionato sulla piastra è il punto in cui solitamente si manifesta la mancanza di fusione.
Solo macchine multiprocesso con modalità stick dedicata e caratteristiche di output corrette. Un set standard solo MIG ha un'alimentazione a tensione costante che non è adatta per gli elettrodi rivestiti.
Il MIG è più semplice per la maggior parte dei principianti perché la macchina alimenta il materiale di riempimento e l'arco rimane acceso. Lo stick richiede un controllo indipendente della lunghezza dell'arco, dell'angolo di spostamento e della velocità, quindi aspettati diverse settimane di pratica prima che le perle siano consistenti.
Entrambi funzionano sopra i 10 mm, ma il percorso pratico è diverso. Stick utilizza elettrodi di grandi dimensioni e passaggi multipli con rimozione delle scorie tra di loro; Il MIG nel trasferimento a spruzzo o nel filo animato deposita più velocemente con meno interruzioni.
Il filo pieno richiede gas, solitamente una miscela di argon e CO2, o CO2 pura per una penetrazione più profonda sull'acciaio al carbonio. Il filo animato autoprotetto funziona senza bottiglia e tollera il vento, il che lo rende la pratica alternativa all'incollaggio per esterni.
I costi di gestione dipendono dal mix di manodopera, gas e riempitivo. Il filo pieno converte circa il 95% del suo peso in metallo saldato contro circa il 60-70% del filo metallico, ma il gas, il noleggio del regolatore e la movimentazione delle bombole incidono su questo vantaggio nei lavori a basso volume.
Scegli il processo che corrisponde ai giunti che saldi più spesso, quindi spendi il budget rimanente per posizionare l'attrezzatura che mantiene tali giunti piatti e ripetibili. Un modesto set MIG su un pezzo rotante produrrà una macchina più grande che combatte la gravità, e un set di stick con un buon posizionatore farà lo stesso su lavori su navi pesanti. Decidi lo spessore, la posizione e il ciclo di lavoro di fronte a te e la discussione tra MIG e stick di solito si risolve in pochi minuti.
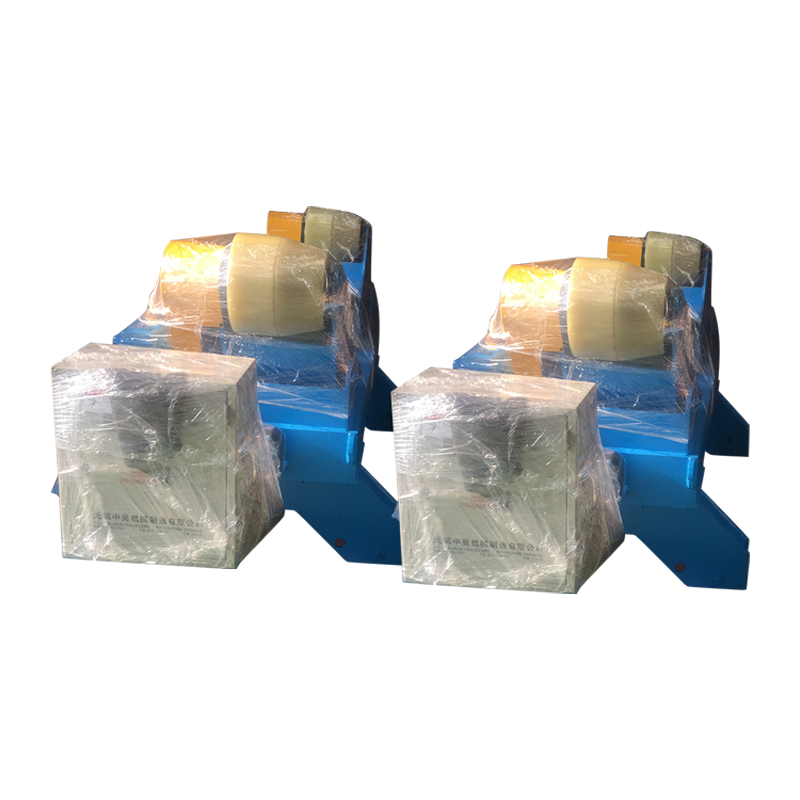
La macchina rotativa per saldatura autoallineante con profilo alare 20T è ampiamente utilizzata in settori quali recipienti a pressione, apparecchi...
See Details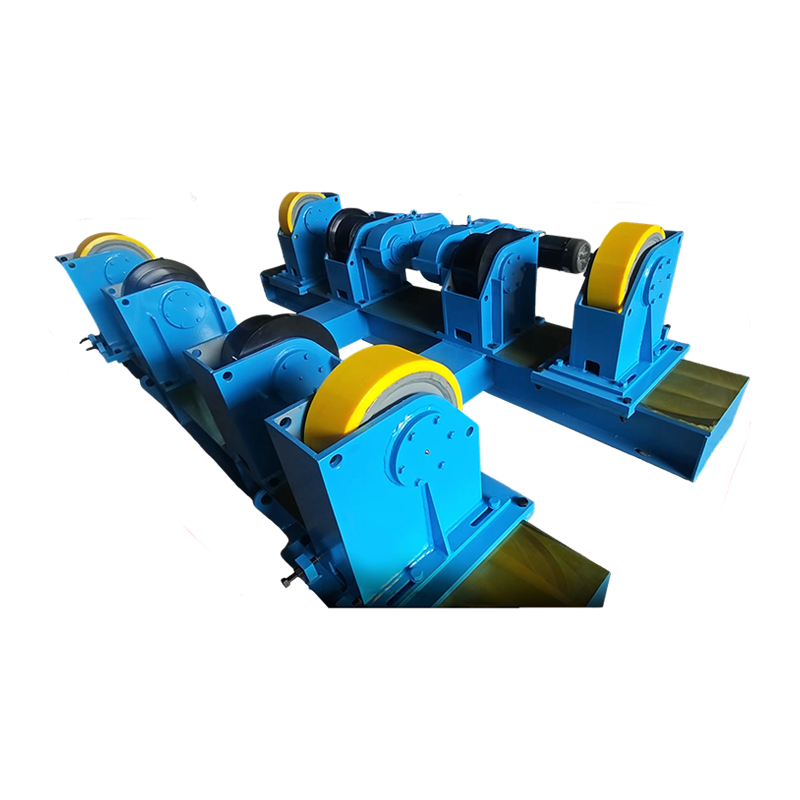
Il rotatore di saldatura regolabile 50T (versione personalizzata) è un'apparecchiatura ausiliaria di saldatura progettata specificamente per l...
See Details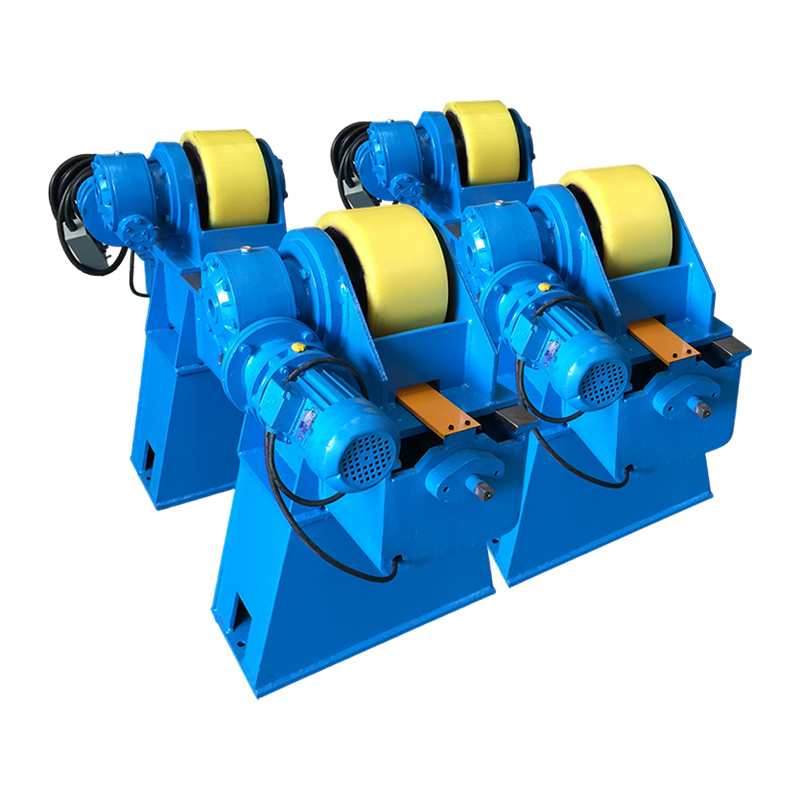
Questo prodotto è dotato di un rotatore di saldatura regolabile con vite da 10 tonnellate, adatto per saldare pezzi entro 10 tonnellate. L'att...
See Details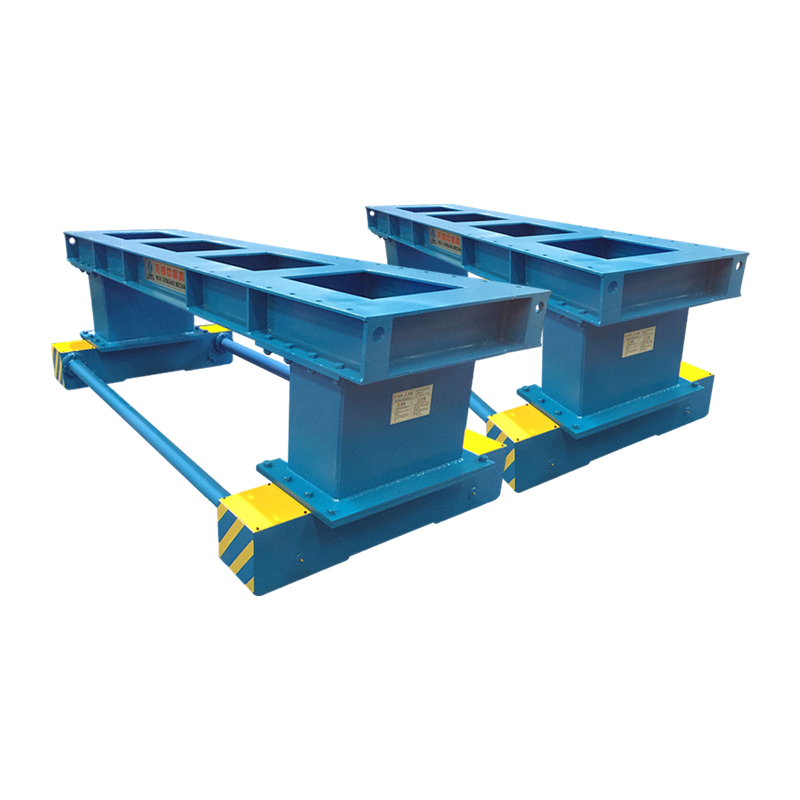
Il rotatore di saldatura regolabile 100T rinforzato è un'attrezzatura industriale progettata specificamente per la saldatura e l'assembla...
See Details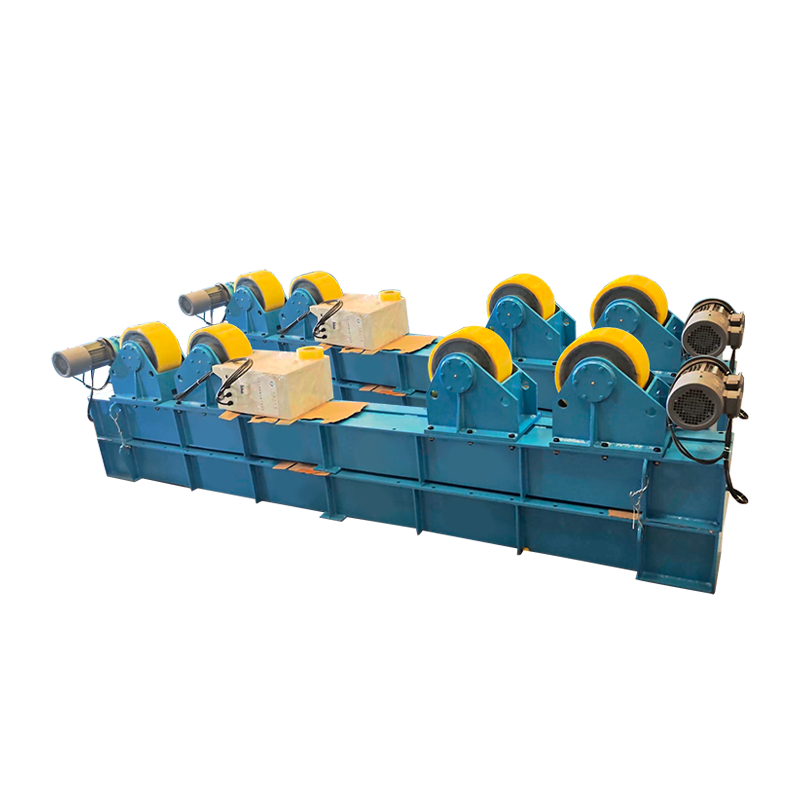
Il rotatore di saldatura regolabile 30T con base estesa è un dispositivo specializzato per assistere nella saldatura circonferenziale di componenti...
See Details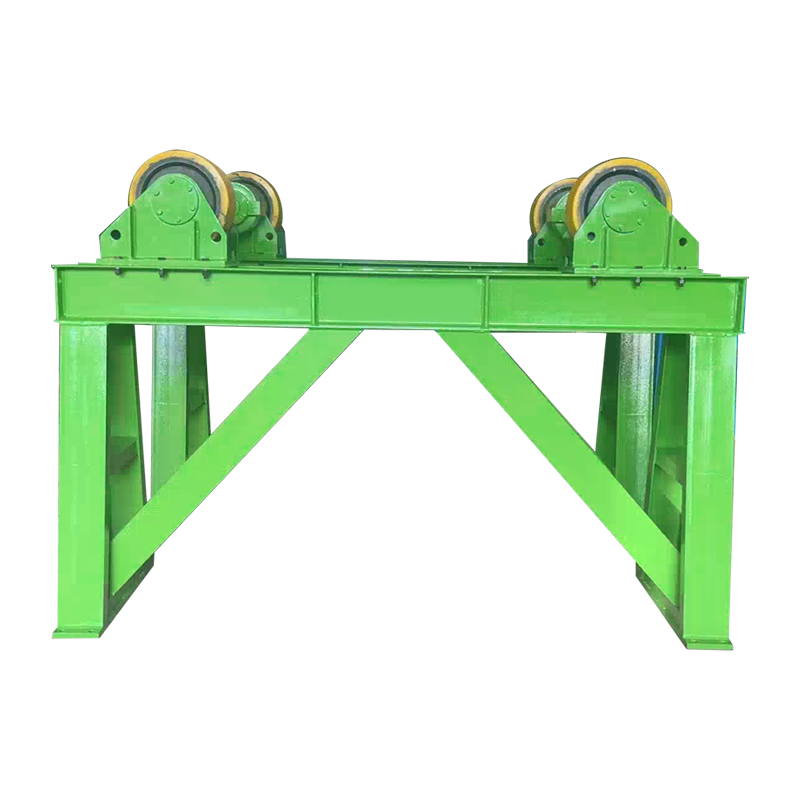
Il rotatore di saldatura regolabile 20T rinforzato è un dispositivo industriale progettato specificamente per regolare la posizione di parti saldat...
See DetailsDiritto d'autore 2025 Wuxi WeldNice Heavy Industry Technology Co., Ltd. Tutti i diritti riservati Custom Automatic Welding Equipment Manufacturers
sales@weldnicefactory.com