La saldatura dell'acciaio inossidabile con l'acciaio al carbonio è un'attività di giunzione comune ma tecnicamente impegnativa. Il percorso affidabile è semplice: selezionare un riempitivo austenitico sovralegato come ER309L, utilizzare una procedura a basso apporto di calore e prevenire la contaminazione da ferro dal lato dell’acciaio al carbonio. In pratica, queste tre decisioni eliminano la maggior parte delle fessurazioni, dell’eccessiva durezza e dei guasti prematuri dovuti alla corrosione.
Nonostante la difficoltà percepita, giunti metallici diversi tra acciaio inossidabile e acciaio al carbonio compaiono negli impianti chimici, nelle linee alimentari, nei sistemi di trattamento delle acque e nelle strutture in acciaio. La chiave non è pensarla come una saldatura di due materiali simili; è un processo controllato di gestione dell'alligazione e della diluizione.
Perché la saldatura dell'acciaio inossidabile con quello al carbonio è diversa
Il problema fondamentale è che l’acciaio al carbonio e l’acciaio inossidabile differiscono per chimica, espansione termica e risposta meccanica. Il carbonio migra dall'acciaio al carbonio nella zona di saldatura durante il riscaldamento, il che può creare una fascia di martensite dura e fragile sulla linea di fusione e uno strato decarburato ammorbidito sul lato dell'acciaio al carbonio. Inoltre, l'acciaio inossidabile austenitico si espande circa il 50% in più rispetto all'acciaio al carbonio, quindi il giunto sviluppa una notevole tensione residua dopo il raffreddamento. Allo stesso tempo, la diluizione del metallo base dell'acciaio al carbonio riduce il contenuto di cromo e nichel nel deposito di saldatura. Se il metallo d'apporto non è eccessivamente legato, la saldatura finita potrebbe avere scarsa resistenza alla corrosione o bassa tenacità.
- La migrazione del carbonio provoca durezza e infragilimento localizzati.
- La mancata corrispondenza dell'espansione termica aumenta lo stress residuo e il rischio di distorsione.
- La diluizione della saldatura modifica la chimica del metallo depositato.
- La contaminazione del ferro sul lato inossidabile può successivamente provocare la formazione di ruggine.
Scegliere il giusto metallo d'apporto
La risposta breve è utilizzare 309L o 309Mo per la maggior parte dei giunti tra acciaio inossidabile e acciaio al carbonio. Questa lega fornisce una quantità di cromo e nichel sufficientemente elevata da tollerare la diluizione dell'acciaio al carbonio e lasciare comunque una struttura di saldatura austenitica con buona resistenza alla corrosione. Il 308L, progettato per unire l'acciaio inossidabile 304 a se stesso, non ha riserve di lega extra e non è consigliato per giunti dissimili.
| Riempitivo | Ideale per | Caratteristiche chiave | Considerazione importante |
|---|---|---|---|
| 308L | Unendo l'acciaio inossidabile 304 a se stesso | Elevata corrosione e finitura estetica | Cr/Ni insufficiente per una diluizione elevata; può formare martensite |
| 309L/309Mo | Saldatura di acciaio inossidabile su acciaio al carbonio | Buona tolleranza alla diluizione; resiste alle strutture induribili | Prima scelta per la maggior parte degli ambienti di servizio |
| 316L | Giunzione di applicazioni in acciaio inossidabile 316 o con vaiolatura superiore | Il molibdeno aggiunge resistenza alla vaiolatura | Ancora non adatto alla diluizione dell'acciaio al carbonio; utilizzare invece 309Mo |
| 312 | Combinazioni forti dissimili e difficili da saldare | Elevato contenuto di ferrite, resistente alle crepe | Maggiore resistenza ma minore duttilità; richiede un basso apporto di calore |
| ERNiCr-3 | Servizio ad alta temperatura e cicli termici | Disadattamento a base di nichel e bassa dilatazione termica | Costo più elevato; ottima resistenza alle fessurazioni per fatica |
Per servizi a temperature elevate o con cicli intensivi, i metalli d'apporto a base di nichel come ERNiCr-3 sono una scelta migliore rispetto al 309L. Il metallo saldato ricco di nichel resiste meglio alla migrazione del carbonio e ha un coefficiente di espansione più vicino a quello dell'acciaio al carbonio, il che riduce la fatica termica. Per le applicazioni generali, tuttavia, il 309L è l'opzione collaudata ed economicamente vantaggiosa.
I migliori processi di saldatura per giunti diversi
GTAW è il processo migliore per lavori critici sull'acciaio inossidabile al carbonio, ma GMAW, FCAW e SAW possono tutti produrre saldature accettabili con i giusti parametri. I fattori di controllo sono l'apporto di calore, il gas di protezione e la velocità di spostamento.
- GTAW (TIG): ideale per tubi a parete sottile e passaggi di radice perché offre un controllo preciso del calore e una bassa deposizione. Utilizzare una bacchetta di riempimento in ER309L e una schermatura con argon o argon-elio.
- GMAW (MIG): Ideale per produzioni di medio spessore. Utilizzare spray a impulsi o trasferimento in cortocircuito per limitare l'apporto di calore. È comune un gas di protezione costituito da argon con il 2–5% di CO2; evitare il 100% di CO2.
- FCAW: ottimo per lamiere spesse e riparazioni sul campo. Utilizzare il filo E309LT1-1 e la schermatura mista argon/CO2 per saldature piane e orizzontali. Le scorie devono essere rimosse tra una passata e l'altra.
- SEGA: Efficiente per lunghe giunzioni longitudinali su grandi serbatoi o recipienti a pressione. Utilizzare un filo 309L e un flusso neutro o bilanciato al cromo. È essenziale un attento controllo del calore.
Preparazione e pulizia congiunta
Uno spinello pulito e preparato correttamente è metà dell'opera. Sporco, grasso, incrostazioni e polvere di molatura dell'acciaio al carbonio possono causare porosità e macchie di ruggine sul lato inossidabile. Utilizzare spazzole e strumenti dedicati in acciaio inossidabile e non utilizzare mai una spazzola che abbia toccato l'acciaio al carbonio.
- Smerigliare o lavorare a macchina le superfici del giunto su metallo lucido appena prima della saldatura.
- Sgrassare entrambi i lati con acetone o un solvente specifico per la preparazione alla saldatura.
- Per un giunto di testa nella piastra, utilizzare una scanalatura a V singola con un angolo compreso di 60–70 gradi e una faccia della radice di 1–2 mm.
- Quando si salda la passata di radice, utilizzare una barra di supporto o spurgare il lato posteriore con argon per prevenire l'ossidazione.
- Mantenere separati il lato in acciaio al carbonio e il lato inossidabile durante l'installazione; utilizzare morsetti separati, se possibile.
Controllo del preriscaldamento, della temperatura di interpass e dell'ingresso di calore
La gestione del calore è la variabile più importante dopo la selezione del riempitivo. Il preriscaldamento non è necessario per la maggior parte delle giunzioni, ma se la sezione è spessa o la giunzione è fortemente trattenuta, è accettabile un preriscaldamento massimo di 100°C. Un preriscaldamento più elevato accelera la migrazione del carbonio e produce una fascia di martensite più spessa. La temperatura di interpass dovrebbe rimanere inferiore a 150°C e la saldatura dovrebbe essere realizzata con cordoni più stretti anziché con armature larghe.
| Processo | Corrente | Voltaggio | Velocità di viaggio | Apporto di calore (circa) |
|---|---|---|---|---|
| GTAW | 100-150 d.C | 12-15 V | 100–150 mm/min | 0,6–1,5 kJ/mm |
| GMAW (impulso) | 180–220 d.C | 22-26 V | 300–400 mm/min | 1,0–1,8 kJ/mm |
| FCAW | 220–280 d.C | 26-30 V | 350–450 mm/min | 1,2–2,0 kJ/mm |
Una regola utile è quella di mantenere l'apporto termico il più basso possibile senza provocare mancata fusione. Utilizzare passate brevi e lasciare raffreddare la giunzione tra una passata e l'altra quando la temperatura tra una passata e l'altra aumenta.
Posizionamento e automazione per saldature affidabili
Il posizionamento del pezzo nell'orientamento più favorevole e l'utilizzo del controllo meccanico della velocità di spostamento ridurranno drasticamente i difetti nella saldatura di metalli diversi. La semplice saldatura manuale può funzionare, ma ruotare il giunto in posizione piatta è molto più affidabile.
Per assemblaggi e raccordi di piccolo diametro, un posizionatore di saldatura può presentare il giunto con un'angolazione conveniente e ruotare il lavoro mentre il saldatore mantiene ferma la torcia.
 Posizionatore di saldatura convenzionale da 1 tonnellata per piccoli assemblaggi Questo posizionatore di saldatura convenzionale ha una capacità nominale di 1 tonnellata e ruota i gruppi di piccolo diametro ad angoli convenienti, consentendo ai saldatori di mantenere stabile la torcia e ottenere un posizionamento coerente del giunto. Visualizza il prodotto →
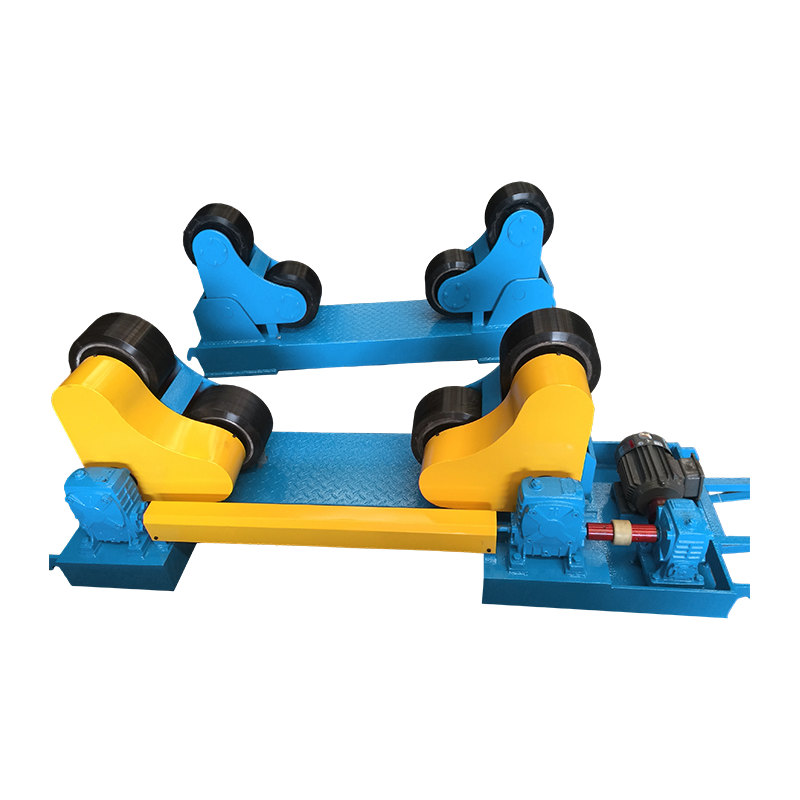
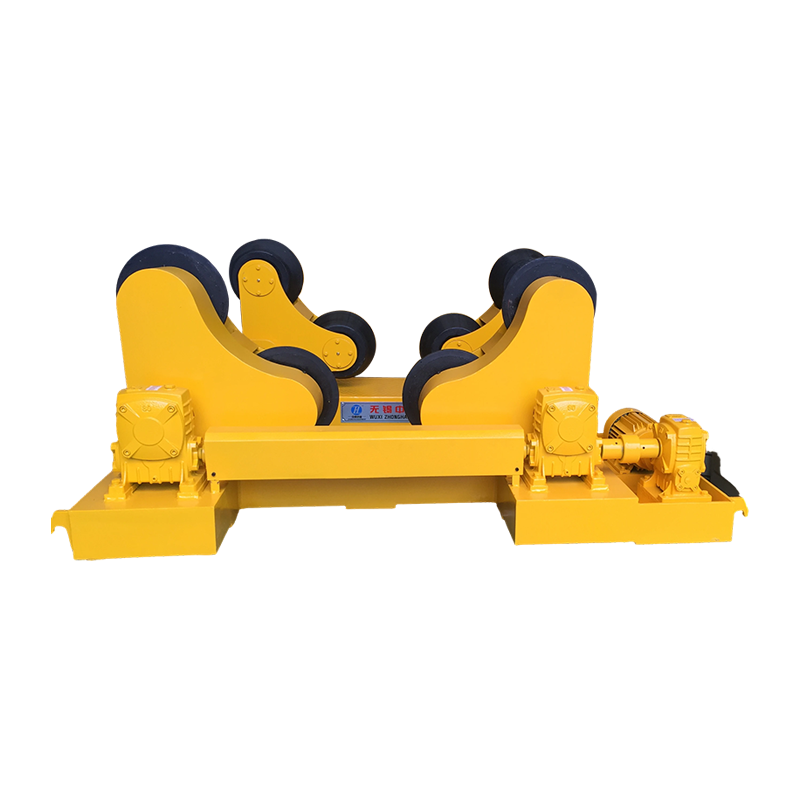
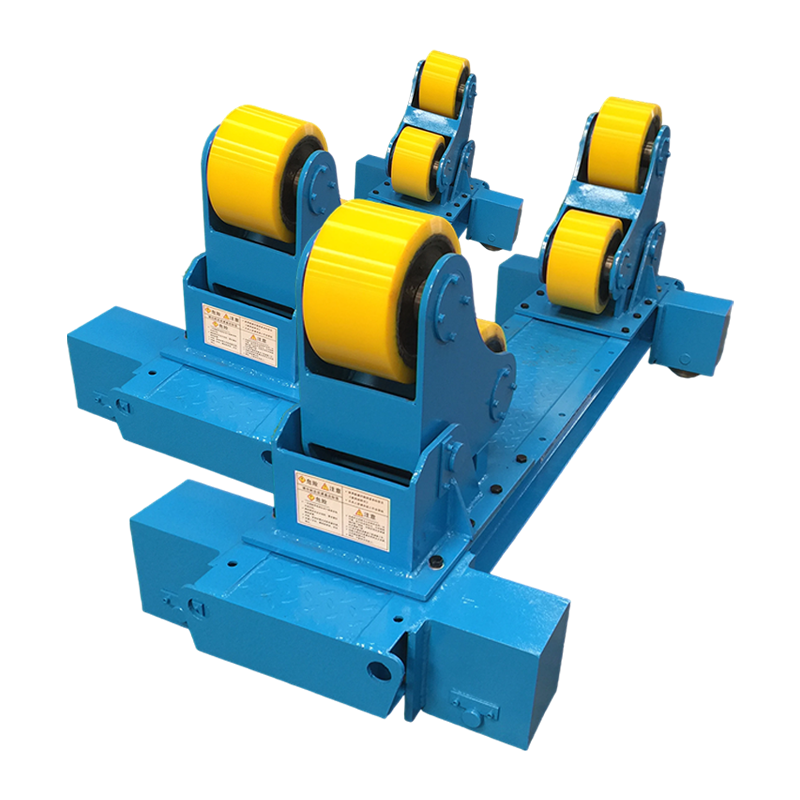
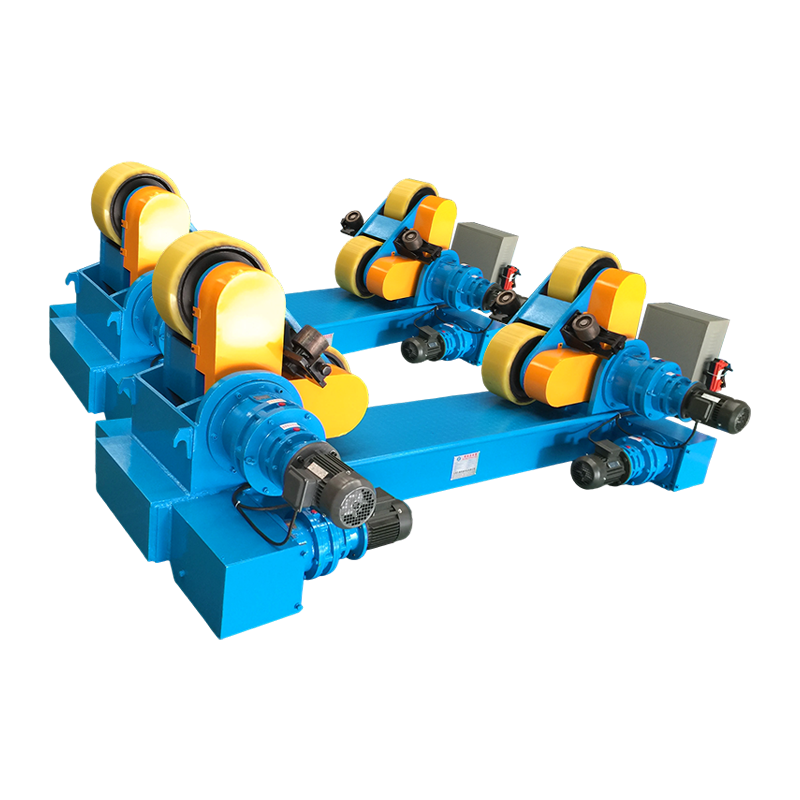
Per involucri di serbatoi, bobine di tubi e sezioni cilindriche, un rotatore di saldatura ruota la giunzione a una velocità controllata in modo che il bagno di saldatura rimanga in una posizione piana e uniforme. Questo approccio è particolarmente utile quando il lavoro combinato di acciaio inossidabile e acciaio al carbonio è troppo pesante per essere manipolato manualmente. Puoi leggere di più a riguardo come i giunti saldati rotanti riducono le rilavorazioni nella produzione di serbatoi e tubazioni in metallo .
 Rotatore per saldatura da 10 tonnellate con movimento orbitale e sollevamento elettrici Un rotatore per saldatura da 10 tonnellate con movimento orbitale elettrico e sollevamento elettrico, progettato per girare cordoni cilindrici pesanti a una velocità controllata, mantenendo il bagno di saldatura piatto per risultati uniformi. Visualizza il prodotto →
Per cordoni saldati più lunghi che richiedono GMAW o SAW, un manipolatore a colonna e braccio sposta la testa di saldatura lungo il giunto a una velocità uniforme e mantiene fisso l'angolo della torcia. Ciò elimina la variabilità umana che spesso causa picchi di diluizione e giri freddi.
 Colonna e braccio 4030 personalizzati con movimento orbitale elettrico Un manipolatore personalizzato a colonna e braccio con movimento orbitale elettrico, che sposta la testa di saldatura lungo cordoni lunghi a velocità costante e angolo fisso, riducendo la variabilità umana per GMAW o SAW. Visualizza il prodotto →
Queste configurazioni non eliminano la necessità di una buona procedura, ma rendono molto più semplice mantenere la strategia a bassa temperatura di interpass e basso apporto di calore su cui fa affidamento il 309L.
Ispezione post-saldatura e trattamento superficiale
Dopo la saldatura, ispezionare attentamente il giunto, in particolare la linea di fusione sul lato in acciaio al carbonio. Una durezza superiore a 350 HV in quella zona spesso indica che l'apporto di calore era troppo elevato o che il riempitivo era sbagliato. L'ispezione superficiale con test penetranti può rivelare crepe e porosità, mentre i test ultrasonici o radiografici vengono utilizzati quando il componente è critico.
Se il lato inossidabile è esposto a sostanze corrosive, rimuovere lo scolorimento della saldatura e lo strato di ossido mediante decapaggio o spazzolatura metallica, quindi passivare la superficie. Non lasciare che le particelle di acciaio al carbonio rimangano sul lato inossidabile, perché arrugginiranno e creeranno una cella di corrosione concentrata. Quando il codice applicativo richiede una riduzione dello stress, mantenere la temperatura bassa e breve, ideale intorno a 350–400°C, per limitare la diffusione del carbonio.
Discontinuità comuni e come evitarle
La maggior parte dei difetti in questa combinazione di materiali sono evitabili se si utilizza il 309L o una lega di nichel, si controlla il calore e si mantiene pulito il giunto. La tabella seguente elenca i problemi comuni e le soluzioni.
| Difetto | Probabile causa | Azione correttiva |
|---|---|---|
| Porosità | Flusso umido, superfici oleose, mancanza di schermatura | Sgrassare, asciugare i materiali di consumo, controllare il flusso di gas e la distanza degli ugelli |
| Cracking a caldo | Alto contenuto di zolfo o fosforo nei metalli comuni; elevato apporto termico | Pulire i bordi dei giunti; utilizzare riempitivo 309L o 312; minor apporto termico |
| Formazione di martensite | Alta diluizione, alta temperatura di interpass | Utilizzare riempitivo sovralegato; mantenere l'interpass al di sotto dei 150°C; ridurre la tessitura |
| Sottosquadro | Corrente o velocità di marcia eccessiva | Ridurre la corrente di saldatura; rallentare leggermente o regolare l'angolazione della pistola |
| Ruggine sul lato inossidabile | Contaminazione da ferro dovuta a spazzole o molatura | Utilizzare strumenti dedicati in acciaio inossidabile; pulire e passivare dopo la saldatura |
Domande frequenti
Posso saldare l'acciaio inossidabile all'acciaio al carbonio con 308L?
Puoi, ma non è una buona idea. L'acciaio al carbonio diluisce il bagno di saldatura 308L, riducendo il contenuto di cromo e nichel in modo tale da formare martensite e ridurre la resistenza alla corrosione. 309L è il riempitivo minimo consigliato per questa combinazione dissimile.
È necessario preriscaldare prima di saldare l’acciaio inossidabile all’acciaio al carbonio?
Di solito no. Per sezioni spesse o giunti fortemente vincolati è accettabile un preriscaldamento massimo di 100°C. Temperature più elevate accelerano la migrazione del carbonio e creano uno strato fragile sulla linea di fusione.
Il giunto saldato si arrugginirà?
Il lato in acciaio al carbonio si arrugginisce se non protetto. Il lato inossidabile dovrebbe rimanere resistente alla corrosione se la superficie viene pulita e passivata e si previene la contaminazione da ferro. Rivestire o verniciare il lato in acciaio al carbonio per il servizio esterno.
Posso utilizzare la saldatura MIG con gas di protezione al 100% CO2?
Non è raccomandato. La CO2 pura aggiunge carbonio alla saldatura e ossida il cromo, riducendo la resistenza alla corrosione del lato inossidabile. Utilizzare argon miscelato con il 2–5% di anidride carbonica o argon con l'1–2% di ossigeno.