Le travi a I sono realizzate in due modi fondamentali: laminando a caldo una singola billetta di acciaio o saldando insieme tre piastre di acciaio. La laminazione a caldo produce la maggior parte delle sezioni strutturali standard, mentre la fabbricazione saldata crea travi in lamiera personalizzate. La scelta tra loro dipende dalle dimensioni della sezione richiesta, dalla quantità e dalle esigenze di tolleranza.
Cos'è un I-Beam?
Una trave a I è un elemento in acciaio con un'anima verticale e due flange orizzontali, a forma di lettera "I". La geometria posiziona la maggiore quantità di materiale dove le sollecitazioni di flessione sono maggiori, rendendo il profilo eccezionalmente efficiente sia per i carichi di flessione che per quelli assiali.
La profondità della sezione, la larghezza della flangia e lo spessore dell'anima variano a seconda dell'applicazione strutturale. Le travi a I laminate standard seguono le tabelle dimensionali pubblicate, mentre le travi in lamiera saldata possono essere progettate per quasi tutte le dimensioni pratiche.
Produzione di travi a I laminate a caldo
La laminazione a caldo è il metodo più comune per produrre travi a I standard perché offre proprietà meccaniche costanti, tolleranze strette e volumi di produzione elevati a un costo per metro relativamente basso.
Fusione e raffinazione
Il processo inizia creando una fusione di acciaio legato pulita con una chimica precisa. I rottami di acciaio o di ferro primario vengono fusi in un forno ad arco elettrico o in un forno a ossigeno basico e vengono aggiunti elementi leganti come manganese, cromo e nichel per raggiungere il grado richiesto. Impurità come zolfo e fosforo vengono rimosse durante la raffinazione per garantire saldabilità e tenacità.
Colata
L'acciaio fuso raffinato viene colato in billette o blumi rettangolari che verranno laminati nel profilo finale. La billetta viene solidificata, lasciata raffreddare e quindi riscaldata nuovamente in un forno di riscaldamento a circa 1200°C prima che inizi la laminazione.
Rotolamento
Una billetta riscaldata viene modellata in un profilo a I facendola passare attraverso una sequenza di gabbie di laminazione in un laminatoio universale. I rulli orizzontali e verticali formano gradualmente l'anima e le flange. L'operazione prevede passate di sgrossatura, passate intermedie e una passata di finitura finale che controlla le dimensioni esatte e le condizioni della superficie. La laminazione avviene leggermente al di sopra della temperatura di ricristallizzazione, il che affina la struttura del grano e migliora resistenza e tenacità.
Trattamento termico
Dopo la laminazione, la trave viene lasciata raffreddare naturalmente oppure sottoposta a cicli termici controllati. La normalizzazione, l'estinzione o il rinvenimento possono essere utilizzati per servizi ad alta resistenza o a bassa temperatura. La velocità di raffreddamento influisce direttamente sulla durezza, sul carico di snervamento e sulla saldabilità della sezione finita.
Test e ispezione
Le travi a I laminate a caldo finite vengono verificate per quanto riguarda la composizione chimica, la resistenza alla trazione, il carico di snervamento e l'allungamento. I controlli dimensionali confermano la larghezza della flangia, lo spessore dell'anima, la lunghezza e la rettilineità rispetto a standard riconosciuti come AISC o EN. I test non distruttivi, in genere l'ispezione a ultrasuoni o con particelle magnetiche, possono essere applicati per applicazioni di carico critiche.
Produzione di travi a I saldate
Le travi a I saldate, note anche come travi a piastre, sono fabbricate da tre piastre di acciaio separate: un'anima e due flange. Questo metodo viene selezionato quando le sezioni laminate a caldo sono troppo grandi, quando sono necessarie profondità insolite o quando le dimensioni delle piastre possono fornire una migliore economia per un progetto specifico.
Taglio e preparazione della lastra
Le piastre vengono tagliate alla larghezza e lunghezza richieste utilizzando il taglio a fiamma CNC, il taglio al plasma o la sega. Le piastre dell'anima e della flangia vengono generalmente pallinate per rimuovere le scaglie di laminazione e i bordi vengono smussati quando sono necessarie saldature a piena penetrazione.
Saldatura fit-up e puntatura
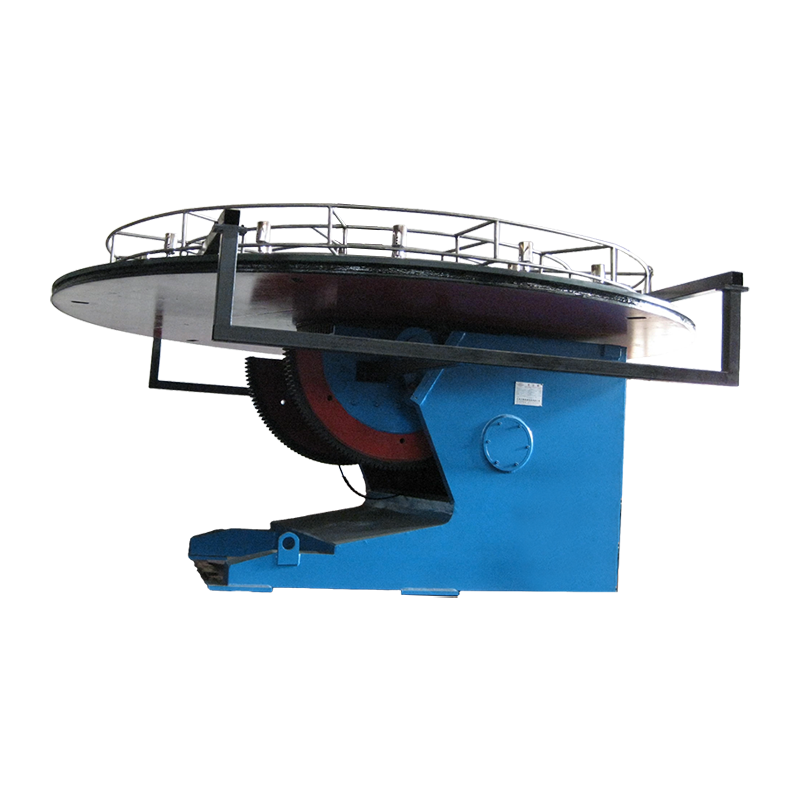
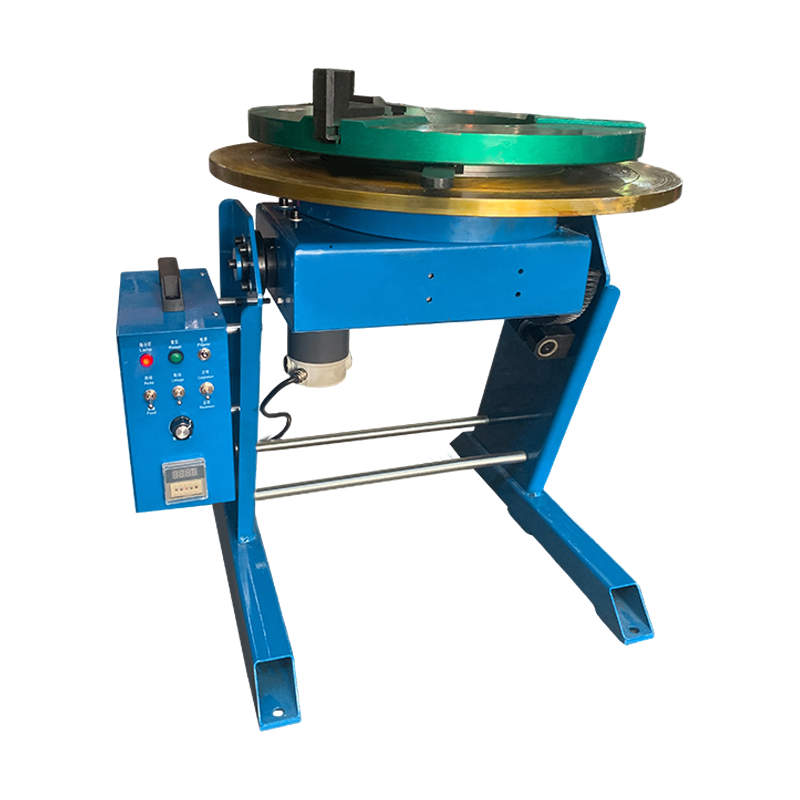
Le piastre tagliate vengono fissate in un dispositivo che mantiene l'anima perpendicolare alle flange e vengono applicate saldature a punti per mantenere la forma dell'assieme. Un rotatore di saldatura attrezzato con sollevamento idraulico e movimento orbitale manuale può aiutare ad allineare il gruppo anche per sezioni più grandi, migliorando la precisione e la sicurezza dei lavoratori.
 Rotatore per saldatura Fit-Up 40T con sollevamento idraulico e movimento orbitale manuale Questo rotatore aiuta ad allineare grandi gruppi anima-flangia, migliorando la precisione e la sicurezza durante la puntatura. Il sollevamento idraulico e il movimento orbitale manuale facilitano il posizionamento delle sezioni più pesanti. Visualizza il prodotto →
Saldatura automatica
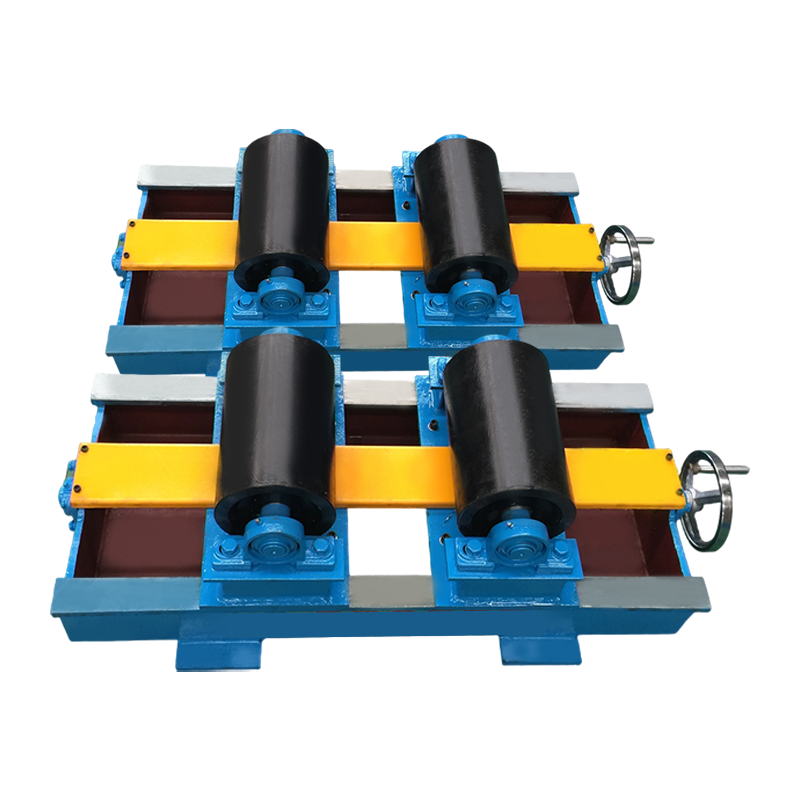
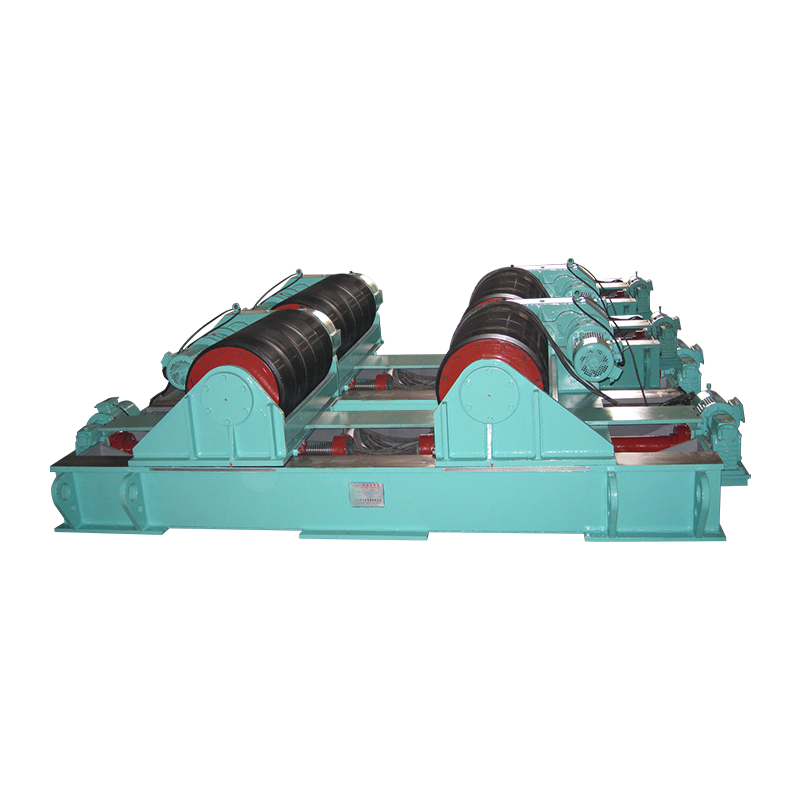
L'assemblaggio fissato viene saldato mediante saldatura ad arco sommerso (SAW) o saldatura ad arco metallico a gas (GMAW). Un centro di saldatura o un braccio a colonna posiziona la torcia lungo il giunto e la trave è spesso supportata su rulli per mantenere una velocità di spostamento costante. L'apporto di calore deve essere controllato per limitare la distorsione e le tensioni residue, soprattutto per nastri lunghi e sottili.
Finitura e ispezione
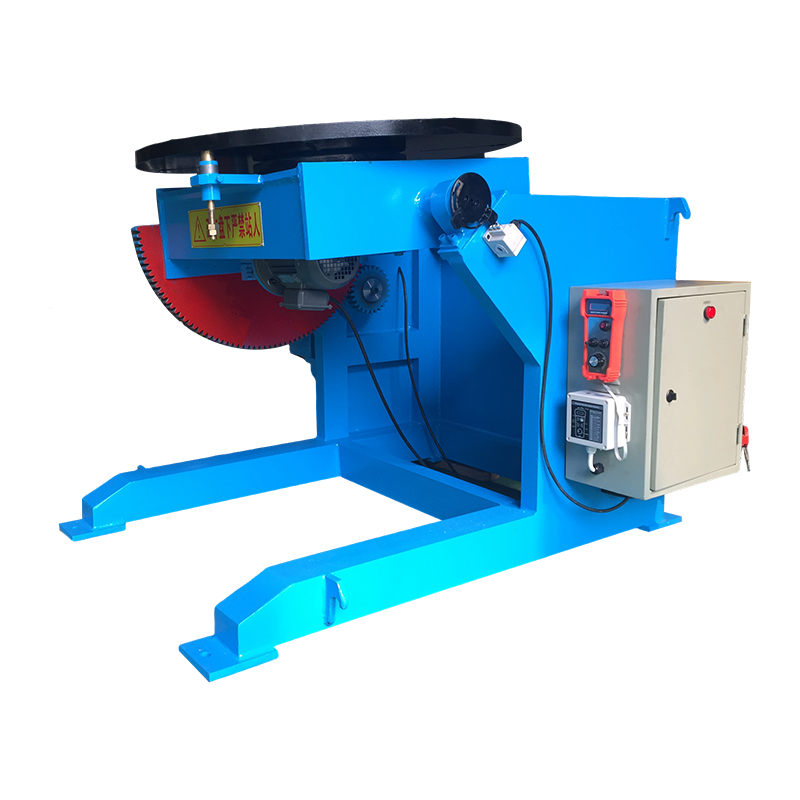
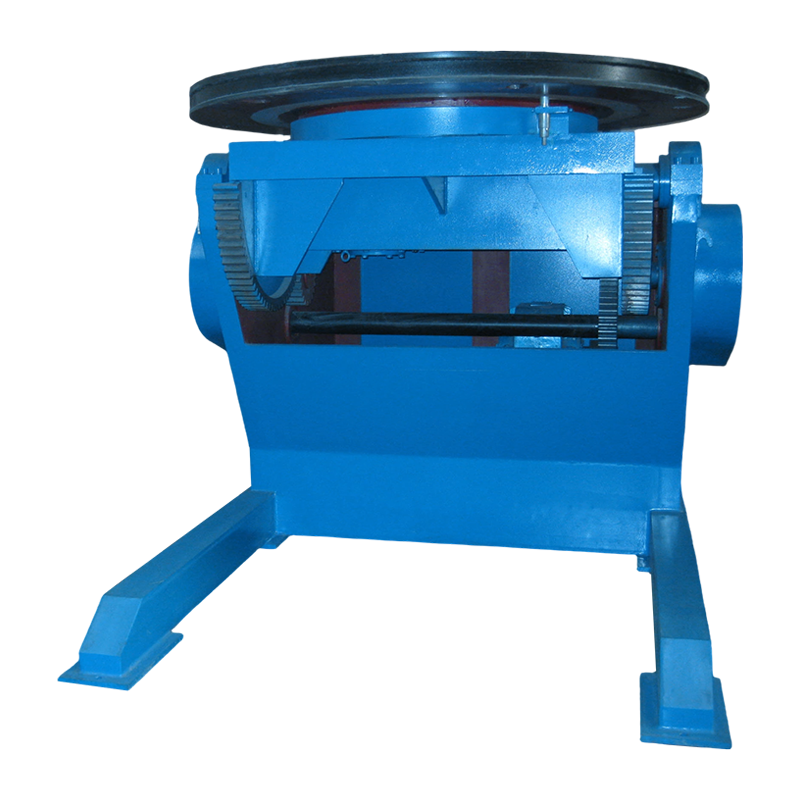
Dopo la saldatura, la trave può essere raddrizzata e le superfici di saldatura vengono rettificate dove specificato. Per manipolazioni ripetute, un posizionatore di saldatura servocontrollato può inclinare la trave e migliorare l'accesso dell'operatore durante la finitura e l'ispezione. Le travi a I saldate vengono ispezionate visivamente e con test ad ultrasuoni nelle giunzioni tra anima e flangia, mentre i controlli dimensionali verificano l'altezza dell'anima, la larghezza della flangia e la curvatura.
 Posizionatore di saldatura servocontrollato per la finitura e l'ispezione della trave Questo posizionatore inclina le travi saldate, migliorando l'accesso dell'operatore durante le operazioni di raddrizzatura, rettifica e ispezione. Il suo servocomando consente una regolazione precisa per un lavoro di finitura efficiente. Visualizza il prodotto →
Travi a I laminate a caldo e travi saldate
Le sezioni laminate a caldo dominano le applicazioni edili standard, mentre le travi in lamiera saldata sono preferibili quando sono richieste dimensioni personalizzate o profondità eccezionalmente grandi. Il principale compromesso è il costo al metro rispetto alla flessibilità di progettazione.
| Aspetto | Laminato a caldo | Saldato |
|---|---|---|
| Processo | Singola billetta formata in un laminatoio | Tre piastre d'acciaio saldate insieme |
| Dimensione della sezione | Profili standard fino ai limiti pratici di rotolamento | Larghezza e profondità personalizzate, spesso superiori ai limiti della laminazione |
| Costo | Inferiore al metro per le misure standard | Costo di fabbricazione più elevato |
| Velocità di produzione | Volume molto alto | Più lento, progetto per progetto |
| Flessibilità | Limitato alle dimensioni delle gocce disponibili | Altamente dimensionale |
| Usi tipici | Edifici, ponti, strutture di macchinari | Strutture pesanti, travi a lunga campata, attrezzature specializzate |
Controllo qualità e standard
Il controllo di qualità nella produzione di travi a I si basa su analisi chimiche, test meccanici e verifica dimensionale rispetto a standard strutturali riconosciuti. Le sezioni laminate a caldo in genere seguono gli standard AISC o EN, mentre le travi saldate sono disciplinate da AWS D1.1 o da un codice di saldatura strutturale equivalente.
Per le travi a I saldate, la qualificazione delle procedure di saldatura e dei saldatori non è negoziabile. Il controllo dell'apporto di calore, la garanzia di un corretto adattamento e la selezione della giusta attrezzatura per la manipolazione della saldatura sono tutti aspetti fondamentali per produrre una saldatura solida tra anima e flangia. Puoi esplorare quanto sia moderno tecnologia di saldatura influenza la fabbricazione e la qualità dell'acciaio in modo più approfondito.
Domande frequenti
Tutte le travi a I sono realizzate mediante laminazione a caldo?
No. Le travi a I possono essere laminate a caldo o saldate. Le sezioni laminate sono le più comuni, ma le travi in lamiera saldata vengono utilizzate quando sono necessarie dimensioni grandi o insolite.
Qual è la differenza tra una trave a I e una trave a H?
Le flange di una trave ad H sono generalmente più larghe e più parallele, mentre le flange delle travi a I standard hanno una leggera rastremazione. Entrambi sono prodotti utilizzando processi di laminazione o saldatura simili.
Come vengono realizzate le travi a I curve?
Le travi a I curve sono generalmente prodotte mediante laminazione a freddo, piegatura a induzione o tagliando il nastro e saldando le piastre su una curva. In passato, le travi curve in acciaio venivano spesso realizzate mediante ossitaglio e saldatura.
Quali qualità di acciaio sono tipiche per le travi a I?
I gradi strutturali comuni includono ASTM A992, A572 ed EN S275/S355. La scelta dipende dai requisiti di carico, duttilità e saldabilità.
Come vengono ispezionate le travi a I saldate?
Le travi a I saldate vengono controllate visivamente e con test ad ultrasuoni nelle zone di saldatura. I controlli dimensionali verificano l'altezza dell'anima, la larghezza della flangia e la rettilineità rispetto al disegno di progetto.
Conclusione
Inizia con i requisiti strutturali, quindi scegli il metodo di produzione. Le travi a I laminate standard sono le più economiche per la costruzione tipica. Quando il progetto richiede profondità personalizzate, carichi pesanti o sezioni di travi in lamiera di grandi dimensioni, la fabbricazione saldata offre la flessibilità necessaria. Altrettanto importante quanto il processo di saldatura stesso, soprattutto su una linea di produzione, è l'uso di apparecchiature di movimentazione e posizionamento affidabili. Un buon montaggio, un apporto di calore controllato e un'ispezione adeguata sono le chiavi per una trave a I strutturalmente sana.