I telai portanti in acciaio negli edifici commerciali e industriali dipendono più di ogni altra da una sezione: la trave ad H. Nella costruzione, una trave ad H è un profilo strutturale in acciaio laminato a caldo la cui sezione trasversale assomiglia ad una H maiuscola, con due ampie ali parallele unite da un'unica anima verticale. Costruttori e fabbricanti lo scelgono perché offre un migliore rapporto resistenza/peso rispetto alla maggior parte delle altre forme laminate, copre distanze maggiori con meno colonne e crea superfici piane che semplificano le connessioni bullonate e saldate. Questa guida spiega cosa comporta la costruzione delle travi ad H, come si confrontano le travi ad H con le travi a I, quali dimensioni standard specificare e perché la qualità della saldatura controlla il risultato finale.
Cos'è una trave ad H in costruzione?
Una trave ad H è una sezione in acciaio ad ala larga con facce a flangia parallele, che lo rende il profilo laminato più versatile per colonne, travi, telai controventati e travi di trasferimento nelle costruzioni in acciaio.
Tre parti definiscono la sezione trasversale: l'anima verticale resiste alle forze di taglio, le due ali orizzontali resistono alla flessione e i raggi del raccordo attenuano la transizione tra l'anima e la flangia per ridurre la concentrazione delle sollecitazioni. Le designazioni variano in base allo standard: le sezioni metriche H sono scritte come H 400 x 200, le forme a flangia larga nordamericane come W12x26 e le sezioni europee come HEA, HEB o HEM.
Le travi ad H raggiungono il cantiere attraverso due percorsi. I profilati piccoli e medi vengono laminati a caldo in un unico pezzo presso l'acciaieria. Sezioni più grandi o non standard, tipicamente superiori a H 400, vengono costruite saldando insieme tre piastre in una trave ad H saldata. Questo secondo percorso trasforma il semplice acquisto di materiale in un’operazione di saldatura controllata, motivo per cui la capacità di fabbricazione è importante tanto quanto la qualità dell’acciaio nella costruzione di travi ad H.
Perché la costruzione con travi ad H domina la struttura in acciaio
Le travi ad H dominano le moderne strutture in acciaio perché trasportano più carico per chilogrammo di acciaio, resistono alla flessione in entrambe le direzioni e si collegano più velocemente di canali, angoli o sezioni a I di peso simile.
- Rapporto resistenza/peso: le ampie flange posizionano il materiale lontano dall'asse neutro, quindi una sezione standard H 300x300 fornisce un modulo di sezione di circa 1.400 cm³ a circa 95 kg al metro.
- Campate lunghe: le travi ad H tipicamente si estendono da 6 a 12 m nei sistemi a pavimento e raggiungono da 15 a 30 m se utilizzate come travi di trasferimento o travi del portale.
- Resistenza alla flessione bidirezionale: la profondità e la larghezza sono simili, quindi la sezione sopporta carichi laterali e assiali senza rinforzi aggiuntivi.
- Connessioni più semplici: le flange parallele accettano piastre terminali, piastre di base e giunzioni di travi senza spessori conici.
- Disponibilità locale: le dimensioni comuni sono immagazzinate dai commercianti di acciaio in tutto il mondo, mentre le sezioni speciali possono essere saldate su ordinazione.
Trave H vs I Beam: cosa specificare
Utilizzare una trave ad H per colonne, travi fortemente caricate e telai momento; scegliere una trave a I solo per elementi con campata corta e carichi leggeri dove sono accettabili flange rastremate e peso inferiore.
La differenza è geometrica. Una trave ad H ha ali larghe parallele tra loro e di spessore quasi uguale all'anima, mentre una trave a I a forma di S ha ali più strette con facce interne inclinate. La flangia parallela della trave ad H consente il supporto diretto, l'imbullonatura a tenuta e la saldatura a piena penetrazione; la flangia rastremata della trave a I concentra le sollecitazioni di connessione e solitamente necessita di rondelle o spessori.
| Proprietà | H Beam | I Beam (forma S) |
|---|---|---|
| Forma della sezione trasversale | H maiuscola, flange parallele | I maiuscola, flange rastremate |
| Larghezza della flangia | Largo e piatto | Stretto e inclinato all'interno |
| Peso per la stessa altezza della trave | Più pesante | Più leggero |
| Capacità di flessione | Alto su entrambi gli assi | Alto solo su un asse |
| Sforzo di connessione | Imbullonatura diretta o saldatura | Sono necessari spessori o rondelle speciali |
| Intervallo di intervallo tipico | Da 6 a 30 metri e oltre | Fino a circa 10-15 m |
| Usi tipici | Colonne, travi di trasferimento, telai di portali, telai di grattacieli | Traverse di ponti, travi di gru, travi di solai leggeri |
Dimensioni standard dei raggi H e come leggerli
Leggere la designazione di una trave ad H come altezza nominale x larghezza della flangia x spessore dell'anima x spessore della flangia, ad esempio H 400 x 200 x 8 x 13 mm, e verificare sempre quale standard seguono le dimensioni, poiché GB/T 11263, JIS G3192, EN 10034 e ASTM A6 utilizzano sistemi di tolleranza e classificazione diversi.
| Designazione | Spessore del nastro (mm) | Larghezza della flangia x thickness (mm) | Utilizzo tipico |
|---|---|---|---|
| H100x100 | 6 | 100×8 | Montanti del mezzanino, rinforzo della colonna leggera |
| H150x150 | 7 | 150×10 | Travi del portale, colonne basse |
| H200x200 | 8 | 200×12 | Travi e colonne standard in edifici bassi |
| H 300 x 300 | 10 | 300×15 | Colonne di media altezza, travi di trasferimento |
| H400x400 | 13 | 400×21 | Colonne alte, travi molto caricate |
| H 400 x 200 da incasso | 8 | 200×13 | Travi saldate, travi per piste di gru |
Per una trave del solaio, una regola comune di esercizio mantiene la deflessione del carico mobile al di sotto della campata/360 (L/360). Il metodo di selezione è sempre lo stesso: calcolare il modulo di sezione richiesto, scegliere una sezione di prova dalle tabelle standard, controllare la deflessione e il taglio, quindi confermare che i rapporti larghezza-spessore dell'ala e dell'anima rimangano in una classe compatta o semi-compatta in modo che l'instabilità locale non riduca la capacità.
Applicazioni tipiche nella costruzione di travi ad H
Le travi ad H trasportano lo scheletro della maggior parte degli edifici in acciaio non residenziali, dai capannoni a portale a un piano alle torri più alte, agli impalcati dei ponti e alle strutture di impianti industriali pesanti.
- Strutture edili: colonne e travi in strutture di media e alta altezza con intelaiatura controventata o resistente al momento.
- Edifici industriali: strutture a portale ed edifici con gru con luci da 18 a 36 m.
- Ponti: travi principali, traverse e supporti dei passaggi pedonali.
- Fondazioni: pali ad H piantati nel substrato roccioso per fondazioni profonde e strutture marine.
- Impianti energetici e di processo: pipe rack, piattaforme per apparecchiature e piattaforme interne per torri eoliche.
- Soppalchi e solai impianti: travi secondarie che sostengono solai in calcestruzzo o grigliati.
Considerazioni sulla saldatura che decidono la durata di un telaio per travi ad H
Le operazioni a più alto rischio nella costruzione di travi ad H sono le saldature longitudinali anima-ala sulle sezioni composte e le giunzioni a piena penetrazione realizzate in cantiere. Saldature difettose creano fessurazioni e distorsioni molto prima che la trave raggiunga il carico di progetto, quindi la qualità della saldatura è il vero fattore determinante della durata di servizio del telaio.
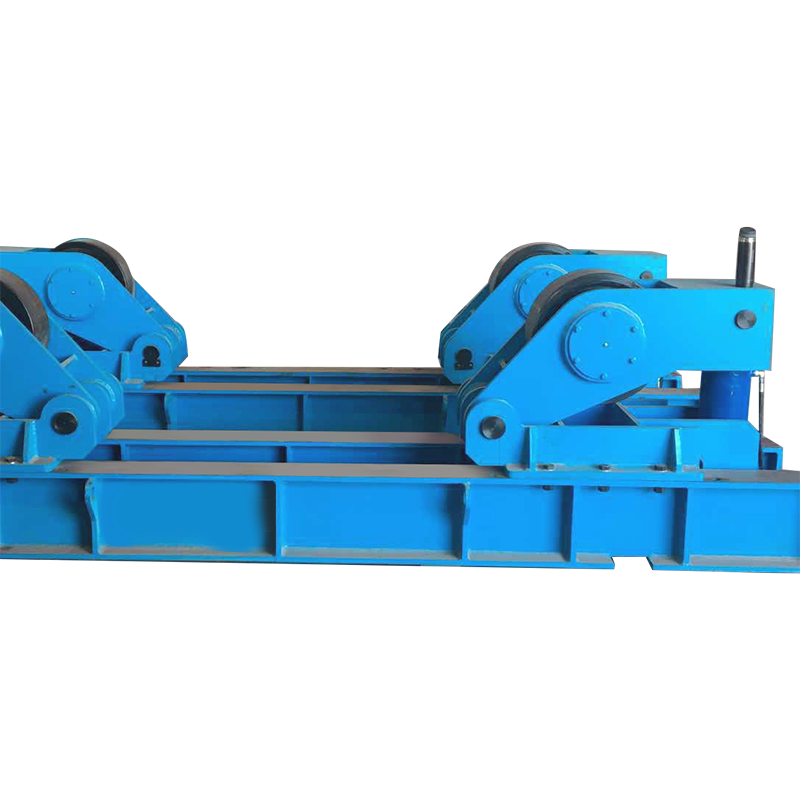
Una trave ad H composta saldata necessita di quattro saldature d'angolo continue, due su ciascun lato dell'anima. La saldatura ad arco sommerso (SAW) è il processo standard perché garantisce un'elevata deposizione, un basso contenuto di idrogeno e l'assenza di spruzzi su una cucitura diritta e continua. Una tipica configurazione di produzione utilizza a braccio della colonna per saldatura ad arco sommerso che percorre l'intera lunghezza della trave mentre la trave è supportata su supporti a rulli motorizzati.
 Produttori di colonne e bracci SAW, azienda Wuxi WeldNice Heavy Industry Technology Co., Ltd è un produttore e azienda cinese di colonne e bracci SAW, personalizzazione supportata, l'azienda... Visualizza il prodotto →
L'adattamento governa il risultato della saldatura. Lo spazio tra l'anima e la flangia deve essere mantenuto a 1 mm o meno prima del SAW; spazi più grandi causano burn-through, fusione incompleta e rinforzo eccessivo. Per assemblaggi più piccoli, ruotare il componente per posizionare ciascuna saldatura in posizione piana con a posizionatore di saldatura inclinabile riduce i difetti e migliora notevolmente il tasso di deposizione.
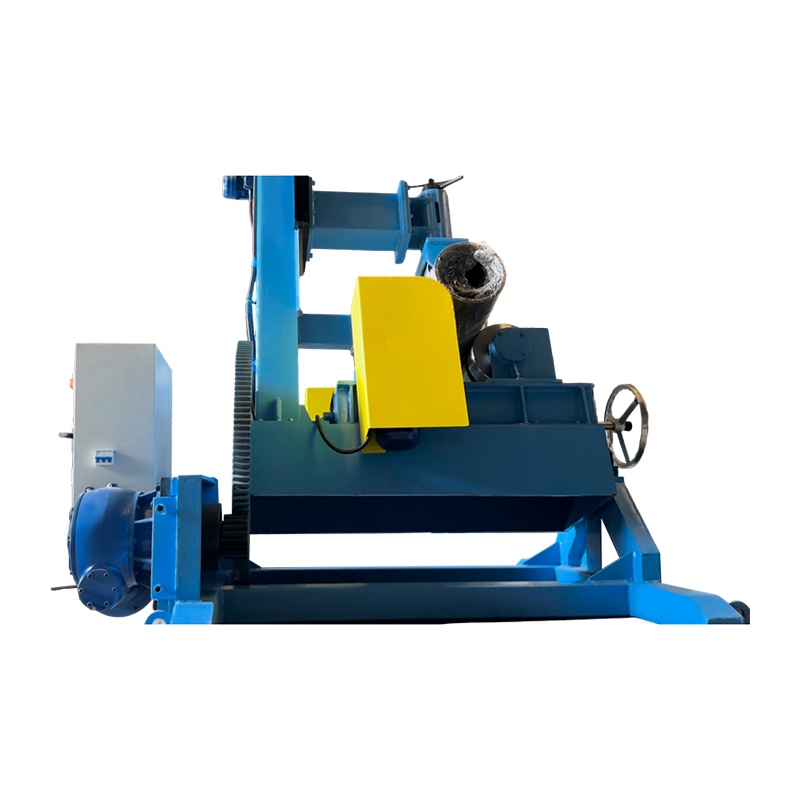 Fornitori di posizionatori per saldatura inclinata da 1,5 T, fabbrica OEM / ODM - Wuxi WeldNice Heavy In Wuxi WeldNice Heavy Industry Technology Co., Ltd è fornitore cinese di posizionatori per saldatura inclinata 1.5T e fabbrica OEM/ODM, The 1.5T Tilt Weldi... Visualizza il prodotto →
Il controllo della distorsione è altrettanto importante. Le contromisure standard sono una sequenza di saldatura bilanciata, il bloccaggio delle flange contro l'anima prima della saldatura, l'arretramento delle giunzioni lunghe e il raffreddamento della trave tra una passata e l'altra. In cantiere, le giunzioni delle colonne e delle travi utilizzano saldature di testa a piena penetrazione con barre di supporto; gli acciai con un carbonio equivalente superiore a circa 0,42, come S355JR o Q355B in sezioni spesse, richiedono un preriscaldamento da 75 a 100 gradi C e un controllo della temperatura di interpass. L'ispezione con ultrasuoni o particelle magnetiche dovrebbe seguire ogni saldatura di giunzione.
Il movimento verso saldatura automatizzata nella fabbricazione strutturale non è solo una questione di velocità. I sistemi automatizzati leggono la giuntura, mantengono costante l'angolo della torcia e registrano i parametri di saldatura, il che garantisce la ripetibilità che la saldatura manuale non può garantire su giunzioni lunghe da otto a dodici metri.
Infine, proteggere il telaio finito: sabbiatura per preparare la superficie con grado Sa 2.5, applicare un primer ricco di zinco e fornire protezione antincendio, normalmente rivestimento o pannello intumescente, per soddisfare il periodo di resistenza al fuoco richiesto dal codice edilizio.
Lista di controllo per l'approvvigionamento di travi ad H
Acquista travi ad H in base a un certificato di qualità, standard e di fabbrica documentato e controlla le tolleranze consegnate prima di accettare il lotto.
- Definire il caso di carico determinante e il limite di deflessione prima di selezionare una sezione; punti di partenza comuni sono la regola campata/360 per i solai e campata/240 per gli elementi del tetto.
- Preferisci una taglia in stock. Le dimensioni non standard significano minimi variabili, tempi di consegna più lunghi e prezzi più alti.
- Confermare il tipo di acciaio e il suo equivalente negli standard, ad esempio S355JR, Q355B o ASTM A992, e assicurarsi che il metallo d'apporto corrisponda alla resistenza del metallo di base.
- Richiedi il certificato di prova del mulino e controlla il limite di snervamento, la resistenza alla trazione e il carbonio equivalente. Un equivalente di carbonio superiore a circa 0,45-0,50 impone una procedura di saldatura qualificata con preriscaldamento.
- Controllare le tolleranze di laminazione alla consegna: ortogonalità della flangia, rettilineità dell'anima e campanatura. I limiti tipici di accettazione sono da 1 a 2 mm per metro di lunghezza.
- Pianifica il lavoro di saldatura con il costruttore: un posizionatore inclinabile o un braccio a colonna fanno risparmiare ore per tonnellata di trave ad H saldata rispetto alla saldatura manuale in posizioni scomode.
Domande frequenti sulla costruzione di travi ad H
Qual è la differenza principale tra una trave ad H e una trave a I?
Una trave ad H ha ampie flange parallele e sopporta la flessione in entrambe le direzioni, mentre una trave a I ha flange affusolate, pesa meno ed è progettata principalmente per la flessione attorno a un asse. Utilizzare sezioni ad H per colonne e travi fortemente caricate.
Quanto può estendersi una trave ad H senza supporto intermedio?
Una tipica trave del solaio ha una lunghezza compresa tra 6 e 12 m; le travi di trasferimento e le travi del portale raggiungono dai 15 ai 30 m. Campate più lunghe sono possibili con sezioni o capriate più profonde, ma il modulo di sezione, il limite di deflessione e la capacità di taglio devono essere sempre controllati mediante calcolo.
Le travi ad H possono essere utilizzate nell'edilizia residenziale?
SÌ. Sezioni più piccole, da H 100 a H 200, vengono utilizzate come colonne negli scantinati, architravi su ampie aperture di garage e travi che sostengono pavimenti o aree del tetto dove la muratura o il legno non possono colmare lo spazio vuoto.
Le travi ad H necessitano di protezione antincendio?
Nella maggior parte dei regolamenti edilizi, sì. L'acciaio è protetto con vernice intumescente, pannelli o rivestimento in cemento per raggiungere la resistenza al fuoco richiesta, generalmente da 60 a 120 minuti, poiché l'acciaio nudo perde resistenza rapidamente al di sopra dei 500 gradi C circa.
Perché alcune travi ad H vengono realizzate mediante saldatura anziché mediante laminazione?
Perché i mulini producono solo una gamma limitata di dimensioni. Se il progetto richiede un'altezza 600 x 300 con uno spessore dell'anima speciale, il produttore salda tre piastre in una sezione composta. La qualità della saldatura, il controllo della distorsione e l'ispezione diventano quindi fondamentali e questa è la fase in cui l'attrezzatura adeguata fa la differenza misurabile.
In conclusione: la costruzione con travi ad H offre il costo di installazione più basso per la maggior parte degli edifici con struttura in acciaio quando la sezione è specificata correttamente e la saldatura è controllata dal primo punto alla giunzione finale. Scegli una dimensione in stock, verifica il grado e l'equivalente del carbonio e fornisci al produttore l'attrezzatura che mantiene le saldature piatte e la distorsione ridotta. La trave più economica non è quella con il prezzo per tonnellata più basso; è quello che va di pari passo con meno problemi. Se stai configurando o aggiornando una linea di saldatura con travi ad H, esamina come funziona una linea dedicata produttore di apparecchiature per saldatura posiziona, ruota e allinea il pezzo in lavorazione, perché l'attrezzatura di movimentazione spesso decide la qualità della saldatura prima ancora che la torcia venga accesa.