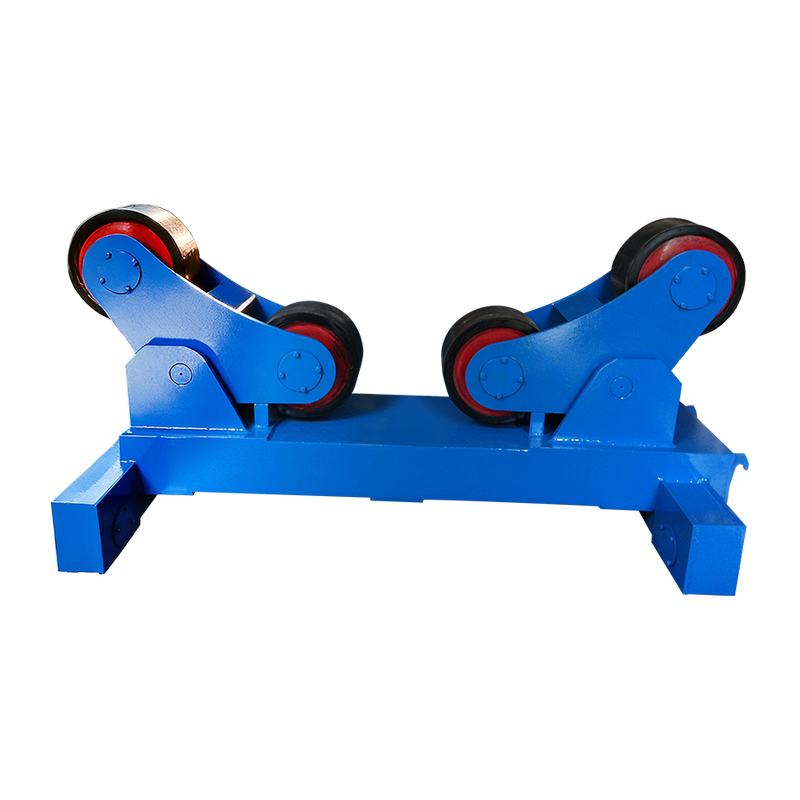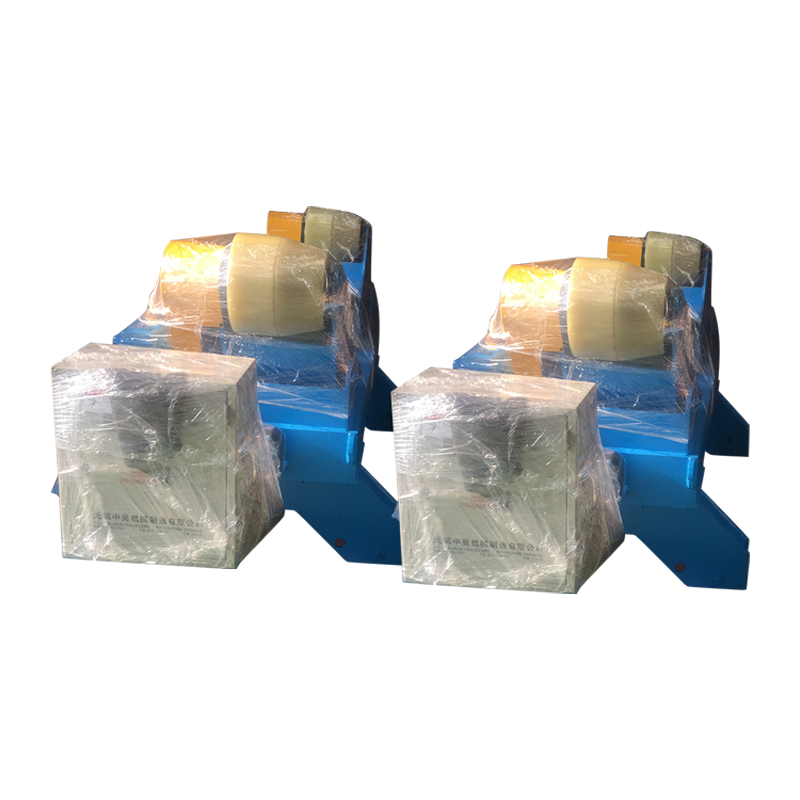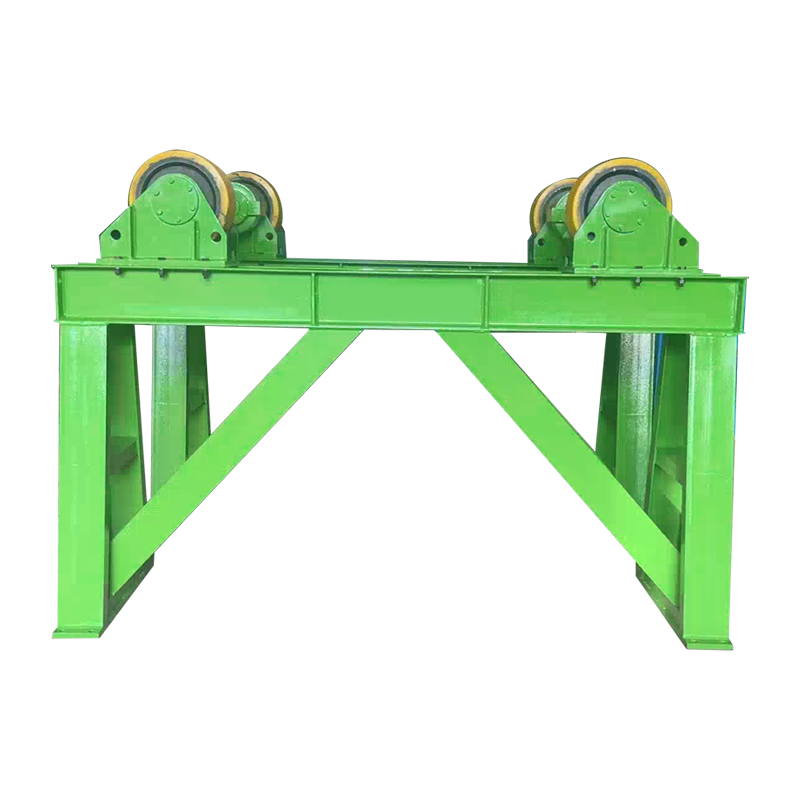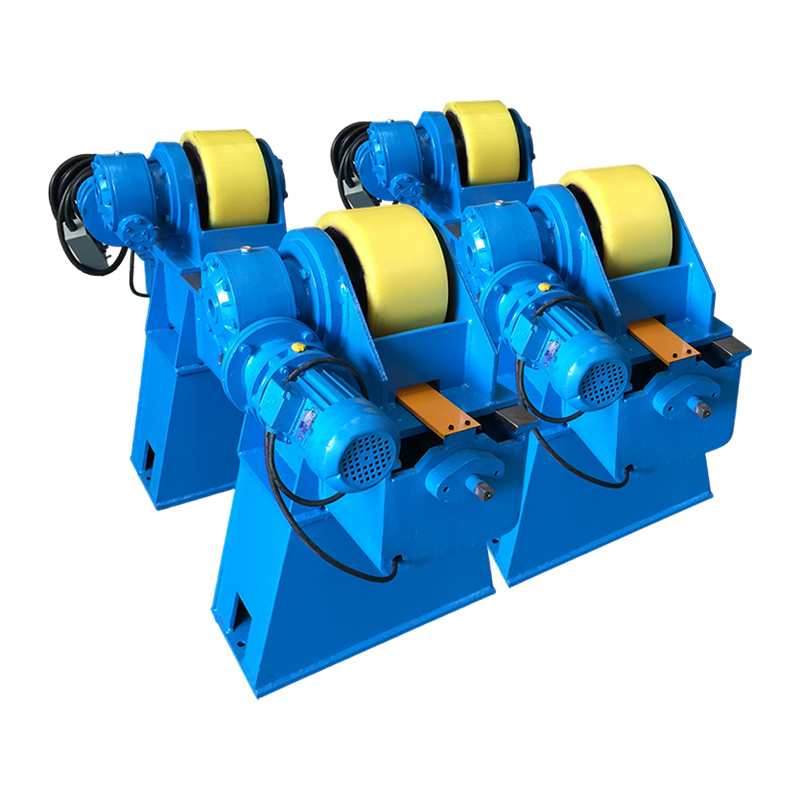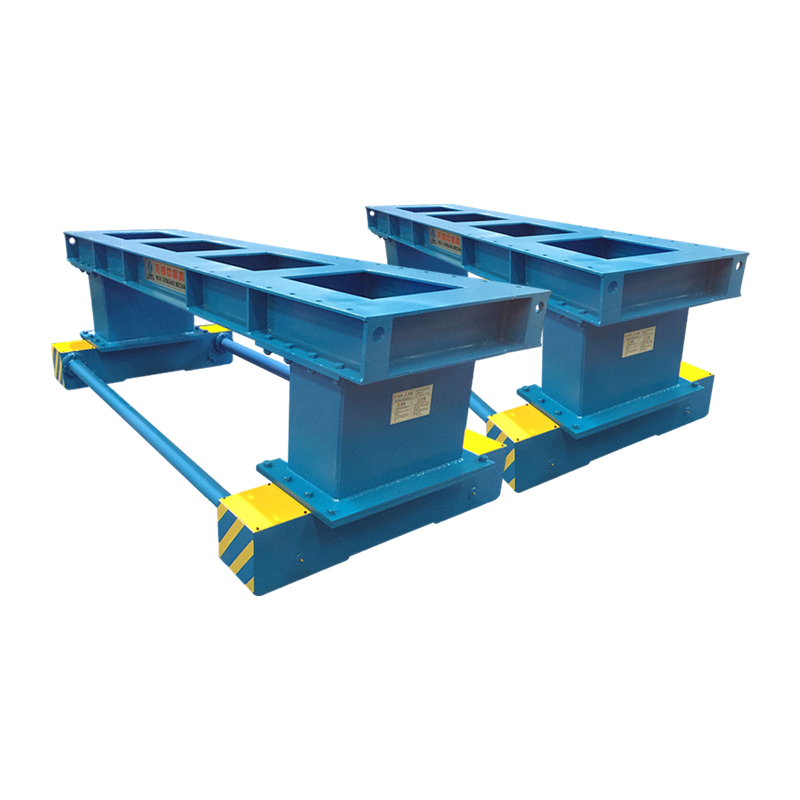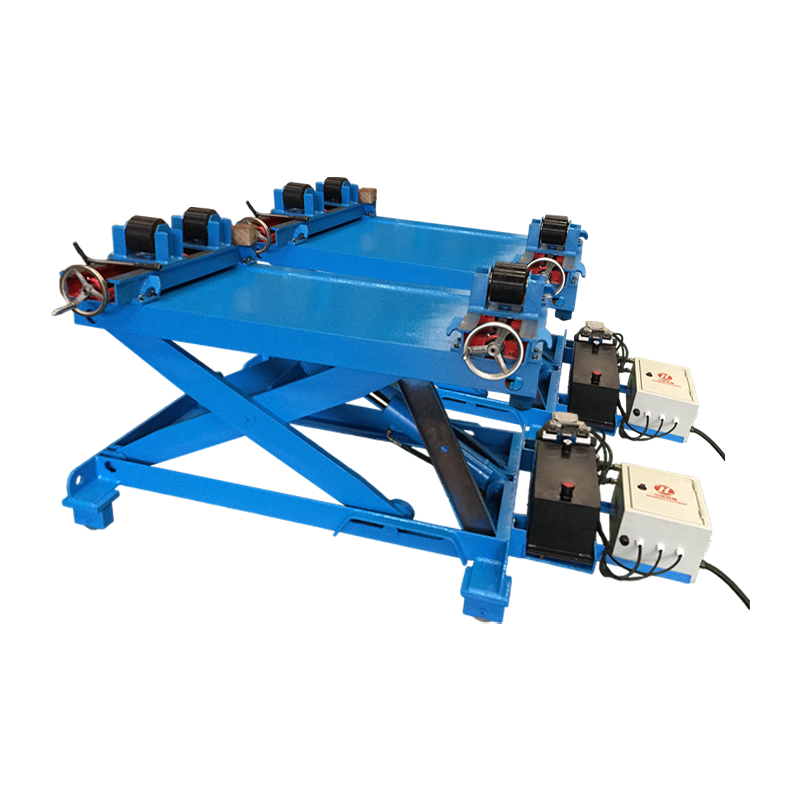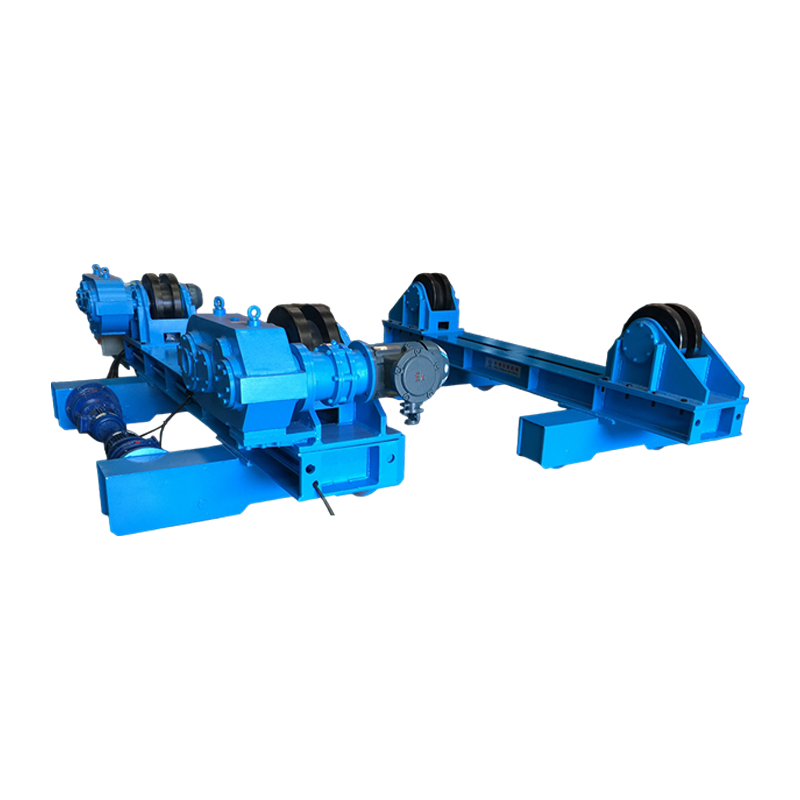
A rotatore di saldatura è un posizionatore industriale che supporta e ruota continuamente pezzi cilindrici o rotondi, come tubi, recipienti a pressione, serbatoi e caldaie, a una velocità controllata durante il processo di saldatura. Migliora la qualità della saldatura e la produttività consentendo saldatura circonferenziale automatica in posizione piana (1G). , eliminando la necessità di riposizionare un saldatore attorno a una parte fissa. Lo dimostrano gli studi condotti nei laboratori di fabbricazione pesante i rotatori di saldatura riducono il tempo di riposizionamento manuale del 40–60% e migliorare la consistenza del cordone rispetto alla saldatura in posizione fissa, riducendo al contempo l'affaticamento del saldatore su giunzioni circonferenziali lunghe. Per qualsiasi impianto di fabbricazione che tratta saldature cilindriche superiori a 200 mm di diametro, a rotatore di saldatura è uno degli investimenti in attrezzature a più alto rendimento disponibili.
Cos'è un rotatore di saldatura? Definizione, componenti e funzionamento
Un rotatore di saldatura è costituito da due o più gruppi di rulli montati su un telaio rigido che cullano un pezzo cilindrico e lo ruotano a una velocità controllata con precisione mentre una torcia o una testa di saldatura rimane fissa sopra o accanto al giunto. Invece di spostare l’attrezzatura di saldatura attorno alla parte, il rotatore sposta la parte oltre il punto di saldatura: un cambiamento fondamentale nell’approccio che consente un angolo della torcia costante, una velocità di spostamento costante e un apporto di calore costante attorno all’intera circonferenza.
I tre componenti principali di any rotatore di saldatura sistema sono:
- Unità di azionamento: Contiene i rulli motorizzati azionati da motore elettrico e riduttore. L'unità di azionamento controlla la velocità di rotazione, che in genere varia da Da 0,1 a 1 giri/min sui modelli industriali, ed è collegato ad un regolatore di velocità per una regolazione precisa.
- Unità folle: Un gruppo di rulli passivi che supporta l'estremità lontana del pezzo. Segue la rotazione guidata dall'unità di azionamento ed è regolabile in larghezza per adattarsi a diversi diametri di tubi o recipienti.
- Pannello di controllo/PLC: Regola la velocità di rotazione, la direzione, l'avvio/arresto e, nei modelli avanzati, la sincronizzazione con il generatore di saldatura per cicli di saldatura circonferenziale completamente automatizzati.
Il pezzo poggia nella scanalatura a V o nella culla a superficie piana formata dalle coppie di rulli. L'angolo e la spaziatura dei rulli determinano la gamma di diametri di contatto che il rotatore può accogliere. Industriale più standard rotatore di saldaturas gestire diametri da Da 100 mm a 3.500 mm , con modelli per carichi pesanti che si estendono fino a 6.000 mm e oltre per la fabbricazione di navi di grandi dimensioni.
Tipi di rotatori per saldatura: quale design si adatta alla tua applicazione?
Esistono quattro tipi principali di rotatori per saldatura , ciascuno adatto a diverse capacità di carico, geometrie dei pezzi e livelli di automazione. Selezionare il tipo sbagliato è l'errore di specifica più comune e costoso nella configurazione dell'officina di fabbricazione.
1. Rotatore per saldatura convenzionale (rulli ad angolo fisso)
Il rotatore per saldatura convenzionale utilizza telai a rulli fissi con angolo a V ed è il tipo più utilizzato nella fabbricazione generale di tubi e recipienti. Sia il telaio di trasmissione che quello di rinvio si trovano ad un angolo fisso, tipicamente 30° o 45°, creando una base stabile per pezzi rotondi. La spaziatura dei rulli viene regolata manualmente facendo scorrere i telai lungo una guida di base per modificare il diametro supportato. Le capacità di carico variano da Da 1 tonnellata a oltre 3.000 tonnellate per coppia. Questo design è il più conveniente per le strutture che lavorano con diametri di tubi standard e coerenti.
2. Rotatore di saldatura autoregolante (rulli autoallineanti)
I rotatori di saldatura autoregolanti adattano automaticamente l'angolo del rullo al diametro del pezzo, eliminando il riposizionamento manuale del telaio. Ogni gruppo di rulli utilizza un telaio girevole che si apre o si chiude sotto il peso del pezzo, mantenendo un angolo di contatto ottimale su un'ampia gamma di diametri, in genere Da 150 mm a 3.000 mm — senza alcuna regolazione manuale. Ciò riduce drasticamente i tempi di configurazione quando un'officina gestisce tubi di dimensioni diverse durante il giorno. Il design autoallineante distribuisce inoltre il carico in modo più uniforme sulla superficie del rullo, riducendo l'usura localizzata del rullo.
3. Rulli girevoli con capacità di saldatura della testata del serbatoio
I rulli rotanti per carichi pesanti progettati per la fabbricazione di recipienti a pressione e serbatoi di stoccaggio sono costruiti per gestire sia le operazioni di saldatura del guscio cilindrico che delle testate. Queste unità sono dotate di rulli in gomma o poliuretano a faccia larga che forniscono una superficie che non si rovina per recipienti finiti o rivestiti, e trasmissioni con ingranaggi ridotti in grado di sostenere velocità di rotazione molto lente e precise, fino a 0,01 giri al minuto — per passaggi di saldatura ad arco sommerso (SAW) a pareti spesse.
4. Rotatore di saldatura motorizzato con integrazione CNC/PLC
I rotatori di saldatura integrati nel CNC sincronizzano la velocità di rotazione del pezzo direttamente con la velocità di avanzamento del filo di saldatura, la velocità di spostamento e i parametri della fonte di alimentazione per passaggi di saldatura circonferenziali completamente automatizzati. Questi sistemi vengono utilizzati nella fabbricazione di bobine di tubi ad alto volume, nella costruzione di piattaforme offshore e nella produzione automatizzata di recipienti a pressione. Precisione della sincronizzazione della velocità di ±0,5% garantisce un apporto termico costante per unità di lunghezza, fondamentale per saldature conformi alla normativa su componenti sottoposti a pressione secondo gli standard ASME, EN 13480 o ISO 15614.
Tipi di rotatori per saldatura a confronto
| Digitare | Gamma di diametri | Capacità di carico | Tempo di installazione | Livello di automazione | Migliore applicazione |
| Convenzionale | 100 mm – 3.500 mm | 1 – 1.000 t | Manuale (10-20 minuti) | Essenziale | Tubo standard, diametri uniformi |
| Autoregolazione | 150 mm – 3.000 mm | 1 – 300 t | Automatico (<2 minuti) | Moderato | Bobine di tubi a diametro misto |
| Rulli di tornitura per carichi pesanti | 500 mm – 6.000 mm | 10 – 2.000 t | Manuale (varia) | Essenziale to Moderate | Recipienti a pressione, serbatoi di stoccaggio |
| CNC/PLC Integrato | 100 mm – 4.000 mm | 1 – 500 t | Programmato (<5 minuti) | Automazione completa | Saldature ad alto volume conformi alla normativa |
Didascalia: Confronto tra i quattro principali tipi di rotatori per saldatura in base alla gamma di diametri, alla capacità di carico, ai tempi di configurazione, al livello di automazione e all'applicazione industriale primaria.
Specifiche chiave da valutare quando si seleziona un rotatore per saldatura
La capacità di carico e la gamma di diametri sono le due specifiche non negoziabili — tutte le altre caratteristiche sono secondarie se il rotatore non è in grado di sostenere in sicurezza il pezzo in lavorazione alla dimensione richiesta. Ecco una guida strutturata per ciascuna specifica critica:
Capacità di carico
Specificare sempre la capacità di carico del rotatore ad un minimo di 1,25 volte il peso massimo previsto del pezzo per fornire un margine di sicurezza e tenere conto dei carichi dinamici durante l'accelerazione e la decelerazione della rotazione. Una nave che pesa 8 tonnellate richiede un rotatore valutato per almeno 10 tonnellate . Il sovraccarico di un rotatore per saldatura comprime i rulli oltre la loro capacità portante, provoca la deflessione del telaio e rischia uno spostamento catastrofico del pezzo in lavorazione: un grave pericolo per la sicurezza.
Intervallo di velocità di rotazione
La velocità di rotazione deve essere adattata al processo di saldatura e al diametro del pezzo per mantenere la corretta velocità di spostamento dell'arco in corrispondenza del giunto. Il numero di giri richiesto viene calcolato come: Velocità di spostamento (mm/min) ÷ (π × Diametro in mm) . Ad esempio, la saldatura di un tubo di 600 mm di diametro a una velocità di avanzamento di 400 mm/min richiede circa 0,21 giri al minuto . La saldatura ad arco sommerso (SAW) su recipienti a pareti spesse può richiedere solo 0,03–0,08 giri/min ; Potrebbero essere necessari passaggi di radice TIG su tubi in acciaio inossidabile a parete sottile 0,5–1,5 giri al minuto .
Materiale del rullo
La scelta del materiale dei rulli influisce direttamente sulla protezione della superficie del pezzo e sulla durata dei rulli. I rulli in acciaio sono standard per i tubi in acciaio strutturale non rivestito e offrono la massima durata. I rulli rivestiti in gomma o poliuretano sono necessari per recipienti rivestiti, verniciati o lucidati per evitare danni alla superficie. I rulli in poliuretano garantiscono inoltre una migliore presa su superfici lisce, riducendo lo scivolamento, aspetto particolarmente importante su imbarcazioni pesanti dove la richiesta di coppia è elevata. Aspettatevi di sostituire le coperture dei rulli in poliuretano ogni 12–24 mesi nell'uso produttivo continuo.
Saldare la messa a terra della corrente
La corrente di saldatura non deve mai passare attraverso i cuscinetti dei rulli rotanti — Ciò provoca vaiolatura elettrolitica delle piste dei cuscinetti e un rapido cedimento. I rotatori utilizzati con processi che trasportano un amperaggio elevato (SAW a 600–1.200 A, ad esempio) devono avere spazzole di messa a terra dedicate sul telaio del rotatore o un morsetto di terra di saldatura separato applicato direttamente al pezzo in lavorazione. Molti rotatori premium includono spazzole per terreno integrate che entrano in contatto con la superficie del pezzo e forniscono un percorso di ritorno a bassa resistenza, proteggendo la trasmissione e i cuscinetti di rinvio.
Anti-deriva/Restrizione assiale
I pezzi cilindrici tendono a migrare assialmente (camminare) lungo l'asse del rullo durante la rotazione — un fenomeno causato da un lieve disallineamento tra la linea centrale del rullo motore e quello tenditore. I rotatori di alta qualità risolvono questo problema attraverso la regolazione dell'angolazione dei rulli (convergenza dei rulli motori di 1–3°), il controllo elettronico antideriva automatico o i cuscinetti di spinta assiali meccanici. La deriva assiale incontrollata allontana il giunto di saldatura dalla torcia, producendo saldature fuori centro e potenziale collisione della torcia con l'estremità del pezzo in lavorazione.
Rotatore di saldatura e posizionatore di saldatura: qual è la differenza?
Un rotatore di saldatura e un posizionatore di saldatura manipolano entrambi i pezzi durante la saldatura, ma soddisfano geometrie e requisiti di movimento fondamentalmente diversi. Confondere i due porta a un'errata applicazione delle apparecchiature: un posizionatore non può sostituire un rotatore per recipienti cilindrici lunghi e un rotatore non può sostituire un posizionatore per gruppi flangiati o asimmetrici.
| Attributo | Rotatore di saldatura | Posizionatore di saldatura |
| Movimento primario | Rotazione continua attorno all'asse orizzontale | Rotazione inclinata attorno al mandrino/tavola fissa |
| Forma del pezzo | Solo cilindrico/rotondo | Qualsiasi forma (flange, staffe, cornici) |
| Tipo di giunto saldato | Cuciture circonferenziali (circonferenza). | Tutti i tipi di giunti (filetto, testa a testa, complesso) |
| Lunghezza massima del pezzo | Illimitato (più unità di rinvio) | Limitato dalla capacità di sporgenza del mandrino |
| Intervallo di carico tipico | 1 – 3.000 tonnellate | 0,03 – 100 tonnellate |
| Impostazione per navi lunghe | Aggiungi unità di rinvio: nessun limite di lunghezza | Impraticabile oltre lo sbalzo di ~3 m |
| Posizione di saldatura raggiunta | Piatto/1G (circonferenziale) | Piatto, orizzontale o sopraelevato a seconda delle necessità |
Didascalia: Confronto affiancato di rotatori e posizionatori di saldatura in sette attributi per chiarire la corretta selezione dell'attrezzatura in base alla geometria del pezzo e al tipo di giunto.
Industrie e applicazioni che si affidano ai rotatori di saldatura
I rotatori di saldatura sono indispensabili in ogni settore che fabbrica apparecchiature cilindriche portanti pressione, strutturali o di processo. Il loro tasso di adozione è direttamente correlato al diametro del vaso: al di sopra di 300 mm di diametro, la saldatura circonferenziale manuale diventa lenta, incoerente ed ergonomicamente stressante da consentire il raggiungimento del ROI del rotatore entro 6-18 mesi dall'uso produttivo.
- Petrolio e gas: Saldature circolari di tubazioni, fabbricazione di colonne montanti, bobine di collettori sottomarini e saldatura di gusci di serbatoi di stoccaggio di GNL. I rotatori supportano la saldatura ad arco sommerso su spessori di parete da 10 mm a 80 mm su tubazioni a pressione secondo gli standard API 1104 e ASME B31.4.
- Produzione di recipienti a pressione: I recipienti conformi ad ASME Sezione VIII e PED (reattori, scambiatori di calore, condensatori, separatori) richiedono tutti passaggi di saldatura circonferenziali controllati. I rotatori consentono un mantenimento costante del preriscaldamento e un controllo della temperatura tra i passaggi mantenendo la saldatura in posizione piatta durante le sequenze multipass.
- Energia eolica: Le sezioni delle torri delle turbine eoliche offshore e onshore (tipicamente 4–6 m di diametro, 20–30 mm di spessore delle pareti) sono tra le più grandi applicazioni di saldatura rotante, che richiedono rotatori con capacità superiori a 200-500 tonnellate per set.
- Costruzione navale: Gli alberi dell'elica, i tubi dei propulsori, i serbatoi di zavorra e le sezioni cilindriche dello scafo utilizzano tutti rotatori nelle officine di fabbricazione pre-allestimento prima dell'installazione a bordo.
- Estrazione mineraria e aggregati: I mulini a sfere, i forni rotanti, gli scrubber a tamburo e la fabbricazione di tamburi trasportatori coinvolgono tutti gusci cilindrici a pareti spesse che sono pratici solo con la saldatura assistita da rotatori.
- Chimico e petrolchimico: Colonne, reattori e recipienti di processo con leghe esotiche (acciaio inossidabile duplex, Inconel, titanio) traggono particolare vantaggio dalla saldatura in posizione piatta abilitata dal rotatore, che riduce l'interruzione del bagno di fusione indotta dalla gravità nei materiali difficili da saldare.
Vantaggi in termini di produttività e qualità derivanti dall'utilizzo di un rotatore per saldatura
Il principale guadagno di produttività derivante da un rotatore di saldatura deriva dalla possibilità di consentire archi di saldatura continui anziché cicli di arresto e riposizionamento , ma i vantaggi in termini di qualità sono altrettanto significativi e riducono direttamente i costi di rilavorazione.
Guadagni di produttività
- Il tempo di accensione dell'arco aumenta dal 20–35% (manuale) al 60–80% con saldatura semiautomatica assistita da rotatori, e fino a 90–95% in sistemi completamente automatizzati. Un'officina di fabbricazione che salda un tubo da 500 mm di diametro può completare un giunto circonferenziale completo in un singolo arco ininterrotto rispetto alle 4-6 sequenze di arresto-riavvio della saldatura manuale.
- Tassi di deposizione SAW sulla portata dei vasi a pareti spesse supportati dai rotatori 15–25 kg/ora — circa 5–8 volte il tasso di deposizione di SMAW manuale sullo stesso giunto.
- Riduzione dell'affaticamento del saldatore su giunzioni circonferenziali lunghe significa concentrazione sostenuta attraverso operazioni di saldatura di più ore, riducendo i tassi di errore di fine turno.
Miglioramenti della qualità della saldatura
- Velocità di viaggio costante controllato dal rotatore elimina la variazione umana nella progressione della torcia, con conseguente larghezza e penetrazione uniforme del cordone su tutta la circonferenza, fondamentale per l'accettazione dei test radiografici e ultrasonici.
- Posizione di saldatura piatta (1G). in tutto il giunto elimina il cedimento del bagno di saldatura indotto dalla gravità che si verifica nelle posizioni 2G (orizzontale), 5G (tubo fisso) e 6G (tubo inclinato), riducendo la porosità e il tasso di difetti di sottosquadro di una stima 35–55% rispetto alla saldatura a tubo fisso.
- Controllo costante della temperatura di interpass è più facile da mantenere quando la saldatura ruota continuamente oltre un punto di monitoraggio fisso, consentendo ai sensori IR o ai termometri a contatto di misurare ogni punto della circonferenza senza riposizionamento.
Manutenzione dei rotatori di saldatura: mantenere le apparecchiature affidabili in produzione
La regolare manutenzione preventiva di un rotore di saldatura costa una frazione dei tempi di inattività e delle spese di sostituzione dei cuscinetti causati da negligenza — Un singolo cuscinetto a rulli guasto in un rotatore da 200 tonnellate può comportare 2-3 giorni di perdita di produzione e costi di riparazione di 5.000-15.000 dollari.
- Giornaliero: Ispezionare le superfici dei rulli per individuare eventuali spruzzi di saldatura, tagli o punti piatti incorporati. Rimuovere gli schizzi con una spazzola metallica o un raschietto prima che si induriscano e causino danni superficiali ai pezzi o una rotazione sbilanciata. Controllare che i cavi di messa a terra siano collegati saldamente.
- Settimanale: Lubrificare la catena di trasmissione, la scatola del cambio e i cuscinetti dell'albero a rulli secondo le specifiche del produttore. Verificare che il pannello di controllo visualizzi impostazioni di velocità precise e che l'arresto di emergenza funzioni correttamente. Ispezionare i bulloni di montaggio del rullo per individuare eventuali allentamenti dovuti alle vibrazioni.
- Mensile: Controllare il livello e le condizioni dell'olio della scatola del cambio. Ispezionare le coperture dei rulli in poliuretano o gomma per verificare che non siano tagliati, strappati o induriti. Misurare il diametro del rullo con un calibro: l'usura non uniforme tra i rulli di trasmissione e quelli tenditori provoca variazioni di velocità sulla superficie del pezzo.
- Annualmente: Ispezione completa dell'unità di trasmissione, comprese le spazzole del motore (se DC), il gioco dei cuscinetti della scatola del cambio e l'integrità delle saldature del telaio. Ricalibrare il controllo della velocità rispetto al riferimento del tachimetro. Sostituire preventivamente i cuscinetti a rulli se le ore di funzionamento superano l'intervallo consigliato dal produttore, in genere 8.000–12.000 ore di funzionamento .
Domande frequenti sui rotatori per saldatura
Q1: Qual è la differenza tra un rotatore per saldatura e un rotatore per tubi?
I termini sono in gran parte intercambiabili nell'uso comune dei negozi. A rotatore di saldatura è la categoria più ampia: comprende qualsiasi sistema a rulli motorizzati che ruota un pezzo cilindrico per la saldatura, inclusi tubi, recipienti e tamburi. "Rotatore per tubi" è un termine informale utilizzato più spesso per unità più leggere, dimensionate appositamente per la fabbricazione di tubazioni e bobine di tubi. Tutti i rotatori per tubi sono rotatori per saldatura, ma i rulli giratubi per carichi pesanti progettati per serbatoi e recipienti a pressione sono generalmente chiamati rotatori per saldatura o rulli giranti anziché rotatori per tubi.
Q2: Come posso calcolare la velocità corretta del rotatore per il mio processo di saldatura?
Utilizza la formula: RPM = Velocità di spostamento (mm/min) ÷ (π × Diametro del pezzo in mm) . Per un tubo di diametro 500 mm saldato a una velocità di avanzamento di 350 mm/min: RPM = 350 ÷ (3.1416 × 500) = 0,223 giri al minuto . Per SAW su recipiente di diametro 2.000 mm a 250 mm/min: RPM = 250 ÷ (3,1416 × 2.000) = 0,040 giri al minuto . Verificare sempre che il numero di giri target rientri nell'intervallo di velocità controllabile del rotatore prima dell'acquisto.
Q3: È possibile utilizzare un rotatore per saldatura per processi diversi dalla saldatura?
SÌ. I rotatori di saldatura sono ampiamente utilizzati anche per il rivestimento a spruzzo termico, la verniciatura e il rivestimento a polvere, l'ispezione di controlli non distruttivi (NDT) di componenti cilindrici e le operazioni di lavorazione meccanica come la levigatura o la lucidatura di superfici cilindriche. Qualsiasi processo che trae vantaggio dalla rotazione uniforme di un pezzo rotondo a velocità controllata può utilizzare lo stesso hardware del rotatore: il sistema di azionamento e controllo è indipendente dal processo. Alcune strutture acquistano rotatori principalmente per l'ispezione NDT e li utilizzano per la saldatura come funzione secondaria.
Q4: Di quante unità folli ha bisogno un rotatore di saldatura per recipienti lunghi?
La configurazione standard utilizza un'unità di azionamento e un'unità di rinvio per campata supportata . Per imbarcazioni fino a circa 6–8 metri di lunghezza, è sufficiente un set di trasmissione e un set di tenditori. Per imbarcazioni più lunghe, come gusci di scambiatori di calore da 12–20 metri o sezioni di torri, aggiungere un'unità di rinvio aggiuntiva per ogni 4–6 metri di lunghezza aggiuntiva oltre la prima campata. Il criterio critico è che la nave non deve deviare più di 1–2 mm tra i punti di supporto sotto il proprio peso, per evitare il disallineamento del giunto durante la rotazione.
D5: Che cosa fa sì che un pezzo "cammini" assialmente su un rotatore di saldatura e come si può evitare?
La deriva assiale (camminamento) è causata da una componente di forza assiale netta che si verifica quando le linee centrali del rullo di trasmissione e di rinvio non sono perfettamente parallele o quando la superficie del pezzo non è perfettamente cilindrica. È impedito da: (1) convergenza dei rulli di trasmissione di 1–3° in modo da generare una leggera forza assiale opposta; (2) utilizzando controllo elettronico antideriva che monitora la posizione assiale tramite un sensore e regola automaticamente l'angolo del rullo; o (3) installazione meccanica pattini di spinta assiali o finecorsa ad un'estremità del telaio del rotatore. I rotatori autoregolanti Premium in genere includono l'antideriva elettronico come caratteristica standard.
Q6: Quali precauzioni di sicurezza sono essenziali quando si utilizza un rotatore per saldatura?
I principali requisiti di sicurezza includono: non superare mai la capacità di carico nominale — il sovraccarico provoca il cedimento del telaio dei rulli e lo spostamento del pezzo; sempre fissare il cavo di massa della saldatura direttamente al pezzo da saldare per impedire il passaggio della corrente di saldatura attraverso i cuscinetti a rulli; garantire il il pavimento sotto e attorno al rotatore sia libero da personale durante la rotazione di navi pesanti; installare finecorsa meccanici prevenire il deflusso assiale su pavimenti inclinati; e non lasciare mai un'imbarcazione in rotazione incustodita in velocità senza un sistema di arresto di emergenza automatico attivo. I requisiti OSHA 1910.212 (protezione macchine) si applicano alle apparecchiature rotanti azionate a motore, compresi i rotatori di saldatura negli stabilimenti statunitensi.
Conclusione: un rotatore per saldatura è il giusto investimento per la tua officina?
Per qualsiasi officina che salda regolarmente componenti cilindrici con diametro superiore a 200 mm, un rotatore di saldatura offre un ROI misurabile entro 6-18 mesi grazie alla riduzione delle perdite di tempo di accensione dell'arco, alla riduzione dei tassi di rilavorazione grazie alla riduzione dei difetti nella saldatura in posizione piatta e alla diminuzione dell'affaticamento del saldatore nei lavori con giunzioni lunghe.
La decisione di selezione si riduce a quattro parametri: peso massimo del pezzo (specifiche della capacità di carico dell'azionamento), gamma di diametri (spaziatura e tipo di rulli dell'azionamento), intervallo di velocità di rotazione richiesta (selezione del motore dell'azionamento e del riduttore) e volume di produzione (è il caso dell'auto-regolazione rispetto a quello convenzionale e dell'integrazione CNC). Abbina questi quattro parametri con precisione, applica un fattore di sicurezza 1,25× alla capacità di carico e specifica il materiale del rullo per soddisfare i requisiti della superficie del pezzo.
Un ben specificato, adeguatamente mantenuto rotatore di saldatura non è semplicemente uno strumento pratico: è una risorsa manifatturiera di livello produttivo che aumenta direttamente il limite di qualità e la capacità produttiva di qualsiasi operazione di fabbricazione cilindrica. Soprattutto per i negozi di recipienti a pressione, i fabbricanti di condotte e i produttori di torri eoliche, è una componente essenziale di una produzione di saldatura competitiva e conforme alle normative.